 SPRÅK


Hjem / Nyheter / Bransjyheter / A357 aluminiumslegering sammensetning: silisium, magnesium og varmebehandling forklart
Hvis en tegning kaller ut A357-T6 og en leverandør sender A356-T6, vil delene fortsatt boltre seg. De vil fortsatt måle riktig på en CMM. De kan til og med bestå en benktest. Det de ikke vil gjøre er å nå den flytestyrken designet antok, og denne mangelen har en tendens til å vises måneder senere som et sprukket hus, en gråtende tetningsflate eller en tretthetssvikt ved en boltboss. Kjemiforskjellen er liten på papiret, og det er nettopp derfor den slipper gjennom innkommende inspeksjon.
A357 aluminiumslegeringssammensetning, etter vekt, er 6,5 til 7,5 prosent silisium, 0,40 til 0,70 prosent magnesium, maksimalt 0,20 prosent jern, maksimalt 0,20 prosent kobber, maksimalt 0,10 prosent mangan, maksimalt 0,10 prosent sink og maksimalt 0,20 prosent titan . Aluminium utgjør balansen. Sammenlignet med A356 beveger både magnesiumgulvet og magnesiumtaket seg oppover, og jerngrensen holdes tettere. Disse to skiftene er det som gir omtrent 15 prosent mer flytestyrke etter en skikkelig T6 varmebehandling.
Det er det korte svaret. Resten av denne artikkelen bryter kjemien ned element for element, sammenligner A357 mot A356 og 356 på reelle tall, og forklarer deretter hvordan støpeveien og aldringssyklusen avgjør om den kjemien blir en pålitelig strukturell del eller en dyr haug med skrap.
A357 aluminiumslegeringssammensetning: Den fullstendige kjemien, element for element
Tabellen nedenfor viser de publiserte sammensetningsgrensene for A357.0 støpebetegnelsen, sammen med et praktisk målvindu som støperier faktisk sikter mot innenfor disse grensene. Grensene kommer fra standard spesifikasjoner for aluminiumsstøping som brukes på tvers av industrien, og de samme tallene vises i Aluminium Associations betegnelsesark og i ASM Handbook, Volume 15: Casting, som fortsatt er standardreferansen for aluminiumsstøpemetallurgi.
| Element | Spesifisert område (vekt%) | Praktisk støperimål | Funksjon i delen |
|---|---|---|---|
| Silisium | 6,5 - 7,5 | 6,9 - 7,2 | Fluiditet, varme-rivemotstand, støpeevne |
| Magnesium | 0,40 - 0,70 | 0,55 - 0,62 | Aldersherding gjennom Mg2Si-utfelling |
| Jern | 0,20 maks | 0,10 - 0,14 | Urenhet; kontrollerer duktilitetstap |
| Titanium | 0,20 maks | 0,10 - 0,15 | Kornforfining, fôringsatferd |
| Kobber | 0,20 maks | Under 0,05 | Urenhet; trimmer korrosjonsbestandigheten |
| Mangan | 0,10 maks | Under 0,05 | Endrer jernfasemorfologi |
| Sink | 0,10 maks | Under 0,05 | Urenhet fra skrapoverføring |
| Andre, hver | 0,05 maks | Kun spor | Uspesifiserte rester |
| Andre, totalt | 0,15 maks | Kun spor | Akkumulert urenhetstak |
| Aluminum | Balanse | Balanse | Matrise |
En detalj som fanger kjøpere på lur: Noen A357-varianter lar et veldig lite berylliumtilskudd, i området 0,04 til 0,07 prosent, runde av de jernholdige blodplatene. Andre setter beryllium på 0,0007 prosent og forbyr det i praksis. Hvis en del er bestemt for et regulert miljø eller en maskineringscelle med strenge luftbehandlingsregler, endrer den ene linjen på spesifikasjonsarket hvilket smelteverksted som kan sitere deg.
Hva hvert element faktisk gjør i en støping
Silisium på 6,5 til 7,5 prosent
Silisium er grunnen til at denne legeringen i det hele tatt kan helles. Det senker smelteområdet og skyver legeringen mot aluminium-silisium-eutektikken, som ligger nær 577 grader Celsius. Ved omtrent 7 prosent silisium er legeringen hypoeutektisk, så den størknede strukturen er en blanding av aluminiumdendritter omgitt av et fint eutektisk nettverk. Det nettverket er det som gir deg tynnvegget flyt, motstand mot varm riving og en rimelig lav krympespenning.
Slipp silisium under rekkevidden og feilløp og varme tårer blir rutine. Skyv den over rekkevidden og det eutektiske silisiumet gror til nåleformede plater som fungerer som interne hakk. Umodifisert eutektisk silisium i en A357-støping kan trekke forlengelsen ned med 40 prosent eller mer sammenlignet med en riktig modifisert smelte, som er grunnen til at en strontiumtilsetning på rundt 0,010 til 0,020 prosent, eller en natriumbasert modifiseringsmiddel, er standard praksis.
Magnesium ved 0,40 til 0,70 prosent
Magnesium er det herdende elementet og hovedårsaken til at A357 eksisterer som en egen legering. Under kunstig aldring utfeller fint magnesiumsilisid kjerner gjennom aluminiummatrisen og blokkerer dislokasjonsbevegelser. A356 dekker magnesium ved 0,45 prosent; A357 tillater opptil 0,70 prosent. Den ekstra magnesium øker topp-aldret flytestyrke med omtrent 20 til 30 MPa når alt annet er likt.
Avveiningen er prosessfølsomhet. A357 sitter nærmere kanten av løselighetsgrensen, så en kort løsningsbehandling eller en ujevn bråkjøling etterlater uoppløst magnesiumsilisid, og delen underpresterer da spesifikasjonen mens den fortsatt passerer en spektrosjekk på den innkommende blokken.
Stryk med 0,20 prosent maksimum
Jern er den stille morderen av duktilitet. Over omtrent 0,25 prosent i en 7 prosent silisiumlegering, danner jern beta-fase Al5FeSi blodplater som er sprø, platelignende og utsatt for sprekker under belastning. Holder jernet på 0,20 prosent eller lavere, og helst 0,15 prosent for arbeid av førsteklasses kvalitet, holder disse blodplatene små og mindre skadelige. Denne strammere jerngrensen, mer enn magnesium, er det som skiller en premium A357-smelte fra en vanlig sekundær legering.
Titan og kornforfining
Titan ved 0,10 til 0,15 prosent, vanligvis introdusert gjennom en Al-5Ti-1B masterlegering, begrenser kornvekst under størkning. Fine likeaksede korn forbedrer fôring, sprer krympeporøsitet til mindre og bedre fordelte porer, og øker både strekkfasthet og forlengelse. En smelte som er avgasset og modifisert, men ikke kornraffinert, vil vise grove søylekorn og en bredere spredning i mekaniske testresultater.
Kobber, mangan, sink og sporbøtta
Kobber er begrenset til 0,20 prosent fordi det forringer korrosjonsytelsen i våte eller saltholdige miljøer. Mangan ved maksimalt 0,10 prosent modifiserer jernfasen litt, men kan ikke redde en smelte som allerede er jerntung. Sink ved maksimalt 0,10 prosent er i stor grad en skrapkontrollparameter. Oppsamlingsgrensene, 0,05 prosent for et enkelt uspesifisert element og 0,15 prosent totalt, eksisterer for å stoppe ukjente rester fra å endre størkningsoppførselen til legeringen.
A357 vs A356 vs 356: Hvor tallene skilles
Disse tre legeringene er ofte sitert om hverandre, og på en tegningsrevisjon kan de se ut som geistlige varianter. Det er de ikke. Tabellen nedenfor viser typiske publiserte T6-verdier; faktiske tall beveger seg med støpeprosessen, snitttykkelse og posisjonen kupongen er kuttet fra.
| Karakteristisk | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magnesiumområde (vekt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Jern limit (wt%) | 0,20 - 0,35 | 0,20 maks | 0,20 maks, often 0.15 |
| Strekkstyrke | Rundt 230 MPa | Rundt 275 MPa | Rundt 310 MPa |
| Flytestyrke | Rundt 165 MPa | Rundt 205 MPa | Rundt 255 MPa |
| Forlengelse | 3 - 5 prosent | 5 - 7 prosent | 4 - 6 prosent |
| Typisk bruk | Generelle hus, deksler | Strukturelle braketter, hjul | Høylastede hus, romfartsdeler |
Den praktiske lesningen: hvis spenningsanalysen din antok A357 flytestyrke og du mottar A356, har du stille mistet omtrent 50 MPa margin. På en del med en sikkerhetsfaktor på 3 er det usynlig. På en del dimensjonert til en sikkerhetsfaktor på 1,4, er det forskjellen mellom en bestått utmattelsestest og en redesign.
Varmebehandling: Hvorfor kjemien alene ikke er nok
Du kan treffe hvert tall i Tabell 1 og fortsatt produsere en myk del. Legeringen når først sin spesifiserte styrke etter en tre-trinns T6-syklus, og hvert trinn har et smalt praktisk vindu.
- Løsningsbehandling ved omtrent 540 grader Celsius i 6 til 12 timer, lenge nok til å løse opp de magnesiumrike fasene tilbake i fast løsning.
- Bråkjøling, vanligvis i varmt vann eller et polymerbad, rask nok til å fange opp en overmettet fast løsning, men sakte nok til å unngå forvrengning av tynne seksjoner.
- Kunstig aldring ved omtrent 155 til 170 grader Celsius i 4 til 8 timer for å felle ut de fine magnesiumsilisidpartiklene som gjør selve styrkingen.
Den klassiske feilmodusen er en bråkjølingsforsinkelse som er lengre enn legeringen tåler. A357 er mer følsom her enn A356 fordi den høyere magnesiumbelastningen betyr at mer oppløst stoff må beholdes i løsningen. En forsinkelse på noen minutter mellom trekking av lasten og treff på bråkjøletanken kan falle flytegrensen godt under det spesifiserte minimum, samtidig som strekkstyrken bare påvirkes marginalt, noe som gjør problemet vanskelig å oppdage med en enkelt hardhetskontroll.
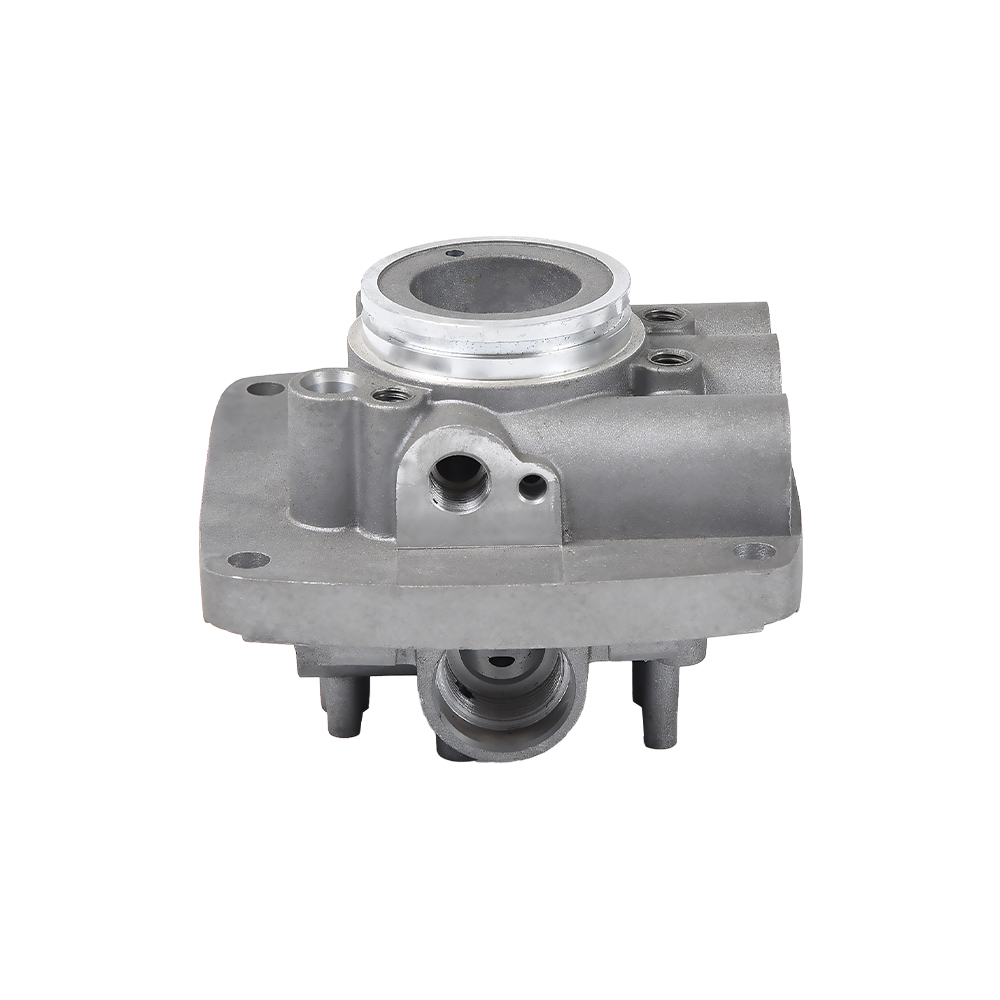
Varmebehandlede motorsylinderdeler i aluminium og lignende strukturelle støpegods er en god illustrasjon på gevinsten. Den samme geometrien, hellet fra samme smelte, kan komme ut av ovnen med enten 250 MPa eller 290 MPa flytegrense, avhengig av hvordan bråkjølingen ble administrert.
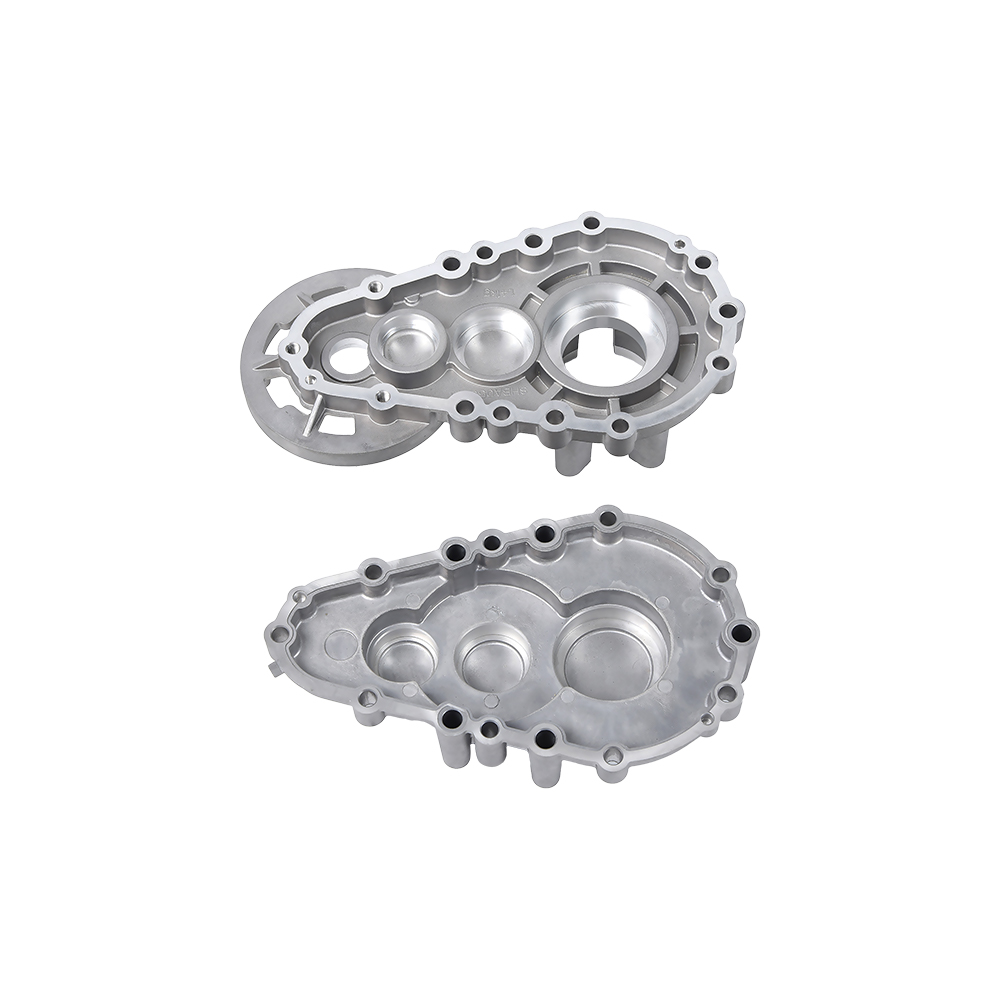
 Bilmotorsylinderdeler i aluminium Rice Transplanter Reservedeler Se produkt →
Casting-ruten endrer hva den samme kjemien gir
A357 er overveldende en tyngdekraftsfamilielegering. Den helles i sandformer, investeringsskall, permanente stålformer og lavtrykksstøpeformer. Det passer ikke naturlig for konvensjonell høytrykksstøping, og årsaken er gass, ikke kjemi.
Høytrykkspressestøping fyller en dyse på millisekunder og fanger luft- og formsmøremiddelnedbrytningsprodukter inne i metallet. Disse hulrommene er usynlige inntil delen går inn i en løsningsbehandlingsovn ved 540 grader Celsius, da stiger det indre trykket og overflaten blir blemmer. A357 er avhengig av T6 for å nå sin styrke, så prosessen og legeringen trekker i motsatte retninger. Hvis du vil ha A357-kjemien i en høytrykksdel, må du generelt akseptere en støpt eller lavtemperatureldet tilstand og en tilsvarende lavere styrke.
Lavtrykkspressstøping sitter i en nyttig mellomting. Fyllingen er langsom og kontrollert, stigerøret mater metall under trykk gjennom størkning, og gassoppfangningen er langt lavere enn ved et høytrykksskudd. Det gjør lavtrykk A357 til en realistisk rute for deler som trenger både veggtykkelseskontroll og fulle T6-egenskaper. Hvis du vil ha bakgrunnen for hvordan prosessen fyller et hulrom, denne forklaringen på hvordan støping av aluminium fungerer går gjennom fyllsekvensen trinn for trinn.
En praktisk sammenligning av de tre rutene for A357-arbeid:
- Sandstøping gir størst designfrihet og langsomste størkning, noe som gjør mikrostrukturen grovere og reduserer forlengelsen med mindre frysninger brukes.
- Permanent formstøping øker avkjølingen, forfiner kornstrukturen og tilfører vanligvis 20 til 30 MPa strekkstyrke over sand for den samme legeringen.
- Trykkstøping med lavt trykk kombinerer en permanent form med kontrollert fylling, og holder gassporøsiteten lav nok for en full T6-syklus på tykkveggede deler.
 Bilsylinder karosserideler Diesestøping av aluminiums bensinmotorkasse Se produkt →
Defekter som sporer tilbake til sammensetning eller smeltehåndtering
De fleste avslag på A357 er ikke forårsaket av at legeringen er feil. De er forårsaket av at smelten er behandlet feil. De fem tilbakevendende problemene er disse:
Gass porøsitet. Hydrogenløseligheten i flytende aluminium er omtrent tjue ganger løseligheten i fast aluminium. Eventuelt hydrogen som er igjen i smelten etter avgassing blir til runde porer når metallet fryser. Løsningen er roterende avgassing med argon eller nitrogen pluss en ren, tørr ladning og et målt hydrogennivå under ca. 0,15 ml per 100 g aluminium for konstruksjonsarbeid.
Krympe porøsitet. A357 trekker seg sammen omtrent 6 til 7 volumprosent ved størkning. Fôrbaner, stigerør og frysninger må utformes slik at den siste væsken som fryser, sitter i et stigerør i stedet for i en boltboss. Tykk-til-tynne overganger er der dette dukker opp først.
Oksyd inneslutninger. Aluminiumoksid dannes i løpet av sekunder på en forstyrret smelteoverflate. Turbulent helle folder filmen inn i støpegodset, og det produserer en lineær defekt som viser seg på et maskinert ansikt som en mørk strek som ikke vil polere ut.
Varm riving. A357s silisiuminnhold gir den god motstand, men en lav silisium eller dårlig kornraffinert smelte vil rive ved skarpe indre hjørner i løpet av de første minuttene av avkjøling. Radius hjørnene og hold titan i midten av rekkevidden.
Blemmer under T6. Dette er en prosessutvelgelsesfeil snarere enn en kjemifeil, og det er den vanligste årsaken til at en kjøper oppdager at deres valgte støpingsrute ikke kan levere det spesifiserte temperamentet.
Hvor A357-deler får beholdning
A357 dukker opp uansett hvor en støping må bære last, overleve vibrasjoner og fortsatt holde en maskinelt toleranse. Applikasjonene nedenfor deler alle det mønsteret.
- Strukturelle støpegods til fly og rotorfartøy, der vekten er kritisk og utmattelseslevetiden er den styrende designsaken.
- Biloppheng og chassisnoder, inkludert kontrollarmer, knoker og underrammebraketter.
- Pumpe-, kompressor- og hydraulikkhus som ser internt trykk og syklisk belastning.
- Motorhus og endestykker, der legeringen må holde lagerboringer rundt gjennom termisk sykling.
- Løpehjul og roterende komponenter, hvor balansen mellom styrke og forlengelse bestemmer sprengningsmarginen.
- Termiske styringskomponenter i elektrifiserte drivlinjer, der en kombinasjon av stivhet og varmebane betyr mer enn rå strekkstyrke.
Et støpt motorhus er en representativ case-studie. Delen har vanligvis en tynn sylindrisk vegg, en tykk monteringsflens og maskinerte lagerseter i hver ende. Disse tre funksjonene trekker størkningsadferden i tre forskjellige retninger samtidig: veggen ønsker rask avkjøling, flensen ønsker mating, og boringene ønsker dimensjonsstabilitet etter varmebehandling. Å få alle tre fra én legering betyr å beholde silisium i mellomområdet for flytbarhet, magnesium i mellomområdet for styrke, og jern i den lave enden for bearbeidbarhet.
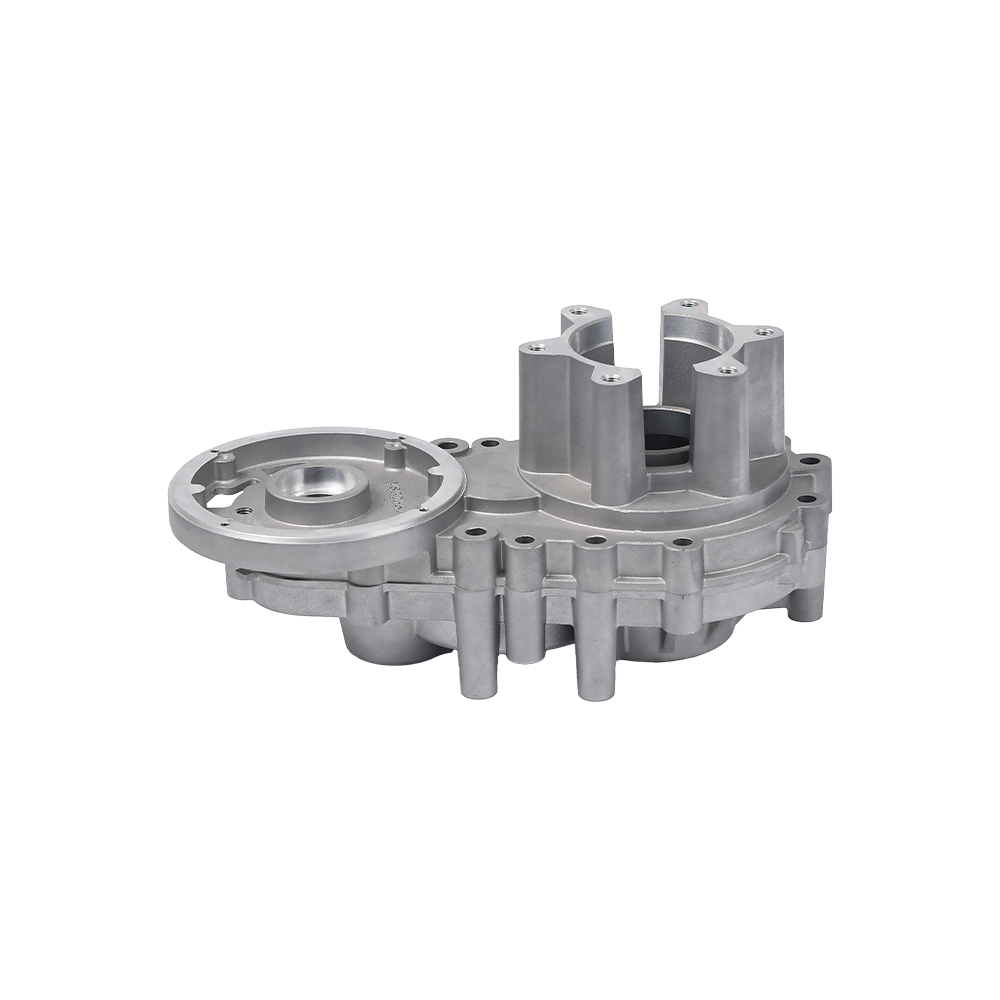
 Støpt motorhus 375 i aluminium Girkassehus i pressstøping av aluminium Se produkt →
Innkjøpssjekkliste før du frigir en innkjøpsordre
Noen få spørsmål på forhånd fjerner det meste av risikoen fra en A357-bestilling. Arbeid gjennom dem i denne rekkefølgen og den tekniske samtalen blir kort.
- Bekreft temperamentet, ikke bare legeringen. A357-F, A357-T5 og A357-T6 er forskjellige produkter med forskjellige styrkenivåer, og tegningen må si hvilken.
- Spør etter magnesium- og jernmålene, ikke bare grensene. En leverandør som sikter på 0,45 prosent magnesium, leverer effektivt A356 med en A357-etikett.
- Oppgi hvor den mekaniske testkupongen skal kuttes fra. En kupong kuttet fra en stigerør vil alltid se bedre ut enn en kuttet fra delen.
- Bli enige om varmebehandlingsprotokollen. Løsningstid, bråkjølingsforsinkelse og aldringstemperatur er de tre tallene som bestemmer resultatet.
- Bestem akseptkriteriene for intern forsvarlighet før den første artikkelen, fordi radiografiske resultater og seksjoneringsresultater driver verktøyendringer.
- Bekreft bearbeidingsgodtgjørelsen. A357 maskiner rene, men harde flekker fra segregering eller et grovt eutektikk vil ødelegge en karbidinnsats og en leveringsplan til rett tid samtidig.
Hvis du vil ha et klart svar på om geometrien din passer til A357 eller en annen legering, send tegningen og legeringen til vårt ingeniørteam og vi vil komme tilbake med prosessruten, oppnåelig temperament og maskineringsgodtgjørelse i ett svar.
Ofte stilte spørsmål om A357 aluminiumslegeringssammensetning
Er A357 det samme som 357.0?
De refererer til samme familie. A357 er støpebetegnelsen som brukes i aluminiumsstøpestandarder, og 357.0 er Aluminum Association-betegnelsen for samme sammensetning. Når du ser 357.0-T6 eller A357-T6 på en tegning, les dem som det samme materialet og kontroller magnesium- og jerngrensene for å være sikker, fordi eldre tegninger noen ganger har løsere jerntillegg enn dagens praksis.
Kan A357 være høytrykkspressstøpt?
Den kan støpes i en høytrykksstøpemaskin, men den kan ikke lett gis en full T6-behandling etterpå fordi innestengt gass utvider seg ved løsningstemperatur og gir blemmer på overflaten. I praksis leveres høytrykks A357-deler i støpt eller bevisst underaldret tilstand. Hvis tegningen krever A357-T6, bør delen rutes til lavtrykksstøping, permanent form, sand eller investeringsstøping.
Hvorfor koster A357 mer enn A356?
Tre grunner. Den strammere jerngrensen krever renere ladningsmateriale og bedre smeltekontroll, noe som reduserer mengden rimelig skrap et støperi kan bruke. Den høyere magnesiumbelastningen betyr tettere prosesskontroll under løsningsbehandlingen. Og prosessrutene som kan levere et ekte T6-resultat, som lavtrykk eller permanent mugg, har lengre syklustider enn et høytrykkssprøyte.
Hvordan verifiserer jeg magnesiuminnholdet på et innkommende parti?
Optisk emisjonsspektrometri på en avkjølt prøve fra hellingen er standardmetoden, og det tar bare noen få minutter når prøven er klargjort. Be om at magnesiumtallet blir rapportert som et tall i stedet for som en bestått eller feil mot et bredt vindu, og prøv mer enn ett sted på store støpegods fordi magnesium kan segregere under langsom størkning.
Trenger A357 beryllium?
Nei, og mange spesifikasjoner forbyr det. En berylliumtilsetning på 0,04 til 0,07 prosent forbedrer morfologien til jernholdige faser og kan hjelpe med oksidhudens oppførsel, men det introduserer håndteringskrav i smelteverkstedet og i maskinering. Det meste av konstruksjonsarbeid gjøres med berylliumfri A357 og en stram jerngrense i stedet.
Kan A357-deler sveises?
Det kan de, med riktig fyllstoff og prosesskontroll, men sveising av en T6-del skaper en lokal varmepåvirket sone som mister styrke. Der sveisen er ikke-strukturell er ikke dette et problem. Der sveisen ligger i en belastningsbane, bør designet forutsette en reduksjon i lokal styrke i den sonen og ta hensyn til det.
Hvilken overflatefinish og toleranse kan jeg forvente?
Støpte overflater fra en permanent form eller en lavtrykksdyse lander typisk mellom 3,2 og 6,3 mikrometer Ra, avhengig av dysebelegg og veggtykkelse. Maskinerte flater er begrenset av verktøy og feste i stedet for av legeringen, og generelle maskineringstoleranser på pluss eller minus 0,05 mm på kritiske boringer og flater er rutine på en stabil støping.
Er A357 egnet for tynnveggede deler?
Ja, innenfor grenser. Silisiuminnholdet på 7 prosent gir god flyt, og vegger ned til ca. 3 mm kan oppnås i permanent form eller lavtrykksstøping. Under det skifter utfordringen fra flytende til størkningshastighet: tynne seksjoner avkjøles så raskt at magnesiumsilisidet kan forbli delvis uoppløst selv etter en full løsningsbehandling, og delen vil ikke oppnå egenskapene kjemien tilsier.
For å lukke sløyfen: A357 aluminiumslegeringssammensetning er definert av 6,5 til 7,5 prosent silisium, 0,40 til 0,70 prosent magnesium og maksimalt 0,20 prosent jern, med de gjenværende elementene holdt på spornivå og aluminium utgjør balansen. Magnesiumserien er det som skiller den fra A356 og gir den omtrent 50 MPa ekstra flytestyrke i T6-tilstand. Jerngrensen er det som bevarer duktiliteten. Og casting-ruten pluss quench-disiplinen avgjør om noen av disse fordelene faktisk vises i den ferdige delen.
Hvis et tilbud for A357-T6 ser merkbart billigere ut enn resten, er svaret vanligvis på ett av tre steder: magnesiummålet, jerntaket eller temperamentet som faktisk leveres. Spør etter tallene og argumentet slutter raskt.