 SPRÅK


Hjem / Nyheter / Bransjyheter / Velge leverandører av pressstøping av aluminium: Nøkkelkriterier, kostnader og røde flagg
En enkelt porøsitetsklynge i et transmisjonshus kan stoppe et samlebånd i en uke. Det er grunnen til at leverandører av pressstøping av aluminium aldri blir valgt på pris alene. De er valgt på repeterbarhet, prosesskontroll og evnen til å levere ferdige deler som passer uten overraskelser.
Det direkte svaret på hvordan du velger en leverandør av støping av aluminium er å evaluere fem områder i rekkefølge: støpeprosessevne, intern sekundær maskinering, inspeksjons- og målerutiner, ingeniørkommunikasjon og kostnadstransparens. En leverandør som scorer godt i alle fem vil holde prosjektet ditt forutsigbart. En leverandør som er sterk på bare én eller to vil til slutt generere omarbeid, forsinkelser eller feltfeil.
Siden 2010 har Ningbo Beilun Youyuan Machinery Manufacturing kombinert trykkstøping, CNC-maskinering og verktøy i ett anlegg. Veiledningen nedenfor gjenspeiler det vi ser når kjøpere sammenligner oss med andre pressstøpeleverandører av aluminium, og det er rammeverket vi anbefaler alle å bruke før de sender en tegning for tilbud.
Hva skiller en dyktig aluminiumsstøpeleverandør fra en mismatch
Start med maskinene. Aluminiumslegeringer støpes på kaldkammermaskiner fordi de angriper varmekammerinjeksjonssystemet. Låsekraften, målt i tonn, definerer det maksimale projiserte området og dermed den praktiske rammen for din del. En typisk spesialtilpasset komponentleverandør driver presser fra 180 tonn til 1600 tonn, med større maskiner reservert for store hus som motorrammer og girkasser.
Ikke overtilpass maskinen til delen. Hvis en leverandør kjører én 2000-tonns presse, men ikke noe mindre utstyr, vil ditt 200-grams hus bli tilbudt med ineffektiv overhead. Den riktige matchen er en maskinserie som passer din delfamilie med en viss fleksibilitet for senere designendringer.
| Sjekkpunkt | Hva den forteller deg | Hva du skal spørre om |
|---|---|---|
| Maskintonnasjeområde | Maksimal delstørrelse og projisert areal matrisen kan håndtere | Hvilken presse vil kjøre denne delen, og hva er låsekraften? |
| Intern verktøystøtte | Dyreparasjonshastighet og vedlikeholdskonsistens over produksjonslevetiden | Vedlikeholder og reparerer du matriser inne i ditt eget anlegg? |
| Legeringserfaring | Egnethet av mekaniske og korrosjonsegenskaper for din applikasjon | Hvilke legeringer kjører du oftest, og hvorfor for disse bruksområdene? |
| Disiplin for prosessdata | Om leverandøren måler og kontrollerer repeterbare støpeforhold | Kan du dele siste kvartals interne avvisningsrate med en inndeling etter feiltype? |
Skala former også opplevelsen. Et mellomstort anlegg med omtrent 10 millioner CNY i anleggsmidler og 30 millioner CNY i årlig produksjon, som er den omtrentlige skalaen til vår egen drift, kan produsere spesialtilpassede komponenter fra 0,05 kg til 15 kg per stykk uten minimumsbestillingspresset til en industrigruppe. For konstruerte deler betyr dette størrelsesområdet vanligvis raskere sitering, kortere kommandokjeder og mer direkte svar fra personene som faktisk kjører maskinene.
Produktmiksen forteller deg også noe. En leverandør som lister opp motordeler, girhus, hydrauliske ventilhus og motorhus har spredt sin verktøy- og prosesskunnskap på tvers av utfordrende geometrier. Det mangfoldet forbedrer problemløsningen på din egen komponent.
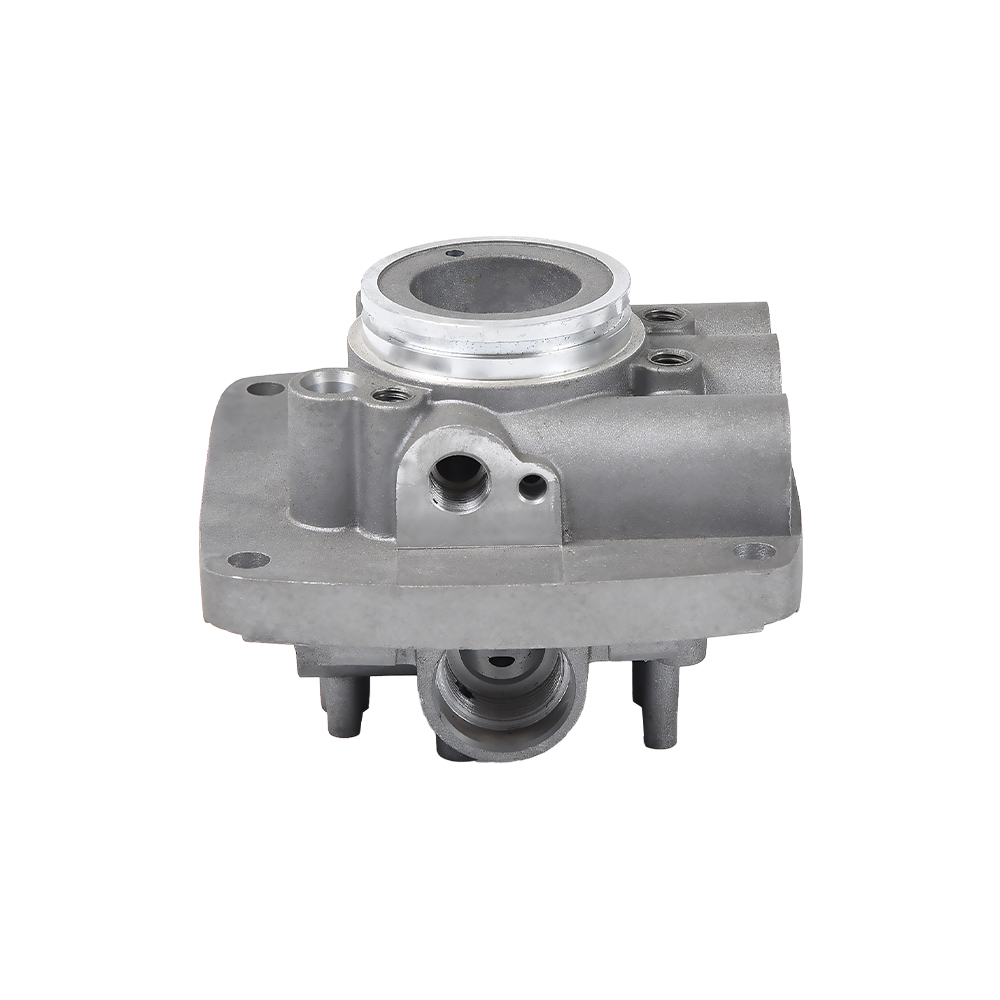
 Bilmotorsylinderdeler i aluminium for komplekse støpegods Denne produktlinjen demonstrerer leverandørekspertise innen høytrykkspressstøping for tynnveggede, komplekse motorkomponenter, og støtter skalerbarhet og geometrimangfold som er avgjørende for pålitelig innkjøp. Se produkt →
Høyt trykk vs lavt trykk: Velg prosessen før leverandøren
Det viktigste tekniske filteret er støpeprosessen. Høytrykksstøping (HPDC) injiserer smeltet aluminium i en ståldyse med høy hastighet, og produserer tynnveggede komplekse deler i syklustider på omtrent 30 til 90 sekunder. HPDC er grunnen til at veivhus til motorsykler og girkassehus til biler kan produseres i stor skala. Avveiningen er en moderat risiko for gassporøsitet, så deler som må holde trykk trenger ofte impregnering eller en annen prosess.
Lavtrykkspressstøping (LPDC) fyller dysen nedenfra under kontrollert gasstrykk. Den langsommere, roligere fyllingen produserer tettere metall med langt færre gassinneslutninger. LPDC er standardvalget for konstruksjonsbraketter, sylinderhoder og andre komponenter som må være trykktette eller varmebehandlet. Syklustidene går fra to minutter til ti minutter, og det er grunnen til at LPDC har en tendens til å være reservert for deler der mekanisk soliditet oppveier syklusøkonomi.
| Faktor | Høytrykkspressestøping | Lavtrykkspressestøping |
|---|---|---|
| Syklus tid | 30 til 90 sekunder | 2 til 10 minutter |
| Typisk veggtykkelse | 1,5 til 4 mm | 3 til 8 mm |
| Porøsitetsrisiko | Moderat | Lavt |
| Trykktetthet | Krever ofte impregnering | Naturlig tett |
| Passer best for | Høyvolum komplekse hus | Strukturelle og bærende deler |
For et bredere syn på hvorfor aluminiumsstøping slår andre produksjonsruter for mange komponenter, les vår oversikt over fordeler ved støping av aluminium . Den korte versjonen: aluminium tilbyr et utmerket styrke-til-vekt-forhold, høy varmeledningsevne og muligheten til å integrere flere funksjoner i en støping.
Hvis delen din har strukturell belastning eller må forsegle væske eller gass, spør spesifikt om leverandøren anbefaler HPDC, LPDC eller en hybrid tilnærming. En leverandør som gir deg samme prosesssvar for hver henvendelse har vanligvis bare én prosess å selge, som er et rødt flagg i seg selv.
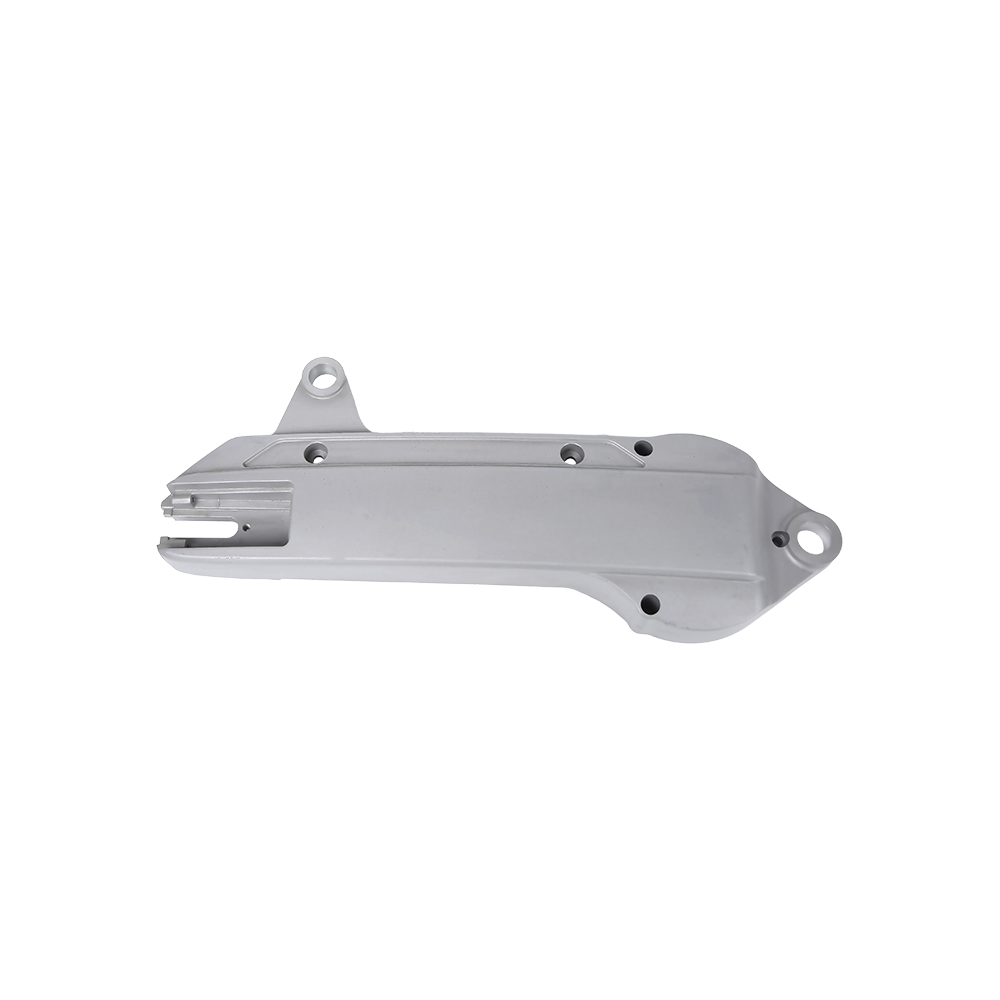
 Bilsylinderkroppsdeler som krever tette toleranser For strukturelle eller forseglede sylinderkropper tilbyr denne leverandøren støpegods som oppfyller lineære toleranser på ±0,10–0,30 mm, med CNC-bearbeiding for kritiske funksjoner – en nøkkelfunksjon for å verifisere internt. Se produkt →
Maskinering og etterbehandling: Hvor den virkelige toleransen er bestemt
Pressstøping alene har lineære dimensjoner på omtrent /-0,10 til /-0,30 mm avhengig av delstørrelse og funksjonsorientering. Tetningsflater, lagerseter og monteringshull krever tettere kontroll, typisk /-0,02 til /-0,05 mm. Disse tallene er kun oppnåelige med CNC-maskinering, og det kritiske anskaffelsesspørsmålet er om støpeleverandøren også utfører den maskineringen under samme tak.
Når maskinering er outsourcet, deler støpeverket og maskinverkstedet ikke noe måledatum og intet enkelt ansvarspunkt. Transportskader, oppsettavvik og feiljustering av tidsplanen blir problemet ditt. Når støping og maskinering skjer i samme anlegg, refererer de maskinerte funksjonene direkte til støpedatumet, og ett team eier det dimensjonale resultatet fra smelte til ferdig del.
- Maskinerte boringer og tetningsflater: /-0,02 til /-0,05 mm typisk.
- Støpte dimensjoner: /-0,10 til /-0,30 mm, avhengig av skillelinjen.
- Planhet på maskinerte monteringsflater: 0,05 mm over 100 mm er oppnåelig.
- Overflateruhet på maskinerte flater: Ra 1,6 til Ra 3,2 mikrometer, med Ra 0,8 mikrometer tilgjengelig for tetting av områder.
Etterbehandling er andre halvdel av avgjørelsen. Støpte aluminiumsoverflater er funksjonelle, men ser porøse ut, og oksidasjon gjør metallet mørkere over tid. De vanligste etterbehandlingsrutene er pulverlakkering for korrosjonsbeskyttelse og utseende, anodisering for et hardt slitebestandig lag, og perleblåsing for en jevn matt tekstur. Du bør spørre hvilken overflatebehandling leverandøren bruker rutinemessig, fordi behandlinger samhandler med legeringen og med støpehudens kvalitet.
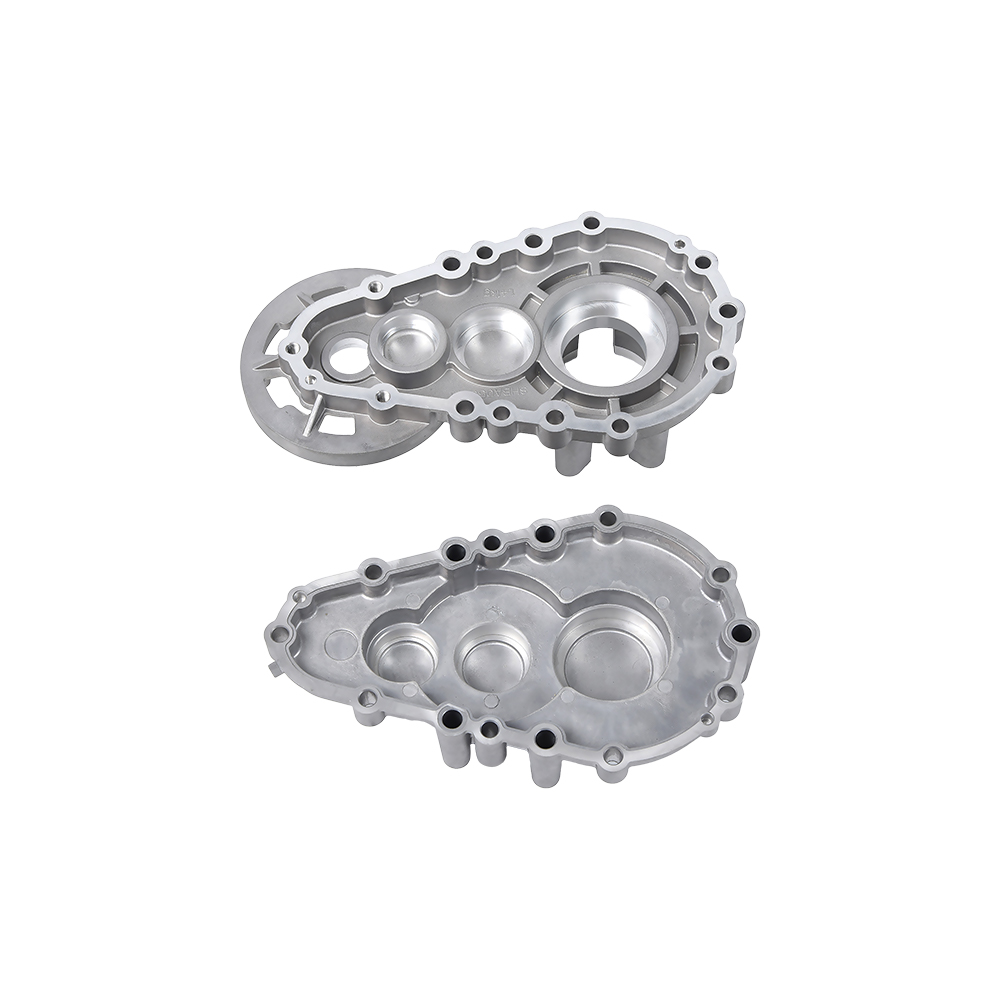
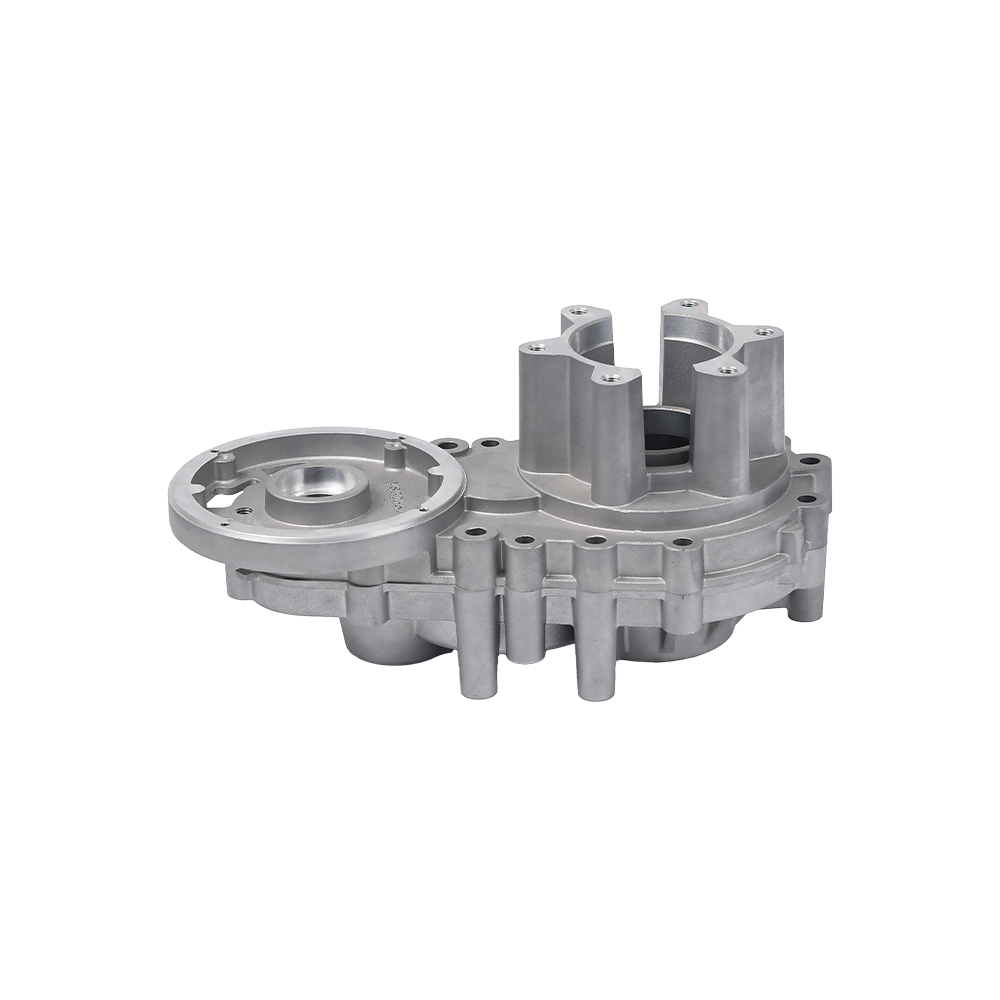
 Girkassehus i pressstøping i aluminium for holdbarhet Dette girkassehuset, som gjelder for motorsykkelveivhus og reduksjonsgir, drar nytte av passende overflatebehandlinger som pulverlakkering eller anodisering, støttet av nødvendig dokumentasjon for samsvar med import. Se produkt →
Slik bekrefter du leverandørkvalitet uten et fabrikkbesøk
For de fleste importkjøpere skjer den første fysiske kontakten med en avstøpning når kartongen åpnes. Dokumentasjon er derfor ditt primære verifiseringsinstrument. Enhver seriøs aluminiumsstøpeleverandør vil gi følgende uten å nøle.
- Inspeksjonsrapporter for første artikkel som inneholder CMM-data målt mot tegningen din, ikke mot en leverandørgenerert referanse.
- Prosessparameterregistreringer for den første artikkelkjøringen, inkludert injeksjonstrykk, stempelhastighet og smeltetemperatur.
- Materialanalysedokumentasjon som bekrefter legeringskvaliteten og den kjemiske sammensetningen til hver smeltebatch.
- Batch-sporbarhet som kobler sammen råmateriale, ovn, dyse, maskin og operatør for hver forsendelse.
- Lekkasje- eller trykktestrapporter for hus, ventilhus og enhver komponent med interne kanaler.
Dokumentasjon er imidlertid bare halve verifiseringen. Den andre halvparten er responskvalitet. Når du sender en tegning til gjennomgang, mål hvor lang tid leverandøren bruker på å identifisere potensielle støpevansker. En dyktig leverandør vil peke ut skarpe innvendige hjørner som begrenser metallstrømmen, dype ribber som fanger luft eller ujevne veggseksjoner som forårsaker differensialkjøling. Hvis det første svaret kun er en pris, har ikke leverandøren studert din del.
Hva driver kostnadene for pressstøpedeler i aluminium
Prisen du betaler er ikke for metall. Det er for ingeniørarbeidet låst inne i metallet. For en typisk tilpasset komponent representerer verktøy 20 til 30 prosent av den opprinnelige prosjektkostnaden, og maskinering legger vanligvis 30 til 50 prosent til prisen på støpte deler. Å forstå vekten til hver kostnadsdriver forhindrer både overbetaling og overspesifisering.
| Kostnadsdriver | Typisk påvirkning | Hva du skal vurdere |
|---|---|---|
| Verktøy (dyse) | 20 til 30 prosent av første prosjektinvestering | Antall lysbilder og kjerner; forventet dø liv |
| Valg av legering | Materialkostnaden varierer med legeringskvalitet | ADC12 / A380 / A356 utvalg mot mekaniske behov |
| Veggtykkelse | Tynne vegger setter fart på sykluser, men risikerer fyllingsfeil | En gjennomgang av design for produksjon kan redusere delmasse og kostnader |
| Maskineringsinnhold | Legger til 30 til 50 prosent til kostnaden for støpestykket | Kombiner flere funksjoner i ett maskineringsoppsett |
| Overflatefinish | Anodisering og pulverlakkering gir tid og håndtering | Spesifiser kun den nødvendige karakteren, ikke det kosmetiske maksimum |
| Ordrevolum | Stykkeprisen synker etter hvert som volumet sprer verktøy og oppsett | Bekreft det årlige volumet leverandøren bruker i tilbudet |
Den største enkeltforhandlingsspaken er støpe-maskindelingen. Hvis en funksjon kan støpes i stedet for maskinert, slår syklustidsbesparelsen vanligvis maskineringskostnadene. Derfor er tilbakemelding om design for produksjon det mest verdifulle en leverandør kan gi deg på tilbudsstadiet, før du forplikter deg til verktøy.
Røde flagg å se etter hos leverandører av støping av aluminium
Noen advarselsskilt vises først etter at kjøpsordren er plassert. Dette er signalene det er verdt å oppdage tidligere.
- Ingen egen maskinering. Du vil arve koordinasjonsrisiko mellom to usammenhengende produksjonsplaner.
- Vage avslagstall. «Totalt skrot er under 3 prosent» betyr ingenting med mindre de oppgir målekriterier og hvilke operasjoner som er inkludert.
- Sakte eller grunt DFM-tilbakemelding. En leverandør som ikke kan beskrive hvordan delen din skal fylles, avkjøles og løses ut, har ikke konstruert den ennå.
- Ingen vedlikeholdsplan for verktøy. Dies slitasje; uten planlagt vedlikehold oppstår dimensjonsavdrift etter noen tusen skudd.
- Garanterer umulige toleranser. En leverandør som oppgir /-0,01 mm som støpt er enten uerfaren eller planlegger å bearbeide alle overflater. Begge vil bli belastet deg.
- Tilbyr en legering for alt. Aluminiumslegeringer er forskjellige i fluiditet, styrke, korrosjonsadferd og termisk ledningsevne. En-størrelse-passer-alle legeringsråd er kommersiell bekvemmelighet, ikke ingeniørmessig vurdering.
Leverandøren du ønsker behandler din del som et teknisk problem, ikke som en ordrelinje.
Applikasjoner der den rette leverandøren betaler for seg selv
Pressstøping av aluminium får sin plass uansett hvor vekt, termisk styring og produksjonsvolum krysser hverandre. De sterkeste etterspørselssignalene kommer fra noen få veldefinerte sektorer.
Biler og nye energikjøretøyer
Drivlinjehus, vannpumper, oljepumper, girkasser og elektriske motorhus er alle pressestøpte av aluminium. I nye energikjøretøy utvides kjølekretsen dramatisk; varmeavledningsplater og pumpehus multipliseres per kjøretøy. Disse delene kombinerer tynne vegger med trykktette krav, som er nettopp utfordringen som skiller erfarne leverandører fra resten.
Motorsykkel og småkraftutstyr
Motorsykkelveivhus og girkasser må motstå vibrasjoner, støtte veivakselbelastninger og holde olje inne ved driftstemperatur. Veggseksjoner er tynne, og formdesignet må håndtere både fylling og kjøling nøyaktig. En leverandør som har produsert disse delene i årevis har løst problemer som generiske maskineringsverksteder aldri har møtt.
Industriell hydraulikk og pneumatikk
Ventilhus, pumpehus og aktuatorkomponenter må holde interne kanaler på arbeidstrykk uten lekkasjer. Pressstøping produserer disse kanalgeometriene økonomisk, men kravet til trykktest tvinger streng prosesskontroll. Leverandører med erfaring med hydrauliske komponenter forstår forskjellen mellom et tomrom som er kosmetisk og et tomrom som er katastrofalt.
Landbruksmaskiner
Ristransplantere og mikrofjernere kjører i skitt, fuktighet og vibrasjoner. Girkasser og konstruksjonsdeler støpt av aluminium holder maskinen lett nok til å håndtere mens den overlever feltforhold. Toleransestakken må holde seg stabil over lange produksjonsserier, fordi en bonde ikke kan sette sesongen på pause for en reservedel.
På tvers av disse applikasjonene er fellesnevneren den samme: delen er bare så god som prosessen som produserte den.
Ofte stilte spørsmål om leverandører av støping av aluminium
Hva er forskjellen mellom leverandører som tilbyr høytrykks- og lavtrykksprosesser?
Høytrykkspressstøping bruker rask injeksjon for å produsere tynnveggede komplekse deler ved syklustider på 30 til 90 sekunder. Lavtrykkspressestøping fyller dysen sakte nedenfra, og produserer tettere, trykktette støpegods med tykkere vegger. Riktig valg avhenger av delfunksjonen, de mekaniske kravene og det årlige volumet.
Hva er en realistisk ledetid for et tilpasset aluminiumsstøpeprosjekt?
Verktøy tar vanligvis 4 til 8 uker, og de første artiklene følger 2 til 4 uker etter verktøygodkjenning. Produksjonstid for gjentatte bestillinger er vanligvis 2 til 4 uker, avhengig av maskintilgjengelighet, volum og krav til etterbehandling. Disse tallene skifter med kompleksiteten og leverandørens ordrebok, så be om en klar tidslinje per fase før du legger inn bestillingen.
Hvilke toleranser kan støping av aluminium oppnå?
Støpte dimensjoner holder vanligvis /-0,10 til /-0,30 mm. CNC-maskinerte funksjoner når /-0,02 til /-0,05 mm, og tetningsflater kan holdes til Ra 0,8 mikrometer overflatefinish. Design tegningen slik at kritiske dimensjoner sitter på maskinerte detaljer i stedet for som støpte overflater.
Hvilke legeringer jobber vanligvis leverandører av pressstøping av aluminium med?
ADC12 og A380 er de vanligste legeringene for generell bruk på grunn av deres flytbarhet, styrke og bearbeidbarhet. A356 brukes der duktilitet og varmebehandling er nødvendig. Leverandører bør anbefale legeringen basert på driftsmiljøet, ikke bare på tilgjengelighet.
Hvilken bestillingsmengde gjør pressstøping av aluminium økonomisk?
Høytrykkspressestøping blir økonomisk med omtrent 5000 deler per år og over, fordi verktøykostnadene er spredt over volumet. Lavtrykksstøping kan fungere med mindre volumer på 1000 til 2000 deler per år for strukturelle komponenter. Under disse volumene kan alternative prosesser som gravitasjonsstøping eller CNC-maskinering fra emne være mer praktiske.
Bør jeg velge en leverandør som gjør maskinering internt?
Ja, for alle deler med maskinerte boringer, tetningsflater eller kritiske monteringsdimensjoner. Intern maskinering gir leverandøren fullt ansvar for datumkonsistens, eliminerer transportskader og forkorter leveringstiden. Leverandøren kan også optimere støpe-bearbeidingsgrensen for å redusere totalkostnaden.
Min del lekker i trykktester. Kan en annen leverandør fikse dette?
Ofte, ja. Lekkasje kommer vanligvis fra porøsitet forårsaket av turbulent metallstrøm, utilstrekkelig ventilasjon eller feil kjøling i dysen. En leverandør med erfaring innen lavtrykksstøping eller vakuumassistert høytrykksstøping kan redesigne fyllstrategien for å produsere en tett støping. Be om lekkasjetestresultater fra den første artikkelkjøringen, ikke bare etter produksjonsjustering.
En pålitelig leverandør av pressstøping av aluminium er ikke den som har den største maskinparken eller det laveste tilbudet. Det er den som forstår hvordan delen din er laget, hvor den kan svikte, og hvordan man kan forhindre den feilen før terningen kuttes.
Teamet vårt ved Ningbo Beilun Youyuan Machinery Manufacturing har løst disse spørsmålene for bil-, motorsykkel-, industri-, landbruks- og nye energikomponenter siden 2010. Hvis du har en tegning og du vil ha en ny ingeniøruttalelse før du forplikter deg til verktøy, send den til oss via vår kontaktside . Du vil få en prosessanbefaling, en DFM-gjennomgang og et gjennomsiktig tilbud som skiller kostnadene du kan kontrollere fra de du ikke kan.