 SPRÅK


Hjem / Nyheter / Bransjyheter / Materialveiledning for aluminiumstøping: Valg av legeringer, egenskaper og trykkstøping
Tegningen lander på skrivebordet ditt med ingenting annet enn "aluminium støpemateriale" skrevet i materialblokken. Den setningen er ikke en spesifikasjon; det er en kategori med svært forskjellige grener. Det kompakte svaret for de fleste kjøpere er dette: for høytrykkspressstøping vil ADC12 eller A380 løse de fleste bruksområder for hus, brakett og deksel. For strukturelle deler som må bøye seg, absorbere støt eller bære belastninger etter sveising, er A356 det tryggere utgangspunktet. Årsaken er ikke merkepreferanse. Det er måten hver legering oppfører seg under rask størkning, hvor mye duktilitet den kan levere, og hva det koster å maskinere og overflatebehandle i etterkant. Denne guiden går gjennom legeringene, utvalgslogikken og feilene som oppstår når materialet velges før prosessen.
Hva er aluminiumstøpemateriale?
Rent aluminium er ikke et praktisk støpemateriale. Den har lav flyt, den oksiderer raskt, og dens støpestyrke er for lav for de fleste tekniske deler. Støpelegeringer er derfor bygget av aluminium pluss bevisste tillegg som endrer smelteoppførselen og de endelige mekaniske egenskapene.
Silisium er det dominerende tilskuddet. En aluminiumslegering med 7–12 % silisium flyter lett inn i tynne seksjoner, krymper mindre mens den størkner, og motstår varm riving. Kobber gir styrke som støpt og gjør at materialet kuttes rent i CNC-bearbeiding. Magnesium genererer aldersherding og forbedrer korrosjonsbestandigheten når det kombineres med en riktig varmebehandling. Jern holdes i området 0,8–1,2 % i støpelegeringer fordi det undertrykker lodding til dyseoverflaten, selv om høyt jern danner sprø nåler som reduserer forlengelsen.
Det er også verdt å vite at setningen dekker både primærlegeringer, som starter med smeltejern, og sekundære legeringer, som kommer fra resirkulert aluminium. ADC12, det mest spesifiserte støpematerialet i asiatiske pressstøpeanlegg, er vanligvis en sekundær legering. Det er normal praksis; sammensetningen kontrolleres til et publisert område, og urenheter håndteres for å matche JIS H5302, ASTM B85 eller kundespesifikke grenser.
Hovedfamilier av aluminiumstøpelegeringer
Hvert aluminiumsstøpemateriale tilhører en av fire praktiske familier. Når du kjenner igjen hvilken familie din del trenger, blir legeringsvalget mye enklere.
Al-Si-Cu-legeringer: ADC12, A380, A383
Dette er arbeidshestene til høytrykkspressstøping. Silisium ligger mellom 8 % og 12 %, mens kobber holder seg mellom 1,5 % og 3,5 %. Kobber øker styrke som støpt og forbedrer maskinering. A383 støter silisium opp og senker kobber litt for å redusere matrislodding, noe som er nyttig for dyser med lange, tynne kjerner. Hvis du lager store volumer av hus, braketter, deksler eller oljepumpehus, er denne familien standard.
Al-Si-Mg-legeringer: A356, A357
Når den ferdige delen skal bøye seg, absorbere slagenergi eller sveises, er A356 og A357 vanligvis bedre enn ADC12. De inneholder omtrent 7 % silisium og 0,3–0,7 % magnesium. I T6-tilstanden er deres flytestyrke sammenlignbar med ADC12 mens forlengelsen er betydelig høyere. Disse legeringene flyter godt ved lavere trykk og brukes i lavtrykks- og gravitasjonsstøping for hjul, strukturelle chassisdeler og akselkomponenter.
Al-Mg legeringer: A514, EN AC-AlMg5Si
Der korrosjonsbestandighet og en blank anodisert overflate betyr noe, skiller Al-Mg-legeringer seg ut. Magnesiumnivåer rundt 5 % gir utmerket motstand mot sjøvann og milde kjemikalier. Fluiditeten deres er imidlertid lavere og smelten oksiderer lettere, så de er mer krevende i støperiet. Bruk dem til marin maskinvare, matutstyr og dekorative hus.
Hypereutektiske Al-Si-legeringer: A390
Ved over 15 % silisium gir primære silisiumpartikler enestående slitestyrke og en lav termisk ekspansjonskoeffisient. A390 er vanlig i motorblokker og kompressorsylindre. Det er vanskeligere å maskinere og krever spesialverktøy; ikke spesifiser det med mindre slitestyrke er den avgjørende faktoren.
Sammenligning av vanlige aluminiumstøpematerialer
Tabellen nedenfor viser typiske aluminiumsstøpematerialer som brukes til høytrykks-, lavtrykks- og gravitasjonsstøping. Verdier representerer separat støpte teststaver; faktiske egenskaper i en produksjonsstøping avhenger av veggtykkelse, kjølehastighet og varmebehandling. Kilder: JIS H5302, ASTM B85 og datablad for typiske legeringsleverandører.
| Legering | Si % | Cu % | mg % | UTS MPa | Forlengelse % | Typisk prosess |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9.5–11.5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Gravity |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Gravity |
Hvordan velge riktig aluminiumstøpemateriale
Start med servicebetingelsen, og arbeid deretter bakover. Denne sekvensen forhindrer den vanligste feilen: å velge en billig legering først og oppdage senere at den ikke kan bestå en utmattelses- eller trykktest.
- Bestem støpeprosessen først. Tynne vegger, høyt volum og tette toleranser peker på høytrykkspressstøping og Al-Si-Cu-legeringer. Store eller strukturelle deler peker på lavtrykks- eller gravitasjonsstøping og Al-Si-Mg-legeringer.
- Definer krav til forlengelse og påvirkning. Hvis forlengelse over 5 % er nødvendig, vil standard HPDC-legeringer som ADC12 slite. A356-T6 eller duktile HPDC-kvaliteter er bedre valg.
- Sjekk trykktettheten. Oljepanner, ventilhus og hydrauliske manifolder trenger silisiumrikt materiale med kontrollert gassinnhold. A413 og lavtrykk A356 er populære for disse tilfellene.
- Vurder driftstemperatur. For deler nær motorblokker eller i elektriske systemer kan termisk ledningsevne og krypestyrke være viktigere enn statisk flytegrense.
- Se på overflatebehandlingsruten. For anodisering betyr lite kobber og lavt sink mye. ADC12 anodiserer mørkere og mindre jevnt enn Al-Mg-legeringer.
- Anslå maskineringskostnad. Kobberholdige legeringer maskin til korte spon og holder toleranser godt. Hypereutektiske legeringer ødelegger standardverktøy og krever spesielle innsatser.
Som en tommelfingerregel:
- Enkelt tynnvegget hus, høyt volum: ADC12 eller A380.
- Strukturell brakett som skal sveises eller bøyes: A356.
- Trykktett kar eller oljetett hus: A413 eller lavtrykk A356.
- Sliteflate under et stempel eller sylinder: A390.
Høytrykksstøping vs lavtrykksstøpematerialer
Det samme aluminiumsstøpematerialet er sjelden optimalt for både høytrykkspressstøping og lavtrykkspressstøping. HPDC fyller dysen på millisekunder ved høyt trykk, noe som lar deg støpe vegger på 1,5–3 mm, men den fanger også luft. Standard HPDC-legeringer som ADC12 gir derfor kun 1–4 % forlengelse fordi den indre porøsiteten begrenser duktiliteten. Lavtrykksstøping fylles langsommere, størkning mates fra et stigerør, og støpingen er tettere nok til å akseptere T6 varmebehandling.
- HPDC passer for komplekse former, tynne vegger og høye produksjonshastigheter. ADC12, A380 og vakuumassisterte duktile kvaliteter er standardmaterialeserien.
- LPDC produserer tettere, sveisbare, varmebehandlebare deler med høyere duktilitet. A356 og A357 er de typiske utgangspunktene.
- Gravity permanent formstøping sitter mellom de to og passer til enkle former som krever T6-egenskaper.
Det er viktig å forstå hvordan prosessen endrer den materielle atferden. En produsent som kjører begge rutene, for eksempel et anlegg med HPDC- og LPDC-linjer, kan matche legeringen til delen i stedet for å tvinge delen inn i én prosess. For bakgrunn om den grunnleggende prosessen, se denne tekniske oversikten over pressstøping av aluminium .
Oppførsel av aluminiumstøpemateriale ved maskinering og overflatebehandling
Støping slutter ikke ved støperiet. De fleste støpegods går til CNC-bearbeiding og overflatebehandling, og materialet avgjør hvor enkelt det er.
- Bearbeidbarhet: Al-Si-Cu-legeringer gir korte ødelagte spon og utmerket overflatefinish under standard karbidverktøy. Legeringer med høy duktilitet produserer lange, trevlete spon og er vanskeligere å tåle. Hypereutektiske legeringer slites raskt på verktøy og kan kreve polykrystallinske diamantinnsatser.
- Anodisering: For en klar, lys anodisert finish, unngå høy kobber og høy sink. Al-Mg-legeringer produserer de reneste filmene.
- Termisk ledningsevne: For LED-kjøleribber og EV-kjøleplater er termisk ledningsevne en viktig valgfaktor. Rent aluminium er nær 230 W/m·K; ADC12 er omtrent 96 W/m·K; A356-T6 er rundt 151 W/m·K.
| Legering | Tilstand | Termisk ledningsevne (W/m·K) |
|---|---|---|
| ADC12 | Som støpt | 96 |
| A380 | Som støpt | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Bransjeapplikasjoner og eksempler fra den virkelige verden
Fordi legeringen driver ytelsen, bestemmer applikasjonen materialet. I vår egen produksjon vises den samme regelen i alle sektorer vi betjener, fra bilmotordeler til landbruksgirkasser.
- Bilmotorkomponenter: sylinderhodedeksler, oljepumpehus, vannpumpehus, lagerkonsoller. De fleste er laget av ADC12 eller A380 for pris, bearbeidbarhet og trykktetthet.
 Bilmotorsylinderdeler i aluminium for høy ytelse Disse motorsylinderdelene er laget av pressstøping i aluminium og leverer styrke og varmeavledning for bilapplikasjoner. Par dem med materialvalgprinsippet diskutert ovenfor for å evaluere din egen brukssituasjon. Se produkt →
- Transmisjon og girkassehus: disse trenger stivhet, dimensjonsstabilitet og oljetetthet. ADC12 med kontrollert porøsitet eller A356 i lavtrykksstøping brukes begge, avhengig av belastningstilfelle.
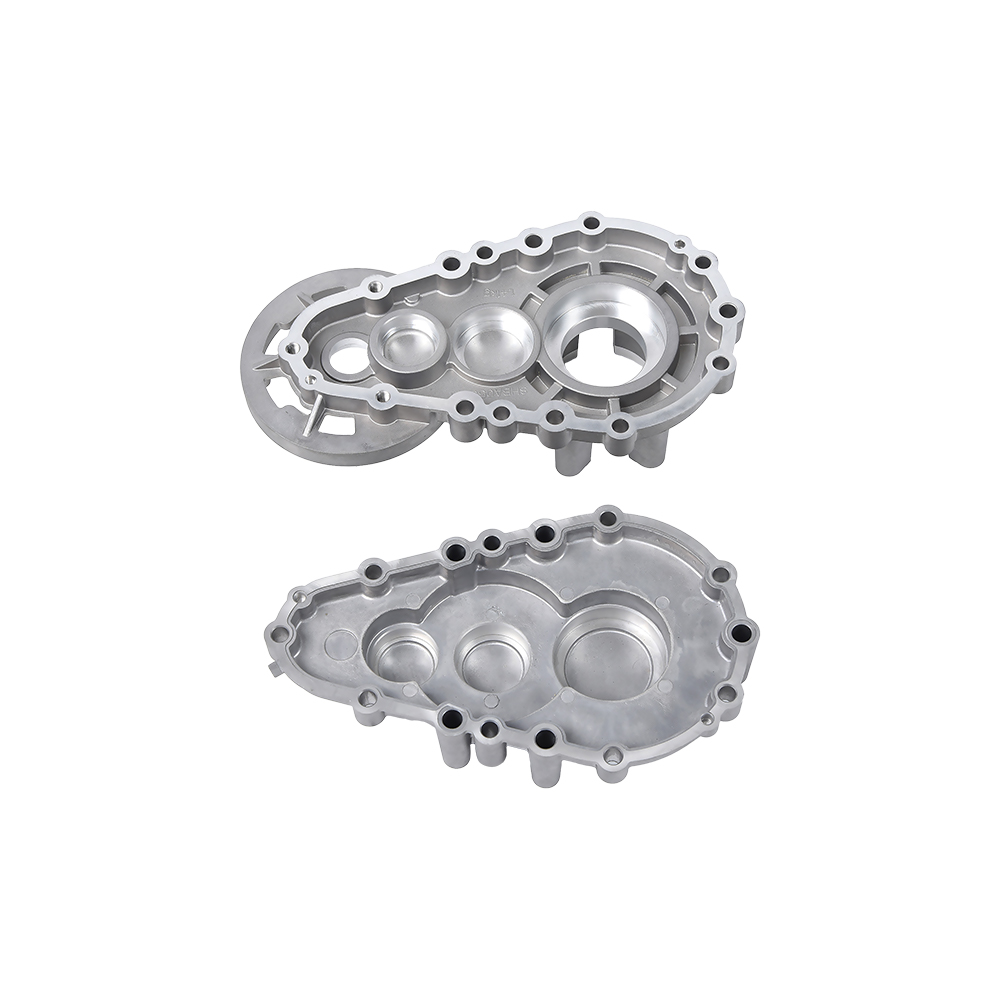
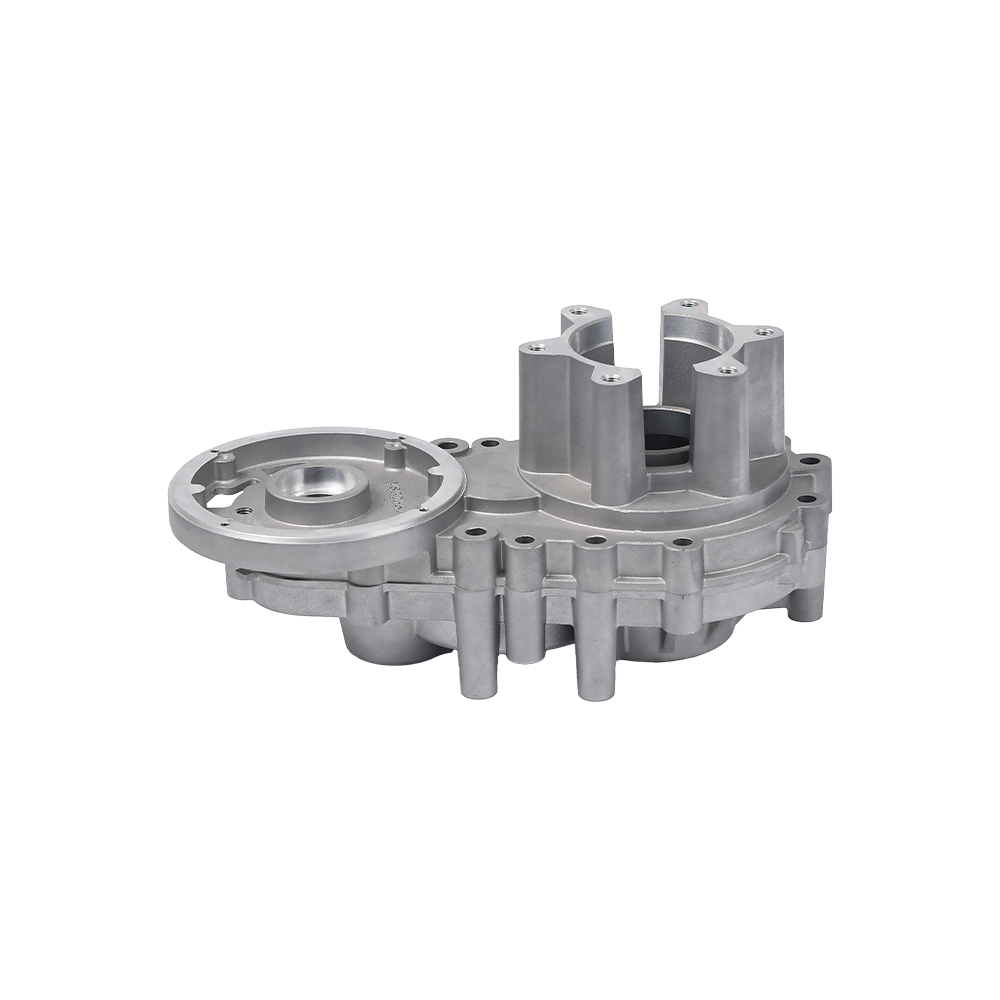
 Girkassehus i pressstøping i aluminium for holdbarhet Dette girkassehuset utnytter pressstøping av aluminium for å redusere vekten samtidig som den opprettholder strukturell integritet. Ideell for de som sammenligner kasteruter, som fremhevet i følgende tekniske merknad. Se produkt →
- Hydrauliske ventiler og pneumatiske komponenter: trykktetthet og god maskinering er prioritet. Høysilisium Al-Si-Cu legeringer er vanlige, mens lavtrykk A356 brukes for tettere ventilhus.
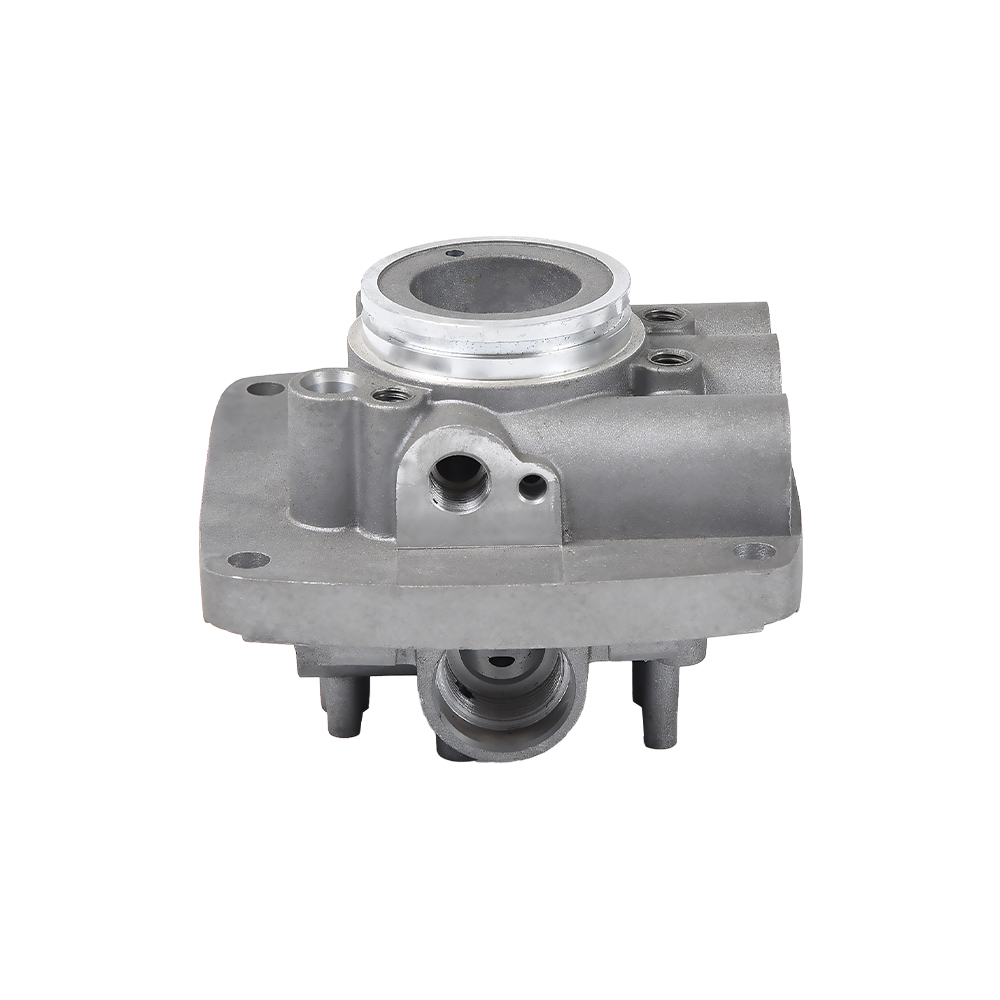
 Hydraulisk ventil i aluminium for presisjon En presisjonshydraulisk ventil produsert via støping av aluminium, og tilbyr pålitelig væskekontroll. De omkringliggende avsnittene legger vekt på legeringsdrevet ytelse, noe som gjør dette til et relevant eksempel for din vurdering. Se produkt →
- Motorsykkel veivhus og girkasser: tynne vegger kombinert med vibrasjonsbelastninger; ADC12 eller A383 er typisk.
- Landbruksgirkasser: mikro rorkult girkasser og ris transplanter deler er utsatt for støt og skitt; duktilitet og korrosjonsmotstand har betydning.
- Nye varmeavledningssubstrater for energikjøretøyer: kontrollerte kobber- og jernnivåer hjelper ledningsevnen og flatheten.
- Smart hjem og medisinsk tilbehør: overflatekvalitet og dimensjonell repeterbarhet styrer legeringsvalget.
For kjøpere som veier om denne ruten er egnet fordelene med støping av aluminium er oppsummert i et eget teknisk notat.
Standarder og spesifikasjonsekvivalenter
En støpetegning spesifiserer ofte en legering ved JIS-nummer og en annen med ASTM eller EN AC-betegnelse. Å kunne kryssreferanse unngår dyre feil ved innkjøp. Tabellen nedenfor gir nære funksjonelle ekvivalenter for de vanlige karakterene.
| Vanlig navn | JIS | ASTM | EN AC | Typisk prosess |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 lignende | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380.0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356.0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / Gravity |
| A357 | — | 357.0 (ASTM B26) | AC-42200 | LPDC / Gravity |
| A413 | ADC12 lignende flyt | 413.0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Vanlige støpefeil knyttet til materialvalg
Materialvalg avgjør hvor mange av disse feilene som vil dukke opp i en avstøpning. Dette er grunnen til at en materialgjennomgang bør skje før verktøyet kuttes, ikke etter at den første prøven kommer tilbake.
- Gassporøsitet: forårsaket av oppløst hydrogen og innestengt luft. Høyere silisiumlegeringer reduserer krympeporøsiteten, men gassporøsiteten forblir; vakuumassistanse eller en lavere fyllingshastighet er prosessen.
- Krympeporøsitet: vises i de siste delene for å stivne. Kobberholdige legeringer har lengre fryseområde, noe som gjør krymping vanskeligere å mate. A356 med riktig fôringsdesign er mer tilgivende.
- Die lodding: støpingen fester seg til dyseoverflaten. Jern over 0,8 % holdes med hensikt i støpelegeringer for å redusere dette problemet, selv om overflødig jern skaper sprø faser.
- Kalde stenger: dårlig materialflyt og oksidfilmer. Høy-silisiumlegeringer reduserer risikoen fordi de holder seg flytende lenger; høyere dysetemperatur hjelper også.
- Oksyd inneslutninger: mer vanlig i Al-Mg-legeringer hvor magnesium lett oksiderer ved smeltetemperatur. Forsiktig smeltehåndtering og filtrering er avgjørende.
Kostnads- og anskaffelseshensyn for aluminiumstøpemateriale
Legeringsprisen er bare en del av den reelle kostnaden. Maskinering, skrot, prosessutbytte og etterarbeid betyr vanligvis mer i et produksjonsprogram.
- Legeringspris: ADC12 er det billigste vanlige valget. A356 koster mer, og A390 eller spesielle duktile HPDC-kvaliteter koster betydelig mer.
- Sekundær maskinering: kobberbærende legeringer maskin til korte spon, reduserer syklustid og verktøyslitasje. Hypereutektiske legeringer krever førsteklasses verktøy.
- Skrapkontroll: intern retur fra trykkstøping bør omsmeltes i kontrollerte forhold; for mye resirkulert skrap øker jerninnholdet.
- Leverandørintegrasjon: en produsent med egen støping, støping og CNC-maskinering kan løse materialrelaterte problemer raskere. Hvis det samme anlegget kjører både høytrykks- og lavtrykksstøping, kan materialet tilpasses til delen i stedet for å tvinge delen inn i én prosess.
- Konsistens: for store volumdeler, bekreft at leverandøren opprettholder sammensetningsområdet og overvåker mekaniske egenskaper regelmessig.
Ofte stilte spørsmål om aluminiumsstøpemateriale
Hva er det vanligste aluminiumsstøpematerialet?
ADC12 i JIS-systemet og A380 i ASTM-systemet er de vanligste høytrykkspressstøpematerialene. Begge tilhører Al-Si-Cu-familien og dekker et bredt spekter av hus, braketter og strukturelle deksler.
Hva er forskjellen mellom ADC12 og A356?
ADC12 er optimert for høytrykkspressstøping: den fyller tynne vegger, motstår støpelodding og maskiner godt, men den har begrenset duktilitet. A356 er en Al-Si-Mg-legering som kan varmebehandles til T6, noe som gir mye høyere forlengelse og bedre sveisbarhet.
Kan støpegods av aluminium varmebehandles?
Standard høytrykksstøpegods inneholder innestengt gass, så en T6 varmebehandling kan forårsake blemmer og forvrengte overflater. Hvis varmebehandling er nødvendig, velg lavtrykksstøping med A356, eller bruk vakuumassistert HPDC med en dedikert duktil legering.
Hvilket aluminiumsstøpemateriale er best for tynne vegger?
Legeringer med silisium nær 12 %, som A413 eller ADC12, har den beste flyten. Veggtykkelse under 1,5 mm krever fortsatt nøye prosesskontroll, inkludert dysetemperatur, injeksjonshastighet og ventilering.
Hvorfor tilsettes kobber til støpelegeringer av aluminium?
Kobber øker støpt styrke og forbedrer bearbeidbarheten, men det reduserer korrosjonsbestandigheten. Kobberholdige legeringer bør ikke velges for marine eller sterkt kjemiske miljøer med mindre de er beskyttet av et belegg.
Hvilken legering gir best anodisert overflate?
Al-Mg-legeringer som A514 anodisert med en lys, klar finish. ADC12 med høy kobber anodiserer mørkere og med mindre konsistens. Hvis dekorativ anodisering er en del av spesifikasjonen, gjennomgå legeringen før verktøyet starter.
Riktig aluminiumsstøpemateriale er ikke det med høyest tall i et datablad. Det er den som matcher prosessen og servicebetingelsen. Start med veggtykkelsen og produksjonsvolumet, still deretter de mekaniske kravene, og sammenlign til slutt legeringer mot totalkostnad. Hvis du har en tegning og trenger en direkte anbefaling, er den raskeste veien å diskutere den med en støpeprodusent som kjører både høytrykks- og lavtrykkslinjer.