 SPRÅK


Hjem / Nyheter / Bransjyheter / Kjøperveiledning for støpestøpe av aluminium: Verktøystål, verktøylevetid, kostnader og defekter
En støpeform av aluminium er den dyreste enkeltbeslutningen i et støpeprosjekt. Det er det herdede stålverktøyet som former hver støping, setter syklustiden, kontrollerer defektraten og bestemmer hvor mye etterbehandling delen vil trenge. Terningen er der toleranser blir født, hvor gassporøsitet er vunnet eller tapt, og hvor et billig tilbud kan bli en dyr realitet. For kjøpere og ingeniører som vurderer leverandører av støping av aluminium, fortjener formen mer oppmerksomhet enn pressestørrelsen, legeringsprisen eller til og med delvekten.
I denne veiledningen fokuserer vi spesifikt på terningen, ikke den generelle prosessen. Du vil finne stålkvalitetene som brukes til aluminiumsdyser, realistiske tall for verktøyets levetid, kostnadsstrukturen bak et pristilbud, defektene som starter inne i hulrommet, og designreglene som holder verktøy og produksjonsbudsjetter under kontroll. Målet er å gjøre neste verktøytilbud enklere å sammenligne og mye vanskeligere å feillese.
Hva en aluminiumsstøpeform egentlig er
En die er ikke bare en form med et tomt hulrom. Det er et komplett verktøysystem laget av flere stålplater, utskiftbare innsatser, glidekjerner, ejektorstifter, overløpsbrønner, porter og innvendige kjølekanaler. Den faste halvdelen av dysen er montert på den stasjonære platen til en kaldkammer-støpemaskin; den bevegelige halvdelen er montert på klemplaten som åpner og lukker dysen for hvert skudd. Smeltet aluminium kommer inn i hulrommet under høyt trykk, stivner på noen få sekunder, og den bevegelige halvdelen trekker seg unna slik at ejektorsystemet kan skyve støpen ut.
For aluminiumsdeler bruker nesten all produksjon kaldkammerprosessen fordi temperaturen på smeltet metall, omtrent 620–700 °C avhengig av legeringen, er for varm for en varmkammermaskin. Dysen må derfor overleve både høyt injeksjonstrykk og termisk sjokk på hver syklus. Det er derfor stål, varmebehandling, kjøledesign og overflatebehandling betyr mye mer i aluminium enn i sink- eller plastinjeksjonsverktøy.
Dysekomponenter kan grupperes etter funksjon. Tabellen nedenfor er en praktisk sjekkliste for kjøpere som ønsker å forstå hva de faktisk betaler for i et tilbud på verktøy.
| Komponent | Funksjon | Byttet / betjent |
|---|---|---|
| Die plater | Hold hulromsinnsatsene og før den bevegelige halvdelen | Etter verktøyoverhaling eller krasjskade |
| Hulromsinnsatser | Maskinbearbeidede stålblokker som danner støpeoverflaten | Når varmekontroll eller erosjon overskrider trekkgrensene |
| Sklier og løftere | Lag sidehull, underskjæringer og komplekse utløsningsvinkler | Slitedeler, inspisert under planlagt vedlikehold |
| Utkasterstifter | Skyv den størknede støpen ut av den bevegelige halvdelen | Rutinemessig byttet ut etter flere tusen skudd |
| Løper, port, overløpsbrønner | Før smeltet metall inn i hulrommet og fange kaldt eller skittent materiale | Modifisert under prøvetaking hvis strømningsproblemer oppstår |
| Kjølekanaler | Fjern varmen fra formen på en kontrollert måte | Rengjort og flyttestet i verktøyvedlikehold |
Hvis du er ny på den bredere produksjonsmetoden, hjelper det å først forstå støping av aluminium og kom så tilbake til verktøydetaljene. I praksis er dysen den delen av prosessen som skiller en stabil, repeterbar produksjon fra en som skaper overraskelser i hver revisjon.
The Die styrer støpekvaliteten mer enn pressen gjør
Mange kjøpssamtaler fokuserer på pressetonnasje, injeksjonshastighet og skuddvekt. Disse parameterne betyr noe, men de justeres rundt terningen. En dyse avgjør hvor godt metallet fyller hulrommet, hvor raskt det avkjøles, hvor det siste materialet størkner, og om gass har en måte å unnslippe. Selv en splitter ny 900-tonns presse kan ikke produsere en lydstøping fra en dårlig designet dyse.
Tre dysekontrollerte faktorer har størst innvirkning på kvaliteten:
- Fyllmønster. Portposisjonen og løpergeometrien styrer hvordan smeltet aluminium beveger seg gjennom hulrommet. En dyse som fylles jevnt skyver luft foran metallet inn i overløpsbrønner; en dyse som fylles ujevnt skaper kalde stenger, mistuns og innestengt gass.
- Avkjølingshastighet. Vannlinjer inne i dysen bestemmer hvor støpen størkner først. Retningsbestemt størkning skal tvinge det siste flytende metallet inn i overløpsområder eller stigerør, ikke inne i delveggen. Hvis kjøleoppsettet er feil, vises krympeporøsitet på samme sted ved hvert skudd.
- Dysens overflatetilstand. Et godt ferdig, korrekt frigjort hulrom produserer støpegods med jevn overflatetekstur og færre klebeproblemer. Når dysens overflate begynner å varmesjekk eller erodere, forringes støpeoverflatens kvalitet før defekten blir synlig ved enkle dimensjonskontroller.
I et produksjonsmiljø kontrollerer dysen også repeterbarheten. En stabil dyse, kjørt under et dokumentert prosessvindu, skal levere samme dimensjon og samme overflatefinish over tusenvis av skudd. Når en kunde ser dimensjonsavvik i leverte deler, bør det første spørsmålet alltid være om formens tilstand, ikke om aluminiumslegeringen. For en nyttig referanse om defektkategorier og hva de betyr på butikkgulvet, er NADCA-defektklassifiseringssystemet et mye brukt industrielt utgangspunkt.
Stålkvaliteter og forventet levetid for aluminiumsdyser
Stålkvaliteten er det første du må sjekke når du sammenligner to matristilbud for samme del. To leverandører kan oppgi en lignende pris, men den ene kan bruke et standard H13 vakuumherdet stål, mens den andre bruker en dyrere premiumkvalitet med bedre termisk utmattelsesmotstand. Dyseprisen er lik bare inntil den første opptredenen av varmekontroll.
| Stålkvalitet | Vanlig hardhet for Al dies | Forventet levetid for Al-støpte | Passer best for |
|---|---|---|---|
| H13 | 46–52 HRC | 100 000–150 000 skudd | Produksjonsstandard for de fleste aluminiumsstøpegods |
| H11 | 44–52 HRC | 80 000–120 000 skudd | Komplekse kjerner, dype ribber, vanskelige utstøtingsgeometrier |
| Premium H13 / ESR-grad | 48–54 HRC | 150 000–200 000 skudd | Langsiktige biler og deler med høy integritet |
Legeringen som støpes endrer også livet. Aluminium sitter i midten av serien. Sinklegeringer støpes ved lavere temperaturer og skaper langt mindre termisk tretthet; magnesium- og kobberbaserte legeringer angriper formoverflaten mer aggressivt. Tabellen nedenfor gir en realistisk sammenligning.
| Legering familie | Typisk smeltetemperatur | Typisk dø liv | Hovedårsaken til slitasje |
|---|---|---|---|
| Sinklegeringer | 380–450°C | 500 000 skudd | Slipende slitasje, lavt termisk sjokk |
| Aluminiumslegeringer | 620–700°C | 100 000–200 000 skudd | Termisk tretthet og lodding |
| Magnesium legeringer | 620–680°C | 80 000–120 000 skudd | Høyere kjemisk angrep på stål |
| Kobber / messing legeringer | 900–1000°C | 20 000–50 000 skudd | Alvorlig termisk sprekkdannelse og erosjon |
Levetidstallene ovenfor forutsetter rimelig vedlikehold: kontrollert dysetemperatur, regelmessig rengjøring, sprekkinspeksjon og sporadiske avspenningsoperasjoner på tungt belastet verktøy. Uten vedlikehold vil selv en førsteklasses ståldyse svikte tidlig. Ikke behandle matrisen som en fast egenskap for stål; det er et resultat av stål, verktøydesign, prosesskontroll og vedlikehold sammen.
Hva driver prisen på en aluminiumsstøpeform
Et pristilbud er ikke bare prisen på å bearbeide et hulrom. Stålblokken er en liten del av totalkostnaden. De ekte pengene går til engineering, elektrodeproduksjon, CNC-programmering, polering, montering og prøveskudd. Hvis en leverandør oppgir en veldig lav diepris, spør hva som er ekskludert i stedet for å feire avtalen.
En forenklet kostnadsfordeling for en typisk aluminiumsstøpeform ser slik ut:
- Design og muggflytsimulering: 5–10 % av verktøyprisen. Denne kostnaden er verdt å beskytte fordi den forhindrer dyre korrigeringer senere.
- Stål og varmebehandling: 12–18 %. Inkluderer vakuumherding, temperering og stressavlastning.
- CNC-maskinering og EDM: 40–50 %. Dette er kjernen i produksjonsarbeidet.
- Montering, polering og montering: 15–20 %. Inkluderer å oppnå spesifisert overflatefinish og utkastsystemrespons.
- Prøveskudd og prøvetaking: 3–5 %. Brukes til å validere dimensjoner, overflatekvalitet og prosessparametere før produksjonsutgivelse.
Den største strategiske avgjørelsen er antall hulrom. En matrice med ett hulrom er billigere, enklere og enklere å modifisere. En dyse med flere hulrom produserer flere deler i en maskinsyklus og senker kostnaden per del, men den multipliserer verktøyrisikoen. Hvis ett hulrom har en liten dimensjonsforskyvning, må hele produksjonskjøringen stoppe mens hulrommet repareres.
| Kavitetsnummer | Relativ matriskostnad | Deler per syklus | Mest passende volum |
|---|---|---|---|
| 1 hulrom | 1,0x | 1 | Prototyping, svært lavt volum, kompleks geometri |
| 2 hulrom | 1,6–1,8x | 2 | Årlige volumer fra titusenvis og oppover |
| 4 hulrom | 2,5–3,0x | 4 | Høyvolums deler til biler og apparater |
| 8 hulrom | 4,5–5,5x | 8 | Stabile programmer med svært høyt volum med sikre prognoser |
Mange erfarne kjøpere starter med et verktøy med enkelt hulrom eller to hulrom, validerer prosessen, og legger deretter til flere hulrom eller bygger en andre dyse. Denne tilnærmingen reduserer den økonomiske eksponeringen av en designfeil samtidig som den tillater en opptrappingsvei til høyvolumsproduksjon.
Die-relaterte støpefeil og hvordan man kan forhindre dem
De fleste støpefeil er oppkalt etter det inspektøren ser på den ferdige delen, men mange av dem starter inne i dysen. Å forstå forholdet mellom defekt og død hjelper kjøpere med å stille de riktige spørsmålene under prøvetaking og PPAP-diskusjoner. Tabellen nedenfor oppsummerer de vanligste formrelaterte defektene og de praktiske mottiltakene som brukes av støpeingeniører.
| Defekt | Dø-relatert årsak | Forebygging |
|---|---|---|
| Gassporøsitet | Dårlig utlufting, lange strømningsveier, feilplasserte overløpsbrønner | Redesign porter og ventiler, legg til vakuumhjelp |
| Kalde stenger | Dysetemperaturen er for lav, metall fryser før hulrommet er fullt | Øk dysetemperaturen, balanser fylletiden, juster porthastigheten |
| Lodding / festing | Aluminium binder seg kjemisk til en ubeskyttet formoverflate | Nitrering eller PVD-belegg av hulromsflater |
| Varmekontroll | Gjentatt termisk ekspansjon og sammentrekning av formflaten | Bruk H13 eller premium stål, kontrollert kjøling, periodisk stressavlastning |
| Flash | Dyseavbøyning, slitt skillelinje, feil klemkraft | Reparer skillelinje, oppretthold platens parallellitet, juster klemmetonnasjen |
| Utkastingsmerker | Utilstrekkelig trekk, for få utkasterstifter, høy utkastkraft | Øk trekkvinkelen, legg til ejektorstifter, poler hulromsoverflaten |
En godt designet dyse vil ikke eliminere alle defekter av seg selv. Prosessparametere som smeltetemperatur, injeksjonsprofil, sprøytepåføring og syklustidspunkt må samsvare med formdesignet. Men hvis terningen er korrigert og defekten fortsatt vises på hvert skudd, blir prosessvinduet sannsynligvis krenket, ikke formdesignet.
Designregler som beskytter formen og nedre skrap
Deldesignere behandler noen ganger formen som om den kan reprodusere hvilken som helst CAD-modell. Det kan den ikke. Dysen trenger trekkvinkler, jevne vegger, avrundede hjørner og plass til at metall kan flyte. Hvis delen bryter disse reglene, oppstår det kvalitetsproblemer i produksjonen og vedlikeholdskostnadene for matrisen øker. Den gode nyheten er at de fleste reglene er enkle og målbare.
| Designfunksjon | Anbefalt rekkevidde | Grunn |
|---|---|---|
| Ekstern trekkvinkel | 1–2 grader | Tillater ren utkast uten overflateskader |
| Innvendig trekkvinkel | 2–3 grader | Hjelper avstøpningen å løsne fra den bevegelige halvdelen |
| Nominell veggtykkelse | 2,5–6,0 mm | Balanserer fylling, styrke og avkjølende atferd |
| Veggens ensartethet | Hold delene så jevne som mulig | Unngår krympeporøsitet og synkemerker |
| Ribbebunntykkelse | 0,6–1,0x den tilstøtende veggen | Stivner delen uten å lage tykke seksjoner |
| Innvendig hjørneradius | 1,0 mm eller større når det er mulig | Reduserer stresskonsentrasjon og forbedrer metallflyten |
Dette er utgangspunkter, ikke absolutte lover. Store deler, tynnveggede hus, konstruksjonsbraketter og trykktette ventilhus vil hver avvike i hver sin retning. Målet er ikke å følge tabellen blindt; det er å tvinge designgjennomgangen til å spørre hvorfor en bestemt vegg, ribbe eller radius eksisterer før formstålet kuttes.
Valg av aluminiumslegering og dens effekt på verktøyets levetid og toleranser
Aluminiumslegeringen bestemmer ikke bare de mekaniske egenskapene til den endelige delen. Det påvirker også hvor aggressivt det smeltede metallet angriper dysen, hvor godt det fyller tynne seksjoner og hvilken dimensjonstoleranse du kan forvente. Kjøpere som bytter legeringer etter at formen allerede er bygget, kan bli overrasket over resultatet.
| Legering | Nøkkelegenskaper | Typiske bruksområder |
|---|---|---|
| A380 / ADC12 | Balansert styrke, fylling og kostnad | Generelle strukturelle, bilhus, motorbraketter |
| A383 | Bedre motstand mot varm riving, god fylling | Tynne ribber, komplekse tynnveggede deler |
| A360 | Bedre korrosjonsbestandighet, lavere kobberinnhold | Utsatte deler, marine eller korrosive miljøer |
| A413 | Utmerket fluiditet og trykktetthet | Ventilhus, trykktette komponenter |
| B390 | Høy hardhet, god slitestyrke, hardere bearbeiding | Motorblokker, sylinderløp, slitasjekritiske overflater |
Fra et dyseperspektiv påvirker silisiuminnholdet og kobberinnholdet i legeringen lodde- og erosjonsadferd. Legeringer med høyere silisium, slik som A383 eller B390, flyter godt, men kan være mer slipende på ståloverflaten. Legeringer med lavere jerninnhold kan øke loddingen, og derfor spesifiseres ofte en overflatebehandling som nitrering sammen med legeringsbeslutningen. Den riktige kombinasjonen er legering, dysebelegg, kjøleoppsett og prosessinnstillinger, ikke et enkelt element.
Støping pluss maskinering: Hvor matrisen blir en ferdig del
En aluminiumsstøpeform gir en nesten nettform, ikke en ferdig komponent. Boringer må fortsatt maskineres, tetningsflater trenger planhet, gjenger må kuttes, og kritiske dimensjoner trenger den strammere toleransen som en CNC-prosess kan gi. Dette er grunnen til at maskineringsevnen til trykkstøpeleverandøren er like viktig som selve formen.
En leverandør som driver både støping og CNC-bearbeiding i samme fabrikk kan kontrollere hele arbeidsflyten: støpeformen lager støpingen, CNC-maskinen fullfører den, og den siste inspeksjonen ser den samme delen i samme bygning. Dette arrangementet reduserer logistikktiden, unngår skader under transport og holder måledatumet stabilt mellom operasjoner.
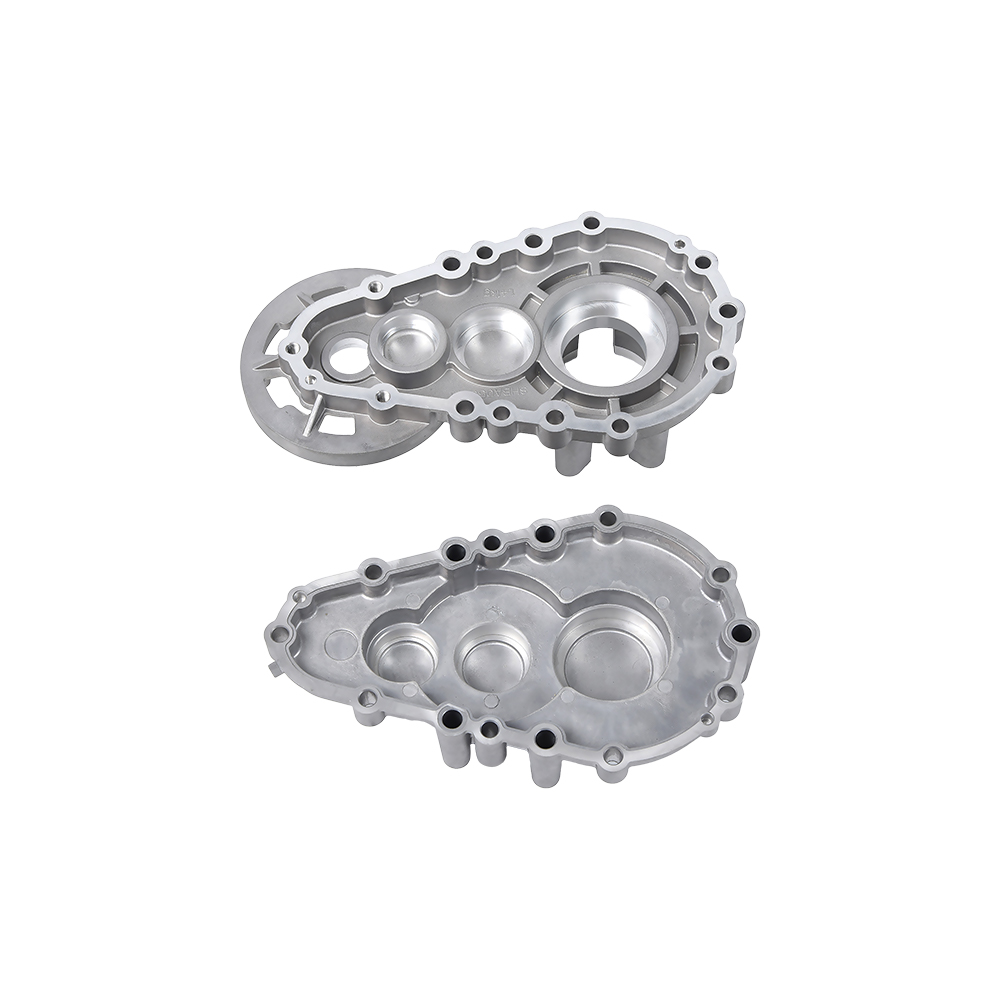
 Girkassehus i aluminium for presisjonsmontering Dette girkassehuset demonstrerer hvordan støping danner den totale geometrien mens påfølgende CNC-bearbeiding oppnår de stramme toleransene som kreves for girmontering og oljetetting, noe som gjør det til et tydelig eksempel på integrert støping og maskineringsarbeidsflyt. Se produkt →
Et girkassehus er et typisk eksempel. Dysen danner den totale geometrien, lagerlommene og monteringsbossene, men tetningsflatene og lagerboringene krever vanligvis maskinering etter støping. Uten maskinering fungerer huset fortsatt som en råstøping, men kan ikke oppfylle toleransene som kreves for girmontering og oljetetning.
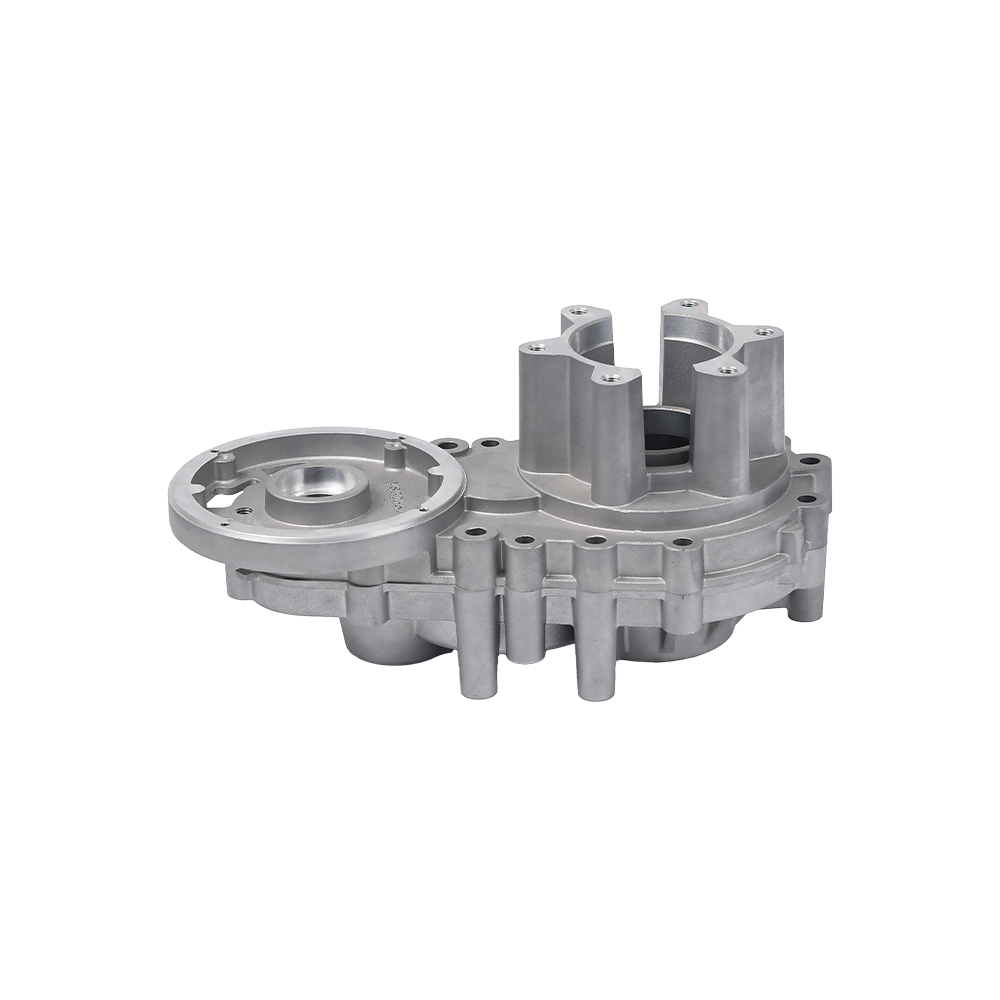
 Børsteløst motortilbehør som krever sekundær bearbeiding Motorhus og endeskjold er avhengige av støping for tynne vegger og komplekse finnedetaljer, men trenger presis bearbeiding for boringsrundhet og statormonteringsflater, etter samme logikk som girkassehus. Se produkt →
Elektromotorkomponenter følger samme logikk. Motorhus, endeskjold og børsteløst motortilbehør trenger presis runding av boringen, god termisk samsvar og en ren overflate for statorenheten. Støpeformen gir tynne vegger og komplekse finnedetaljer; sekundær maskinering skaper de endelige lokaliseringsfunksjonene.
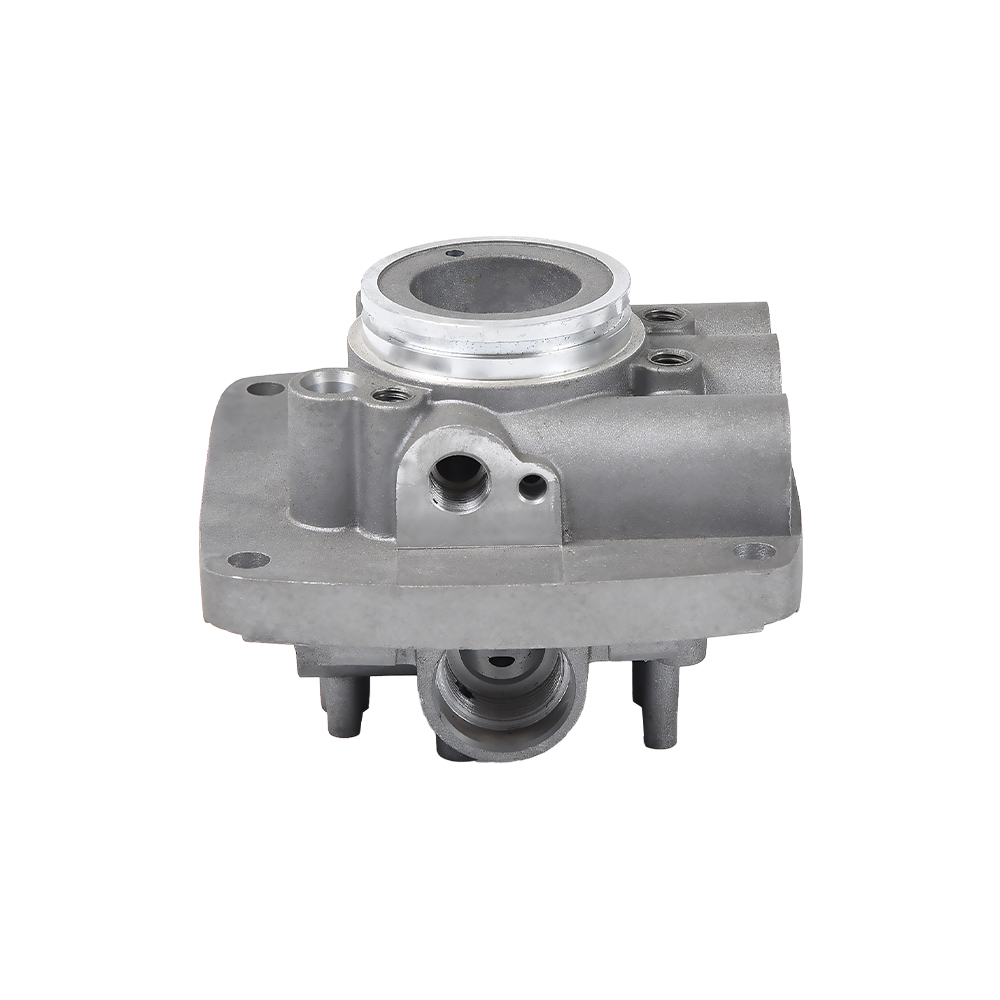
 Hydraulisk ventil for støping av aluminium med integrert maskinering Hydrauliske ventilhus drar nytte av intern støping og CNC-bearbeiding for å sikre trykktette vegger og nøyaktige ventilboringer, portgjenger og tetningsflater, samtidig som de muliggjør raskere dimensjonell tilbakemelding til dysehulrommet. Se produkt →
Hydrauliske ventilhus drar nytte av integrert støping og maskinering av en annen grunn. Dysen sikrer trykktette vegger og indre passasjegeometri, mens CNC-maskinering bringer ventilboringen, portgjengene og tetningsflatene til deres endelige dimensjoner. En leverandør som kan gjøre begge deler internt har en kortere kommunikasjonssløyfe når dimensjonal tilbakemelding peker tilbake til dysehulrommet.
Fra et kjøperperspektiv er ikke det praktiske spørsmålet om leverandøren har et CNC-verksted. Det gjør nesten alle. Det viktigere spørsmålet er om det samme teamet eier formen, støpeparametrene og maskineringsarmaturer. Når alle tre er i ett anlegg, løses problemer ved kilden i stedet for å sendes frem og tilbake mellom underleverandører.
Spørsmål å stille en støpestøpeleverandør før du godkjenner verktøy
Verktøytilbud er lettere å sammenligne når begge leverandørene svarer på samme sett med tekniske spørsmål. Bruk listen nedenfor som utgangspunkt. Den dekker informasjonen som trengs for å sammenligne matriskvaliteten, ikke bare matrisprisen.
- Hvilken stålkvalitet, varmebehandling og overflatebelegg vil dysen bruke? Svaret bør være spesifikt, for eksempel H13 vakuumherdet pluss nitrering, ikke bare "stål".
- Kommer du til å kjøre muggflytsimulering før du skjærer stål? Simuleringsrapporter viser forventet fyllmønster, luftfeller og størkningsatferd. Be om å få se rapporten.
- Hvor mange hulrom er inkludert i den oppgitte diesprisen? En pris for en enkelt-hulromsdyse kan ikke sammenlignes med en for en to-hulromsdyse uten å justere produksjonen per del.
- Hvilken dimensjonstoleranse vil støpingen holde før maskinering? Dette avslører om leverandøren forstår sammenhengen mellom dysens tilstand og dimensjonsdrift.
- Hvor mange prøveskudd er inkludert? Prøvetakingskostnad og antall prøver er en del av verktøyavtalen.
- Hva er forventet levetid for matrisen, og hvilken vedlikeholdsplan anbefaler du? Dysens levetid påvirker den langsiktige kostnaden per del, ikke den opprinnelige verktøyprisen.
- Vil den samme fabrikken gjøre CNC-etterbehandlingen etter støping? Intern støping pluss maskinering reduserer overføringsrisiko og holder toleranseeierskap på ett sted.
- Hvilke reparasjoner dekkes av tilbudsgarantien, og for hvor mange skudd? Dette forhindrer at en billig dies blir dyr etter de første tusen delene.
Svarene på disse spørsmålene betyr mer enn det polerte salgsargumentet. En leverandør som gir klare, ærlige tekniske svar under verktøyfasen er mye mer sannsynlig å oppføre seg på samme måte under masseproduksjon.
Ofte stilte spørsmål om aluminiumsstøpematriser
Hva er forskjellen mellom en form og en form?
En form er en fellesbetegnelse for en hul form som brukes til å forme materiale. En dyse er et spesifikt verktøy som brukes i formstøping: den opererer under svært høyt injeksjonstrykk, har bevegelige deler som lysbilder og ejektorer, og sykler mye raskere enn en typisk sandform. Ved støping av aluminium er ordet dyse den riktige betegnelsen.
Hvor mange skudd kan du få fra en aluminiumsstøpeform?
Med H13-stål og riktig vedlikehold varer en produksjonsdyse for aluminiumsdeler vanligvis mellom 100 000 og 200 000 skudd. ESR-stål av høyere kvalitet og beskyttede overflatebehandlinger kan presse dette mot den øvre enden. Dysegeometriens kompleksitet og legeringen som støpes er de to største variablene.
Hvilken stålkvalitet er best for en støpeform av aluminium?
H13 er industristandarden for produksjon av aluminiumsdyser. Det gir en god balanse mellom hardhet, seighet og motstand mot termisk tretthet. H11 kan velges for svært komplekse kjerner som trenger mer seighet, mens premium H13 ESR-kvaliteter brukes for langsiktige prosjekter der høyere verktøykostnad er rettferdiggjort av lavere kostnad per del.
Kan en die brukes til å lage flere forskjellige deler?
Ikke med et eneste fast hulrom. En dyse skaper en hulromsgeometri, selv om utskiftbare innsatser kan tillate en familie av lignende deler som bruker samme dysebase. Hver endring i delform krever en endring i hulromsgeometri, løpeoppsett eller begge deler. Ikke forvent at en enkelt dyse dekker helt forskjellige deldesign.
Reduserer en multi-cavity die kostnaden per del?
Ja, fordi flere deler kommer ut av samme maskinsyklus. Men selve dysen koster mer, oppsettet blir mer komplekst, og en defekt i ett hulrom kan forstyrre hele verktøyet. Multi-cavity dies er det riktige valget når det årlige volumet er høyt og delens design er stabil.
Hvorfor vises porøsitet selv når terningen er ny?
Porøsitet i aluminiumspressstøpte kommer vanligvis fra innestengt gass eller krymping under størkning. Dysen kontrollerer dette gjennom ventilering, overløpsplassering, portdesign og kjølelinjelayout. Hvis formdesignet er riktig, men porøsiteten fortsatt vises, kan prosessparametrene være utenfor det anbefalte vinduet.
Trenger pressstøpte aluminiumsdeler alltid maskinering etter støping?
De fleste funksjonelle deler gjør det. Dysen skaper en nesten nettform, men boringer, tetningsflater, gjenger og stramme toleranser krever CNC-bearbeiding. En leverandør med både støpe- og maskineringsevne kan holde toleransene under ett tak og redusere transport- og håndteringsskader.
Hvor lang tid tar det å bygge en støpeform av aluminium?
For en dyse med middels kompleksitet er en typisk ledetid seks til tolv uker, avhengig av hulromsdybde, antall lysbilder og om simulering av formflyt er inkludert. Prøvetakings- og godkjenningsfasen legger til flere uker. Hvis en leverandør lover svært kort leveringstid, spør hvor mange timer med designvalidering som er inkludert.
Hva er varmesjekking og hvorfor betyr det noe?
Varmekontroll er nettverket av fine sprekker som vises på dysens overflate etter gjentatte oppvarmings- og avkjølingssykluser. Den overfører merker til støpingen, øker risikoen for lodding og tvinger til slutt en dyse-reparasjon. God dysekjøling og en riktig stålspesifikasjon forsinker begynnelsen av varmesjekking.
En aluminiumsstøpeform er ikke en vare som du kjøper en gang og glemmer. Det er et presisjonsverktøy som bestemmer delens kvalitet, produksjonsstabiliteten og langsiktige enhetskostnader. Sammenlign stålkvaliteten, kjøledesignet, antall hulrom og vedlikeholdsplanen før du sammenligner prisen. Når dysen er designet og bygget riktig, har støpeprosessen en sjanse til å gå jevnt; når terningen er svekket for å spare penger, betaler hver påfølgende batch for det.
Hvis du vurderer en leverandør for et aluminiumsstøpeprosjekt, ta med verktøyspesifikasjonen i tilbudsprosessen og kontakt teamet vårt direkte for å diskutere et formdesign som matcher både delens geometri og produksjonsvolumet.