 SPRÅK


Hjem / Nyheter / Bransjyheter / Tilpassede aluminiumsstøpinger: Prosess, toleranser og leverandørvalgveiledning
Det direkte svaret først: en tilpasset aluminiumsstøping er en metalldel produsert ved å smelte en aluminiumslegering, forme den i en gjenbrukbar form, og deretter matche tegningen din for geometri, dimensjonstoleranse og overflatefinish. For produksjon som går fra noen få hundre til flere millioner stykker per år, er støping vanligvis den mest økonomiske veien til en lett, sterk og termisk ledende del sammenlignet med maskinering fra massive emner eller fabrikasjon fra metallplater.
Suksessen din avhenger av fire avgjørelser: hvilken legering, hvilken støpeprosess, hvilke toleranser du faktisk trenger, og hvilken leverandør du velger . Disse valgene henger sammen, og å endre ett vil påvirke de andre. Informasjonen nedenfor gir deg det praktiske grunnlaget for å ta alle fire valgene uten å legge igjen penger på bordet.
Det lønner seg også å jobbe med en partner som kontrollerer hele kjeden, verktøy, støping og CNC-bearbeiding, under ett tak. Når et enkelt team er ansvarlig for alle trinn, håndteres tekniske endringer raskere, toleranser oppnås med mindre frem og tilbake, og delen kommer med en konsistent historie fra start til slutt.
Hvorfor aluminiumslegeringer er standardmaterialet for tilpassede støpte deler
Aluminium velges oftere enn noe annet ikke-jernholdig metall for tilpassede støpte deler, og tallene forklarer hvorfor. Dens tetthet er 2,7 g/cm³, omtrent en tredjedel av stål ved 7,85 g/cm³ . Avhengig av legeringen faller varmeledningsevnen omtrent mellom 90 og 160 W/m·K, og høytrykkspressstøping gir lydvegger så tynne som 2 mm. Disse tre egenskapene muliggjør de lette, varmeavledende designene som bil-, elektronikk- og maskinprodusenter stoler på.
Velge riktig støpelegering
Valg av legering må tilpasses støpeprosessen. A380 og ADC12 dominerer høytrykkspressstøping. A356 er standarden for lavtrykk, permanent form og sandstøping. Forskjellene viser seg i strekkfasthet, forlengelse og termisk ledningsevne.
| Legering | Støpeprosess | Strekkstyrke (MPa) | Yield Strength (MPa) | Forlengelse (%) | Termisk ledningsevne (W/m·K) |
|---|---|---|---|---|---|
| A380 | Høytrykkspressestøping | 320 | 160 | 3.5 | 96 |
| ADC12 | Høytrykkspressestøping | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Lavtrykk / permanent mugg / sand | 262 | 186 | 6 til 12 | 150 |
| A413 | Høytrykkspressestøping | 295 | 130 | 3.5 | 121 |
Hvis delen din må være trykktett i tynne seksjoner, er A413 et vanlig valg fordi den produserer færre mikroporer i en hurtigfyllende dyse. Hvis du trenger duktilitet, er A356 med T6-temperering det beste valget. Bekreft målverdiene dine mot din egen strukturelle simulering; Det svake punktet er nesten aldri publiserte materialdata, men den indre porøsiteten til tykke seksjoner.
Fire støpeprosesser for tilpassede aluminiumsdeler
Nesten alle tilpassede aluminiumsstøpeprosjekter bruker en av disse prosessene: høytrykkspressstøping, lavtrykkspressstøping, permanent formstøping eller sandstøping. Hver har en annen avveining mellom syklustid, verktøykostnad, porøsitet og oppnåelig veggtykkelse. Å forstå det grunnleggende for hver prosess hjelper deg med å unngå å spesifisere en prosess som enten er for dyr eller som ikke kan oppnå den nødvendige kvaliteten. For en dypere forklaring av metoden, les de grunnleggende prinsippene for støping av aluminium i vår tekniske guide.
| Prosess | Veggtykkelse | Typisk syklustid | Verktøykostnad | Porøsitetsrisiko | Typisk årlig volum |
|---|---|---|---|---|---|
| Høytrykkspressestøping | 2 til 4 mm | 30 til 90 sekunder | Høy | Middels (gassporøsitet) | Mer enn 10.000 |
| Trykkstøping med lavt trykk | 3 til 8 mm | 3 til 10 minutter | Middels | Lavt | 1 000 til 50 000 |
| Permanent mugg / gravitasjon | 3 til 8 mm | 5 til 20 minutter | Middels | Lavt to medium | 500 til 10 000 |
| Sandstøping | 4 til 10 mm | 30 minutter til flere timer | Lavt | Lavt | 1 til 1000 |
Høytrykkspressstøping gir den raskeste syklusen og den skarpeste overflaten, men den raske metallfyllingen introduserer en høyere risiko for gassporøsitet. Lavtrykkspressestøping fyller formen nedenfra med kontrollert trykk, slik at delen er tettere og lettere å gjøre trykktett; dette er grunnen til at lavtrykk er foretrukket for hydrauliske og strukturelle deler. Permanent formstøping er en mellomting for middels volum og deler som trenger varmebehandling. Sandstøping er fortsatt det rette svaret for prototyper, veldig store deler og små serier.
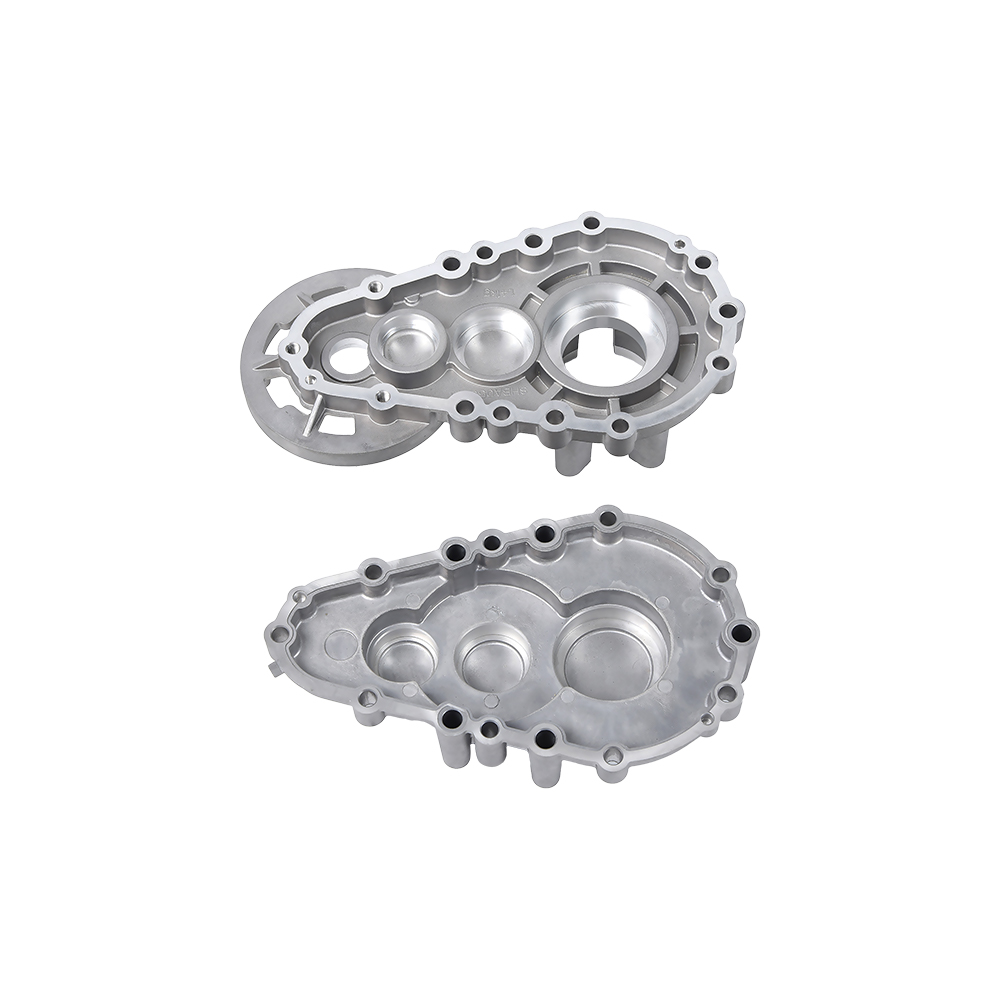
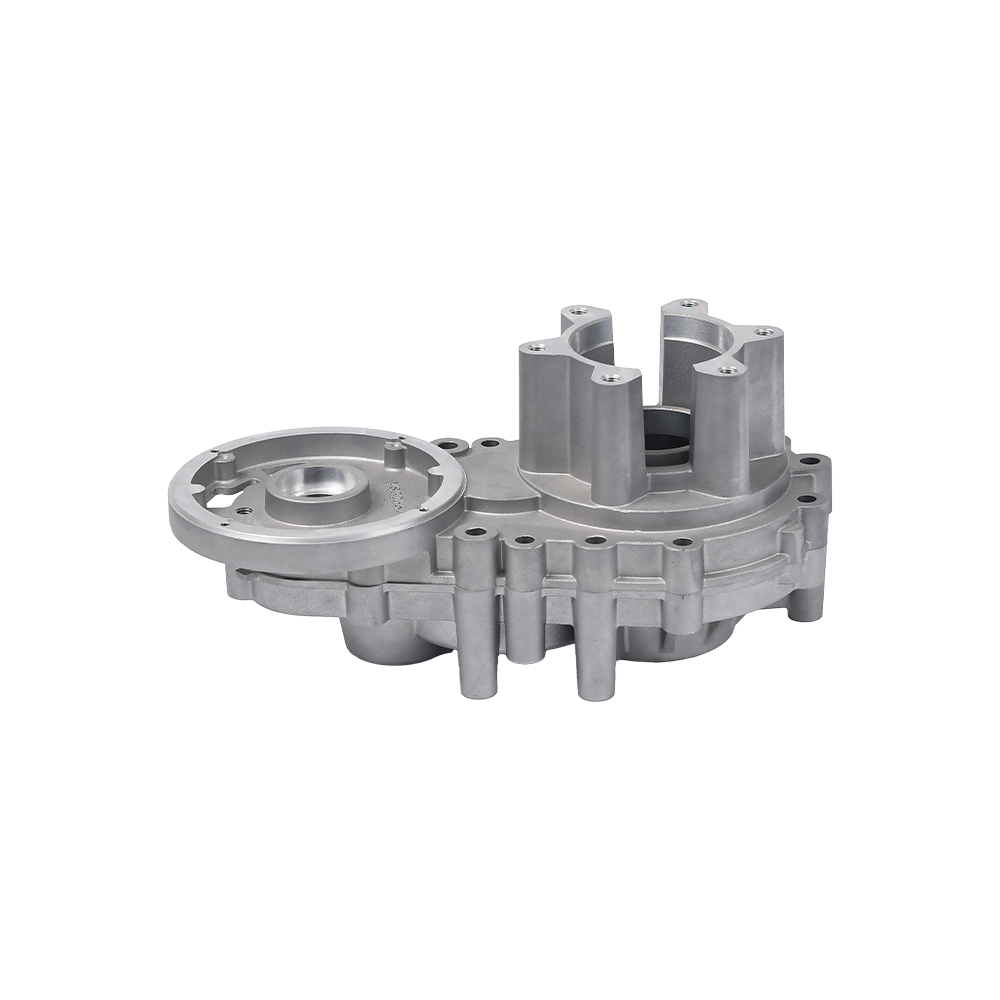
 Girkassehus i pressstøping av aluminium for trykktette applikasjoner Dette girkassehuset er ideelt for deler som krever maskinering på lager- og tetningsflater. Lavtrykksstøping produserer tettere metall med færre indre porer, noe som reduserer defekter etter maskinering. Se produkt →
Mange leverandørevalueringer mislykkes fordi de kun sammenligner pressestøpeprisen. I virkeligheten bestemmer prosessen det mekaniske resultatet. Et girkassehus som skal bearbeides for for eksempel lagre og tette flater, drar nytte av lavtrykks- eller nøye kontrollert høytrykksstøping, fordi bearbeidingen vil åpne opp indre porer og gjøre skjulte gasshull til overflatedefekter.
Geometriregler som forenkler tilpasset aluminiumstøpeproduksjon
Den raskeste veien til et lavere tilbud og færre produksjonsavslag er å følge grunnleggende design for støping. Den viktigste regelen er å opprettholde jevn veggtykkelse. En trykkstøping skal normalt bruke vegger mellom 2 mm og 4 mm . Når du trenger stivhet, legg til ribber i stedet for å øke hele veggen.
De fem designparametrene som har størst effekt
- Trekkvinkel på 1 til 3 grader på både inner- og yttervegger. Uten nok trekk fester delen seg i formen, og tvungen utstøting kan forvrenge geometrien.
- Innvendig hjørneradius på minst 0,5 mm, ideelt sett 1,0 mm. Skarpe hjørner konsentrerer stress og øker risikoen for varm riving i aluminiumet.
- Ribbetykkelse på 70 % til 80 % av tilstøtende vegg. Ribber som er like tykke som veggen skaper synkemerker på motsatt overflate.
- Boss høyde til diameter forhold under 2:1. Høye bosser krymper ujevnt og forårsaker dimensjonsdrift på toppen.
- Unngå blinde hull dypere enn tre ganger diameteren, ellers vil du trenge dyre kjernetrekk og risikere at delen rives under utkast.
Hvor man skal være streng og hvor man skal være løs
Overspesifisering av toleranser er den vanligste budsjettmorderen i tilpassede aluminiumsstøpte. Bare tetningsflatene, lagerboringene og monteringsflatene trenger tette klasser. Alle andre overflater bør overlates til prosessens naturlige evne. Jo flere dimensjoner du strammer, jo flere bearbeidingstrinn og inspeksjonstid legger du til, og prisen stiger raskt.
Toleranser og overflatefinish: Hva tegningen din realistisk kan be om
En støpte dimensjon og en maskinert dimensjon er ikke det samme. En støpt lineær dimensjon på en høytrykkspressstøping holder vanligvis /- 0,10 mm i de første 25 mm , mens en maskinert boring rutinemessig holdes til /- 0,02 mm . Det første trinnet er å skille disse to gruppene på tegningen din.
| Prosess | Lineær toleranse (første 25 mm) | Tillegg per 25 mm | Overflatefinish Ra (mikron) |
|---|---|---|---|
| Høytrykkspressestøping | /- 0,10 mm | /- 0,02 mm | 1,6 til 3,2 |
| Trykkstøping med lavt trykk | /- 0,20 mm | /- 0,05 mm | 3,2 til 6,3 |
| Permanent mugg | /- 0,25 mm | /- 0,05 mm | 3,2 til 6,3 |
| Sandstøping | /- 0,8 mm | /- 0,1 mm | 6,3 til 12,5 |
En maskinert flat flate når lett Ra 0,8 mikron, mens en god som støpt flate sitter i området Ra 3,2 mikron. For deler som ventilhus hvor tetning er kritisk, bør spesifikasjonen alltid kreve maskinering av tetningsflaten. For ikke-funksjonelle områder, la den støpte overflaten være og spar kostnadene for ekstra trinn.
Hvor tilpassede aluminiumsstøpegods brukes, og hva hver bransje krever
Hver bransje som bruker tilpassede aluminiumsstøpegods stiller forskjellige krav. Å forstå denne etterspørselsprofilen hjelper deg med å definere din egen kjøpsspesifikasjon.
- Biler og nye energikjøretøyer: motorblokker, girkassehus, vannpumper og elektriske motorhus. Lett vekt og varmeledningsevne er avgjørende. Delvolumene er normalt høye, så pressstøping dominerer.
- Motorsykler og småkraftutstyr: veivhus og girkasser. Motstand mot vibrasjonstretthet er kritisk.
- Landbruksmaskiner: girkasser for risplanter og girkasser med mikrokuler. Støv, fuktighet og sjokkbelastning krever robuste veggseksjoner og tett forsegling.
- Hydraulikk og pneumatikk: ventilhus, bremsepumper og trykkregulerende organer. Lav porøsitet og trykktetthet er nøkkelkriteriene.
- Elektronikk og elektriske maskiner: motorhus, varmeavledningssubstrater for nye energikjøretøyer og sensorhus. Dimensjonsstabilitet og termisk ytelse betyr mest.
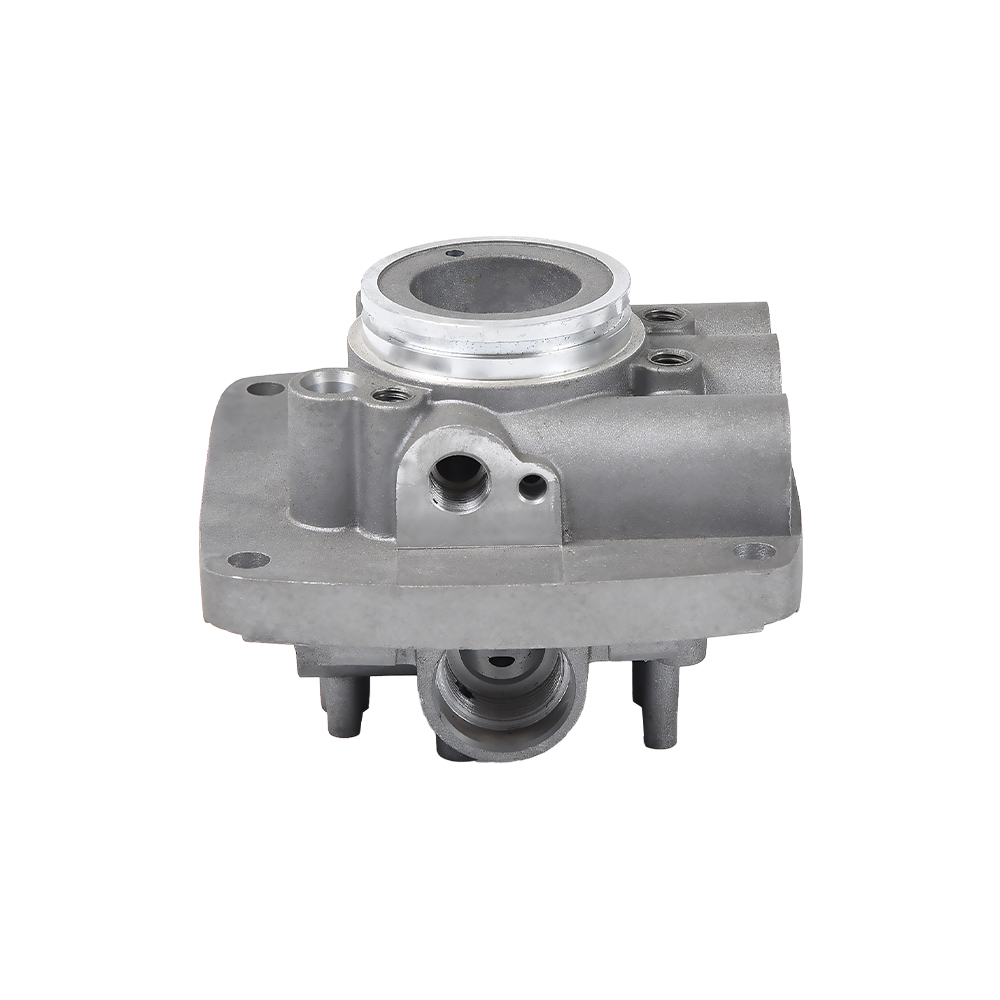
 Bilmotorsylinderdeler i aluminium for leverandørkvalifisering Vurder en leverandørs kapasitet ved å sjekke om de har produsert lignende motorsylinderdeler. Deres tidligere erfaring hjelper til med å forutse problemer med porøsitet og deformasjon som ikke er vist på tegningene. Se produkt →
Det er uvanlig at ett støperi er like sterkt i alle disse sektorene. Det riktige spørsmålet å stille en leverandør er ikke "kan du støpe aluminium", men "har du allerede produsert deler som ligner på meg". En leverandør som for eksempel har laget kjøretøyvannpumper og girkassehus vil forutse porøsitets- og deformasjonsproblemer som ikke fremgår av tegningen.
Kostnadsdrivere og realistiske ledetider for tilpassede aluminiumsstøpte
Den totale kostnaden for en tilpasset aluminiumsstøping består av verktøy, stykkpris og etterbehandlingsoperasjoner. Verktøy er en engangsinvestering og avhenger av delstørrelse, antall hulrom og formkompleksitet. Stykkprisen avhenger av syklustid og materialforbruk. Etterbehandling avhenger av hvor mange operasjoner tegningen din trenger.
- Verktøy: en høytrykksstøpeform med ett hulrom for et mellomstort hus varierer vanligvis fra $10 000 til $50 000 , avhengig av geometri og stålkvalitet. Et sandstøpemønster kan koste godt under $3000, så for lave volumer er det mer økonomisk til tross for høyere stykkkostnad.
- Legeringspris: aluminiumsprisen følger London Metal Exchange (LME)-kursen. Ansvarlige leverandører inkluderer en metalljusteringsklausul slik at lange produksjonsprogrammer ikke blir ulønnsomme.
- Syklustid: støpesykluser måles i sekunder, mens lavtrykks- og permanente støpesykluser går på minutter. Denne forskjellen dominerer stykkprisen.
- Sekundære operasjoner: maskinering, tapping, anodisering og lekkasjetesting gir hver ekstra kostnad. Å kombinere dem med én enkelt leverandør reduserer logistikk- og administrasjonskostnader.
En typisk prosjekttidslinje ser slik ut: verktøy tar 4 til 8 uker fra tegningsgodkjenning, prøver og dimensjonsrapport følger innen 2 til 3 uker etter at verktøyet er fullført, og serieproduksjon starter når prøvene er godkjent. Det gir en realistisk sum på 7 til 12 uker fra kickoff til masseproduksjon for en grei del.
Hvordan screene en tilpasset aluminiumstøpeleverandør
Pris er nødvendig, men ikke tilstrekkelig. Det som betyr mer er hvor mye av prosessen leverandøren kontrollerer internt. Støping og maskinering er forskjellige disipliner, og når de er adskilte, blir toleranseproblemer en fingerpekeøvelse.
 Hydraulisk ventil i aluminium med intern kontroll Velg en leverandør som kontrollerer både støping og maskinering for å unngå toleransetvister. En enkel testdel avslører den faktiske dimensjonsevnen til hele prosessen. Se produkt →
Seks spørsmål å stille før du sender en tegning
- Tilbyr leverandøren både høytrykks- og lavtrykksstøping? Rekkevidden er viktig når prosjektet utvikler seg.
- Utføres CNC-bearbeiding internt? Dette er den raskeste måten å fikse toleranseproblemer oppdaget under prøvegodkjenning.
- Har de en dokumentert avviksprosess? Du vil vite hvordan etterarbeid og ettersyn vil bli håndtert.
- Kan de bevise lignende deler? Be om leveringsjournaler eller case-historier, ikke bare lagerbilder av utstyret.
- Hva er standard prøvegodkjenningsprosedyre? Leverandøren bør definere en første artikkelrapport med målte verdier per tegning.
- Hvor raskt svarer de på tekniske spørsmål? En leverandør som svarer på tegningsspørsmål innen 24 timer vil sannsynligvis også svare raskt under produksjonen.
En praktisk test er å sende en enkelt del med en bredere enn nødvendig toleranse på én dimensjon, for så å se hva leverandøren kommer tilbake med. En moden leverandør vil fortelle deg hvilken toleranseklasse de faktisk kan holde.
Kvalitetskontroll som holder hver batch konsistent
Et støpeprosjekt er ikke ferdig når den første prøven er godkjent. Den virkelige utfordringen er å holde de neste ti tusen delene identiske med prøven. Varme prosesser driver: smeltetemperatur, injeksjonshastighet, dysetemperatur og kjøletid endrer alle porestrukturen og de endelige dimensjonene.
Sjekkpunkter som betyr noe på hver ordre
- Første artikkelbefaring, hvor alle dimensjoner måles opp mot tegning og det utstedes rapport med prøven.
- Inspeksjon under prosess med et fast intervall, slik at slitasje eller prosessdrift fanges opp tidlig.
- Lekkasjetesting på dedikert utstyr for ventilhus, pumpehus og eventuelle trykkbærende deler.
- Porøsitetsovervåking gjennom destruktiv prøvetaking eller røntgeninspeksjon av kritiske seksjoner.
- Avsluttende dimensjonskontroll etter maskinering for toleransene som ble spesifisert som bearbeidet.
Attributten som skiller gode leverandører er sporbarhet av prosessparametrene per batch. Spør om leverandøren registrerer støpekurven, dysetemperaturen og putelengden for hver batch. Når et problem dukker opp, lar disse postene teamet diagnostisere årsaken i dager i stedet for uker.
Ofte stilte spørsmål om tilpassede aluminiumsstøpte
Hva er forskjellen mellom høytrykksstøping og lavtrykksstøping for tilpassede deler?
Høytrykkspressstøping sprøyter smelten inn i formen ved høy hastighet, noe som gir raske sykluser og tynne vegger, men en høyere sjanse for gassporøsitet. Lavtrykksstøping fyller formen nedenfra under kontrollert trykk, og gir en tettere, mer trykktett struktur, men med en langsommere syklus. Velg høytrykkspressstøping for volum og lavtrykk for lekkasjetette eller strukturelle krav.
Hvor mye koster verktøy for en tilpasset aluminiumsstøping?
For et mellomstort hus er en høytrykksstøpeform ofte i området $10 000 til $50 000 , mens et sandstøpemønster kan være under $3000. Valget er økonomisk: fordel verktøykostnadene over ditt årlige kvantum. I lavt volum vinner de lavere verktøykostnadene ved sandstøping; ved høyt volum vinner den lavere stykkprisen på støping.
Hva er minimum veggtykkelse for aluminiumspressstøpte?
Ved høytrykksstøping, 2 mm er typisk og 1,5 mm kan oppnås på små flater . Lavtrykks- og permanent formstøping krever normalt 3 mm og over. Tynnere vegger krever en mer flytende legering, noe som kan redusere den mekaniske styrken litt.
Er sekundære maskineringsoperasjoner alltid nødvendig?
Nei. Hvis tegningstoleransene dine er innenfor støpeevnen og ingen tetningsflater eller gjengede hull er nødvendig, kan du bruke delen direkte. Men de fleste kritiske bil- og hydraulikkdeler er maskinert fordi presisjonsboringene, tetningene og gjengene må være mye tettere enn hva noen støpeprosess kan levere.
Hvor lang tid tar et nytt tilpasset støpeprosjekt fra tegning til masseproduksjon?
Vanligvis 7 til 12 uker . Verktøyet tar 4 til 8 uker, prøveklargjøring og første artikkelinspeksjon tar 2 til 3 uker, og serieproduksjon følger prøvegodkjenning. En moden tegning og et støperi med internt verktøy forkorter denne tidslinjen.
Kan den samme delen overføres fra en prototype sandstøping til formstøping?
Ja, men geometrien må være designet for trykkstøping fra starten av. Sandstøping tillater tykkere vegger og ingen trekk; støping trenger trekk, jevn veggtykkelse og god utkast. Planlegger du overføringen tidlig med et støperi som tilbyr begge prosessene, blir overgangen et enkelt verktøyskifte.
Et praktisk ord å avslutte med
Tilpassede aluminiumsstøpte er en velprøvd måte å produsere lette, sterke og termisk effektive deler på i stor skala, men hvert prosjekt lykkes eller mislykkes i detaljene: valg av legeringer, prosessmatch, toleransebudsjett og leverandørdisiplin. Å overtenke noen av disse mens du ignorerer de andre er den raskeste måten å strekke budsjettet på.
Start med en komplett tegning, be om prosessinnspill i stedet for bare en pris, og velg en leverandør som kontrollerer verktøy, støping og maskinering sammen. Hvis din del er på det stadiet hvor en annen mening om casting-prosessen vil hjelpe, kontakt vårt ingeniørteam med tegningen din; vi vil vise deg hva som er realistisk før du forplikter deg til verktøy.