 SPRÅK


Hjem / Nyheter / Bransjyheter / CNC maskineringsmaterialeveiledning: Hvordan velge riktig metall og legering
Velge CNC-bearbeidingsmaterialer: Det direkte svaret
Det mest pålitelige materialet for CNC-bearbeiding er aluminiumslegering, nærmere bestemt AL 6061-T6 , fordi den tilbyr en uovertruffen balanse mellom bearbeidbarhet, styrke og kostnadseffektivitet. Det optimale valget avhenger imidlertid helt av tiltenkt bruk, produksjonsvolum og nødvendige fysiske egenskaper. I industriell praksis er over 60 % av presisjons CNC-maskinerte komponenter produsert av aluminiumslegeringer på grunn av deres utmerkede varmeledningsevne, korrosjonsbestandighet og vekt-til-styrke-forhold.
For produsenter i sektorer som bil, telekommunikasjon og landbruksmaskiner, påvirker materialvalgsprosessen direkte produksjonskostnadene og ytelsen. Et primært mål bør være å tilpasse materialets mekaniske egenskaper med funksjonskravene til den endelige delen. Mens aluminium dominerer, har stål, rustfritt stål og ingeniørplast spesifikke nisjer.
En materialsammenligning for CNC-ingeniører
Når de evaluerer materialer for CNC-maskinering, vurderer ingeniører vanligvis en kombinasjon av avveininger. Tabellen nedenfor gir et komparativt syn på de mest brukte CNC-materialene, og fremhever de tekniske forskjellene som styrer beslutningstaking. Denne sammenligningen er basert på standard industriberegninger og typisk maskineringsatferd.
| Materiale | Bearbeidbarhet (1-10) | Strekkstyrke (MPa) | Relativ kostnad | Typiske applikasjoner |
|---|---|---|---|---|
| Aluminium 6061-T6 | 8.5 | 290 | Middels | Strukturelle deler, braketter, bil, elektronikk |
| Rustfritt stål 303 | 6.0 | 550 | Høy | Aksler, korrosjonsbestandige komponenter |
| Karbonstål 1045 | 6.5 | 585 | Lavt | Gir, aksler, tungt maskineri |
| Messing C360 | 9.0 | 340 | Middels | Armaturer, ventiler, elektriske komponenter |
| POM (acetal) | 9.5 | 70 | Middels | Gir, isolatorer, slitasjebestandige komponenter |
Hvorfor aluminiumslegeringer dominerer CNC-bearbeiding
Aluminiumslegeringer er ryggraden i CNC-bearbeiding på grunn av deres eksepsjonelle bearbeidbarhet. I motsetning til stål brytes aluminiumsspon rent, noe som gir høyere skjærehastigheter og lavere spindelbelastning. De vanligste legeringene er 6061-T6, kjent for sin korrosjonsbestandighet og sveisbarhet, og 7075-T6, som har en styrke som kan sammenlignes med stål, men med halv vekt.
Ved bearbeiding av aluminium er det relativt enkelt å oppnå stramme toleranser som ±0,005 mm. I høyvolumsproduksjon gir CNC-maskinerte aluminiumsplater ofte overlegen overflatekvalitet sammenlignet med andre materialer. For prosjekter hvor råstoffet kommer inn som en solid barre eller plate, er termisk stabilitet en avgjørende faktor. Aluminium er spesielt attraktivt for lette chassis, termiske vasker og presisjonskomponenter til biler.
 CNC-maskinert aluminiumsplate for presisjonskomponenter Solide aluminiumsplater gir ensartet kornstruktur, noe som gjør dem ideelle for anodisering og for å oppnå stramme toleranser. Deres termiske stabilitet passer til lette chassis, varmeavledere og bildeler. Se produkt →
For produsenter som kombinerer støping og maskinering, legger valget av aluminiumslegering grunnlaget. Freste komponenter fra aluminiumsplater har en jevn kornstruktur, som er å foretrekke for anodisering enn visse støpte legeringer. Beslutningen om å maskinere solid aluminium versus støping er ofte drevet av ordrekvantitet og krav til veggtykkelse.
Arbeid med stål og rustfritt stål
Stål er fortsatt standardvalget når deler utsettes for ekstreme belastninger. Rustfritt stål, spesielt klasse 304 og 316, er valgt for sin imponerende korrosjonsbestandighet, noe som gjør det dominerende innen matforedling, produksjon av medisinsk utstyr og marin engineering. Bearbeidbarheten til stål er lavere enn aluminium, og krever lavere spindelhastigheter og generøs kjølevæskestrøm.
Karbonstål (C45) er en arbeidshest i industrielt utstyr. Selv om det er vanskeligere å kutte, gir det utmerket slitestyrke. En nyansert detalj er svovelinnholdets rolle i friskjærende stål. Inkludering av svovel forbedrer sponformbarheten, noe som gir lengre verktøylevetid. Ingeniører må veie lengre maskineringssykluser og høyere verktøyslitasje mot den overlegne utmattelsesstyrken som stål gir.
Ingeniørplast og kobberbaserte legeringer
Teknisk plast som POM (Acetal), PTFE og PEEK blir stadig mer vanlig i CNC-maskinering på grunn av deres lave friksjon og elektriske isolasjonsegenskaper. POM brukes ofte til presisjonsgir og glidemekanismer fordi det absorberer lite fuktighet og opprettholder dimensjonsstabilitet. Maskinering av plast krever imidlertid en særegen strategi; materialet må klemmes forsiktig fast for å forhindre at arbeidsstykket bøyer seg, og skarpe verktøy med enkelt spor er vanligvis foretrukket.
Kobberlegeringer som messing og bronse er svært bearbeidbare med en vurdering på 9,0, noe som gjør dem ideelle for skreddersydde armaturer, elektriske koblinger og ventilkomponenter. De tilbyr utmerket termisk og elektrisk ledningsevne. Å forstå den spesifikke termiske utvidelsen til disse materialene er avgjørende, spesielt for deler som må opprettholde sin form under temperatursvingninger.
Matching av CNC-materialer til applikasjonsscenarier
Å velge CNC-bearbeidingsmaterialer er i bunn og grunn en oppgave med å tilpasse seg den spesifikke driftskonteksten til komponenten. Ulike bransjer pålegger ulike begrensninger. For eksempel prioriterer bilindustrien kjøretøyvektreduksjon for å forbedre drivstoffeffektiviteten, noe som driver etterspørselen etter aluminiumskomponenter. I denne sammenhengen brukes noen ganger høytrykks-aluminiumstøping, men CNC-bearbeiding er nødvendig for å oppnå den endelige dimensjonsnøyaktigheten.
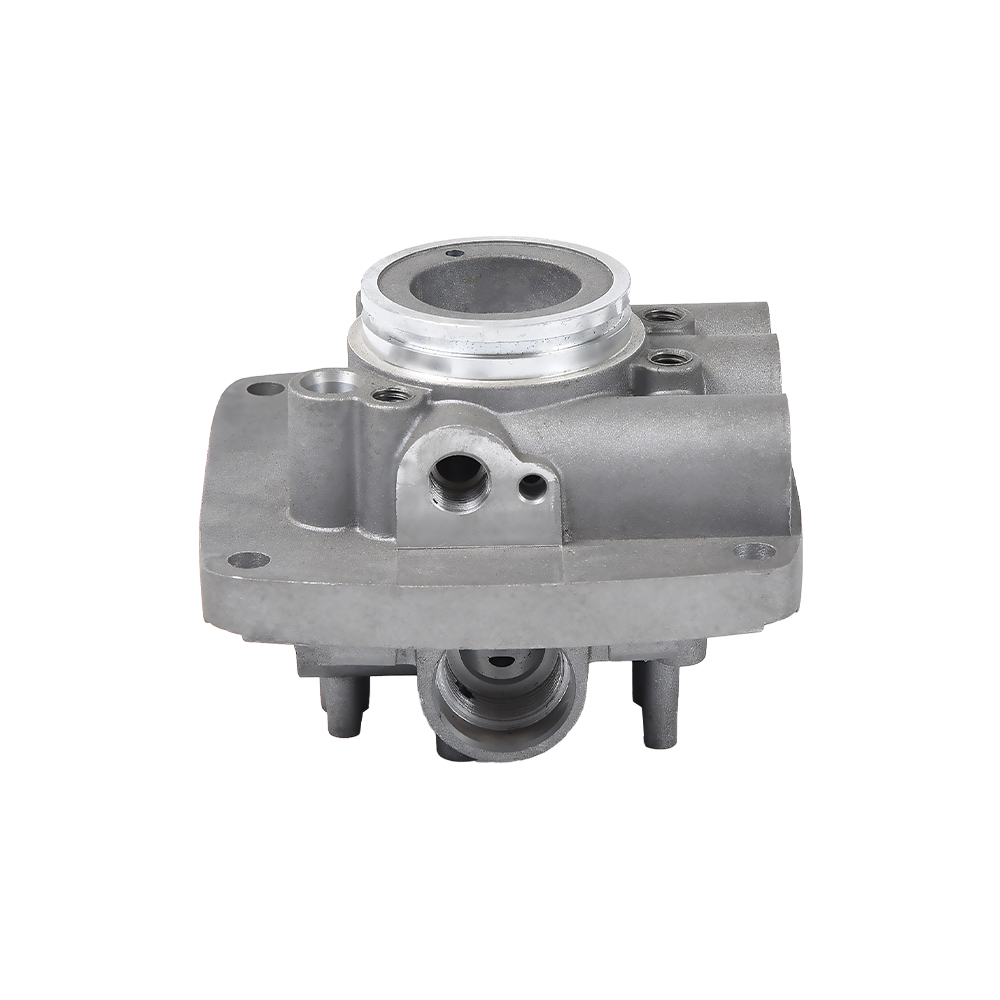
 Maskinert aluminiumsmotorsylinderdeler For bilkomponenter som ventilhus, sikrer CNC-maskinert smidt aluminium presisjon og lufttetthet. Dette valget balanserer vektreduksjon med holdbarhet, kritisk for motorytelsen. Se produkt →
For komponenter som krever høy presisjon og utmerket lufttetthet, som ventilhus eller transmisjonshus, gir CNC-bearbeiding av smidd aluminium en pålitelig vei. Ingeniører må også vurdere miljøeksponeringen til delen. Kombinasjonen av korrosjonsbestandighet i aluminium og styrken til stål påvirker levetiden til det ferdige produktet. Les vår detaljerte artikkel om hva pressstøping av aluminium er for å se hvordan det forholder seg til sekundær CNC-bearbeiding.
Hvordan materialvalg påvirker CNC-bearbeidingshastighet og kvalitet
De fysiske egenskapene til et materiale begrenser skjæreparametrene som er tilgjengelige for en CNC-operatør sterkt. Aluminiums høye varmeledningsevne gir rask varmeavledning, og forhindrer at verktøyet overopphetes. I motsetning til dette krever maskinering av titan eller høylegerte stål lave skjærehastigheter for å forhindre at verktøyet svikter på grunn av høy varmekonsentrasjon ved skjærekanten.
La oss undersøke syklustidspåvirkningen. Ved bytte fra aluminium til stål faller den anbefalte skjærehastigheten dramatisk. For eksempel, mens aluminium kan bearbeides med 600 m/min med karbidverktøy, må stål ofte bearbeides med bare 200-300 m/min. Dette fører direkte til lengre produksjonstid og økte kostnader. Dessuten samhandler hvert materiale med verktøygeometrien på en annen måte. Spon fra aluminium kan danne trevlete masser hvis verktøyets geometri er feil, mens stålspon har en tendens til å bryte rent.
Toleranser, overflatebehandling og etterbehandling
Å oppnå høy presisjon i CNC-bearbeiding er svært avhengig av materialkonsistens. Når man ser på krav til overflatefinish, kan aluminium maskineres til en eksepsjonelt jevn Ra 0,8 µm finish uten ekstra prosesser. For deler som krever anodisering, må materialkvaliteten velges med omhu. En ensartet legering sikrer et konsistent anodisert lag, og forhindrer flekker på overflaten.
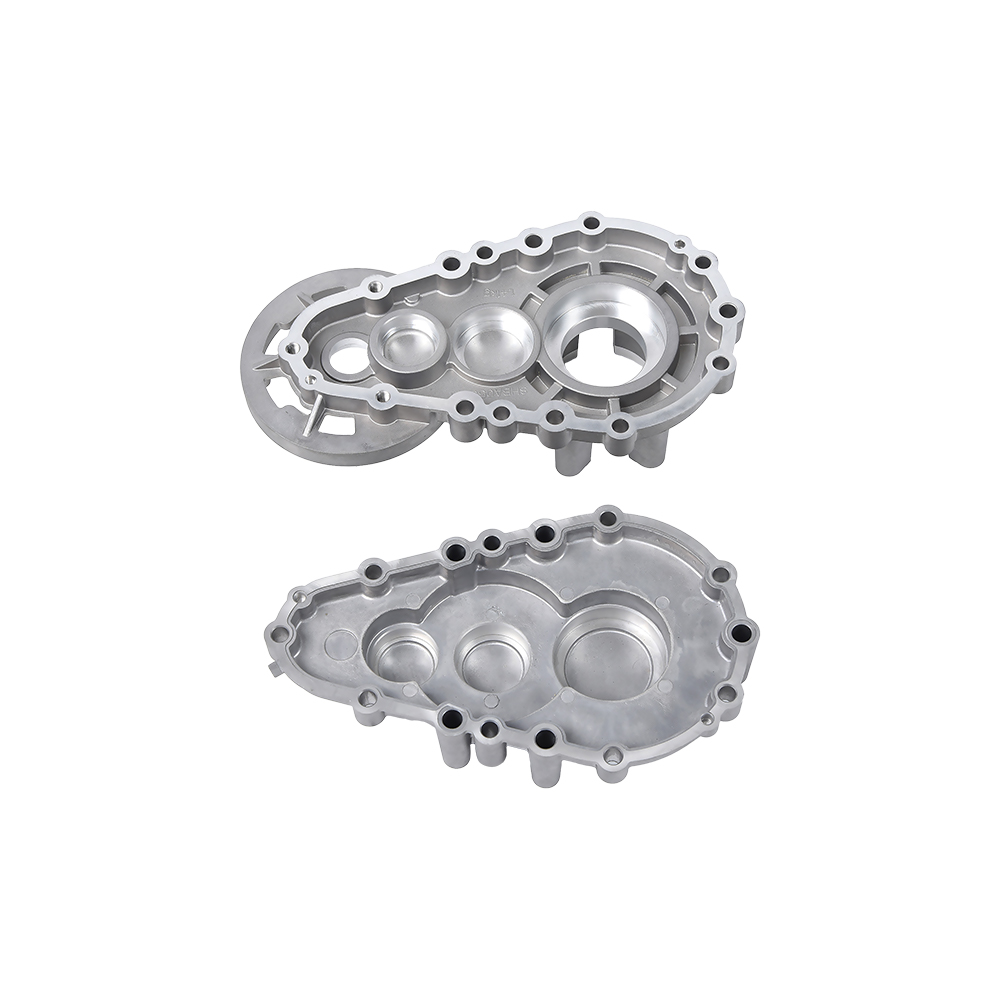
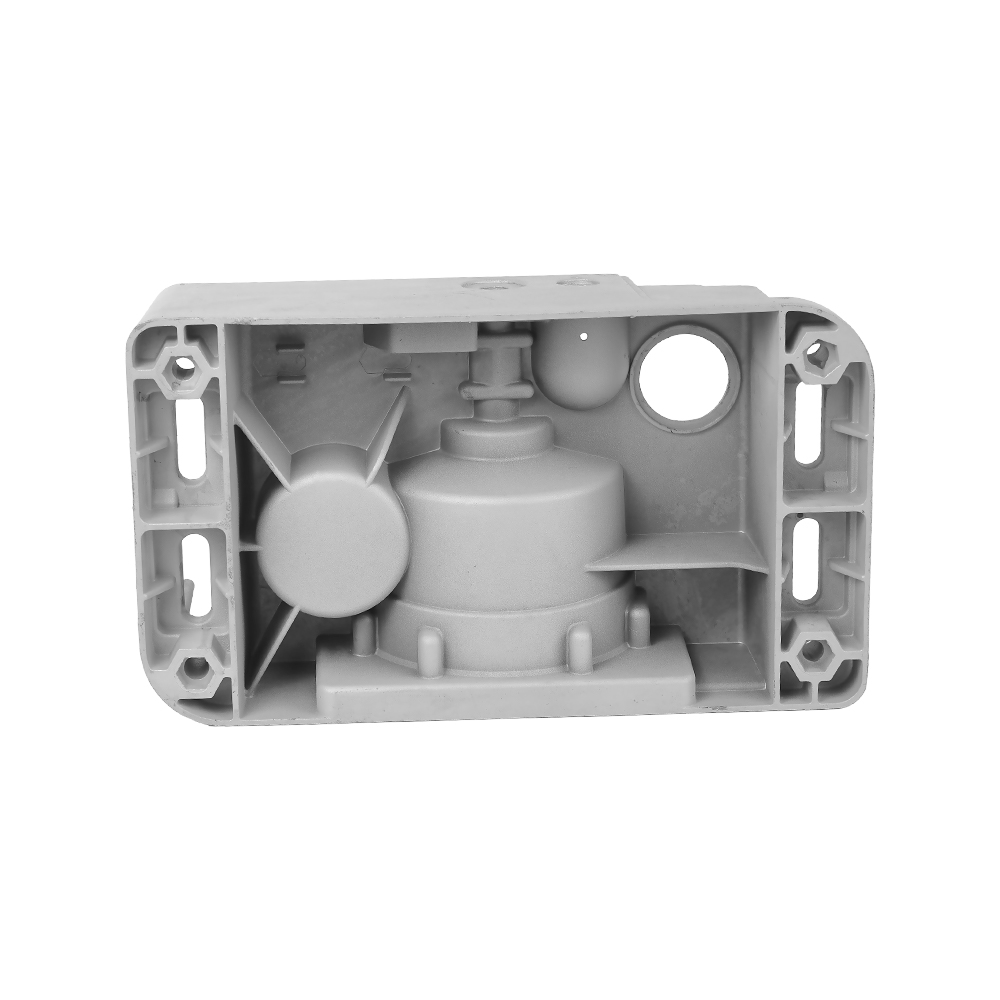
Produsenter må ofte planlegge for etterbehandling. For eksempel kan komplekse deler som girkassehus støpes og deretter maskineres for å møte nøyaktige toleranser, men maskineringstrinnene kan endre delens dimensjonsstabilitet. En grundig forståelse av om støpte aluminiumsdeler trenger etterbehandling hjelper designere nøyaktig å forutsi nødvendig maskineringstillegg under CNC-stadiet.
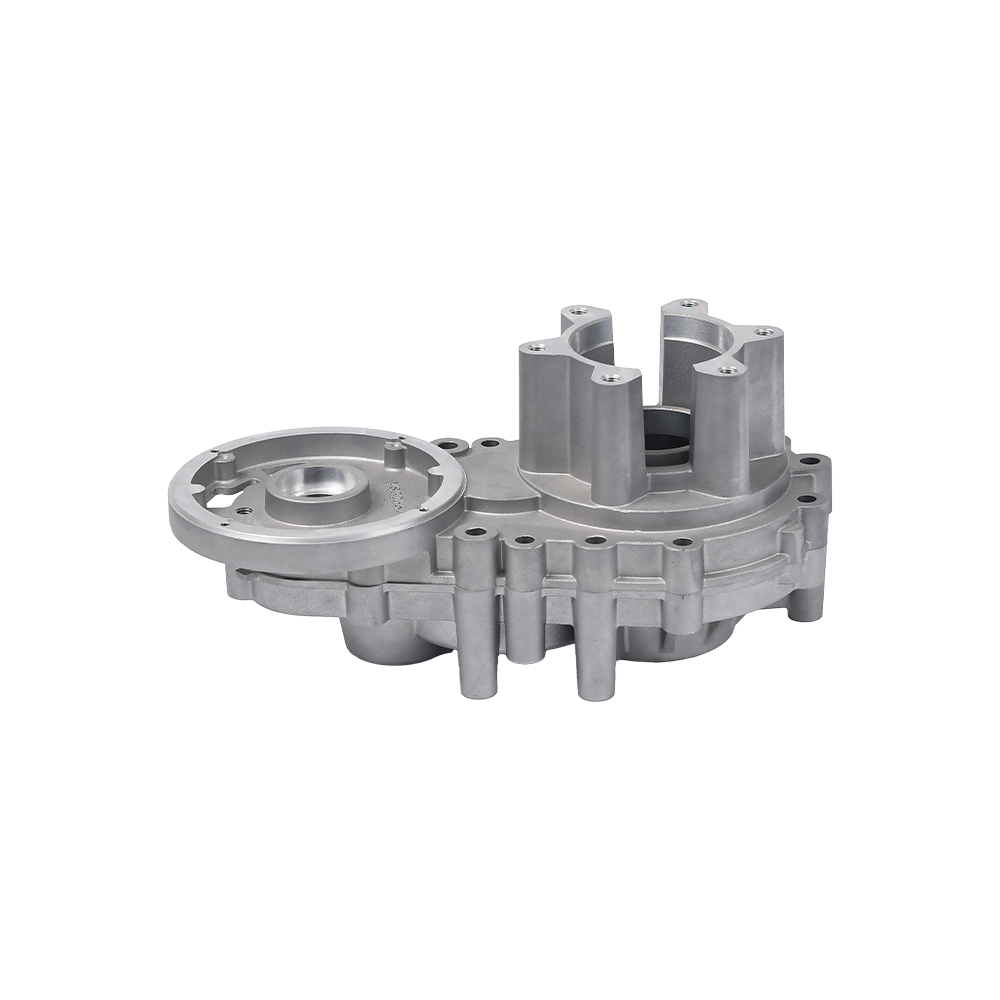
 Girkassehus i pressstøpt aluminium for presisjonsbearbeiding Dette huset er støpt og deretter maskinert for å møte strenge toleranser. Å forstå etterbehandlingsbehov hjelper til med å forutsi bearbeidingstillatelser, og sikrer dimensjonsnøyaktighet i komplekse girkassedeler. Se produkt →
En trinn-for-trinn-veiledning for å velge riktig CNC-materiale
For å eliminere gjetting, følg en enkel beslutningssekvens:
- Definer funksjonskravet: Oppgi hovedformålet med delen. Er det en strukturell komponent, et termisk grensesnitt eller en bevegelig sliteoverflate?
- Beregn budsjetttaket: Skille mellom råvarekostnad og maskineringstidskostnad. Aluminium er ofte mer kostnadseffektivt generelt på grunn av raskere maskineringshastigheter.
- Bestem nødvendig toleranse og overflatefinish: Trange toleranser (under ±0,01 mm) er enklest å oppnå i aluminium.
- Vurder miljøeksponering: Korrosivitet, ekstreme temperaturer og ytre påkjenninger vil diktere om det kreves rustfritt stål eller et belagt materiale.
- Velg standard: Bekreft om din CNC-maskinleverandør har mest erfaring med materialet. For presise deler i middels mengder er 6061-T6 en sikker standard.
Gjenkjenne vanlige CNC-bearbeidingsmaterialefeil
Det kan oppstå flere feil dersom materialet ikke håndteres på riktig måte. Først, graddannelse er et ledende tema innen mykere metaller som aluminium. Disse bølgete kantene krever ofte manuell avgrading, noe som øker produksjonskostnadene. På hardere materialer som rustfritt stål er utfordringen ofte maskinering skravling , som skaper en uønsket bølget overflatefinish.
I tillegg kan termisk deformasjon under maskinering forårsake delavvisning. Tynnveggede aluminiumskomponenter kan bøye seg under skjærekrefter, slik at dimensjonene faller utenfor spesifikasjonene. For å dempe dette bruker maskinister dedikerte armaturer med myke kjever for å støtte arbeidsstykket og balansere skjæredybder.
Ofte stilte spørsmål om CNC-bearbeidingsmaterialer
Hva er det vanligste materialet som brukes i CNC-bearbeiding?
Det vanligste materialet er aluminiumslegering, spesielt 6061 og 7075. Det tilbyr høy bearbeidbarhet, god styrke og allsidige etterbehandlingsmuligheter, noe som gjør det til favoritten for industrielle deler.
Hvilket materiale gir best bearbeidbarhet?
Messing (C360) og POM (Acetal) topper maskinoversikten med en vurdering på 9,0 til 9,5 av 10, tett fulgt av aluminium 6061 med en vurdering på 8,5.
Hvordan påvirker materialet CNC-maskinkostnadene?
Kostnad påvirkes både av råvarepris og bearbeidingstid. Mens rå titan kan koste 20 ganger mer enn aluminium, krever hardere materialer også lavere maskineringshastigheter, noe som dobler den totale innvirkningen på kostnaden per del.
Hva er den enkleste aluminiumskvaliteten å bearbeide?
Aluminium 6061-T6 er den enkleste kvaliteten å bearbeide for generelle komponenter. Tilsetningen av silisium i støpte kvaliteter som ADC12 gjør det mer slipende, noe som reduserer verktøyets levetid litt.
Er det bedre å bearbeide fra billett eller støpt materiale?
Dette avhenger av batchstørrelsen. Maskinering fra billet er ideell for prototyper og små batcher fordi det ikke medfører noen verktøykostnader. For høyvolumproduksjon er støping kombinert med CNC etterbehandling den mest økonomiske ruten.
Kan overflatefinish måles på tvers av forskjellige materialer?
Ja, overflatefinish måles vanligvis i Ra. Aluminiumsdeler kan typisk nå en Ra på 1,6 µm etter fresing, mens en sekundær etterbehandlingsprosess kan oppnå 0,8 µm eller enda finere.
Tenker om materialvalg for ditt neste CNC-prosjekt
Den sanne kostnaden for ethvert CNC-maskinprosjekt er aldri bare råvareprisen. Et dyrere materiale som muliggjør høyere skjærehastigheter og lengre verktøylevetid kan vise seg å være mer kostnadseffektivt totalt sett. Siden over 70 % av alle CNC-maskinerte komponenter er produsert i aluminium, er det fortsatt målestokken som alle andre materialer vurderes mot.
Ved å prioritere de funksjonelle kravene til delen – enten det er varmeavledning, vektreduksjon, korrosjonsbestandighet eller mekanisk styrke – kan anskaffelsesteam og ingeniører ta informerte beslutninger. Å samarbeide med en maskineringsleverandør som opprettholder dyp ekspertise innen aluminium, gjør det mulig for bedrifter å navigere i materialvalgsprosessen med selvtillit.