 SPRÅK


Hjem / Nyheter / Bransjyheter / CNC-bearbeiding av aluminium: Toleranser, legeringer, kostnader og veiledning for valg av leverandør
CNC-bearbeiding av aluminium er den mest pålitelige produksjonsmetoden for å oppnå stramme toleranser, utmerket overflatefinish og repeterbar delkvalitet på aluminiumskomponenter. Aluminium kutter omtrent to til tre ganger raskere enn stål, krever mindre spindelkraft og produserer deler som veier omtrent 35 prosent av tilsvarende ståldeler. For prototypekjøringer, mellomstore partier og høyvolumproduksjon, leverer CNC-bearbeiding av aluminium den sterkeste kombinasjonen av hastighet, dimensjonsnøyaktighet og kostnadseffektivitet. Hvis du trenger aluminiumsdeler holdt til /-0,01 mm eller en overflatefinish på Ra 0,8 um, er CNC-bearbeiding den praktiske veien for å komme dit.
Mange produsenter kombinerer nå støping av aluminium med CNC-bearbeiding for å spare tid og penger. Støpetrinnet danner den nesten nette formen raskt, mens bearbeiding avslutter kritiske dimensjoner, boltehull, tetningsflater og nøyaktig kontrollerte konturer. Hos Ningbo Beilun Youyuan Machinery Manufacturing håndterer samme fabrikk begge operasjonene, noe som forkorter ledetidene og gir kundene én ansvarlig partner fra råvare til ferdig komponent.
Hvorfor aluminium er standardvalget for CNC-maskinerte deler
Aluminium er det mest maskinerte ikke-jernholdige metallet, og årsakene er enkle å se. Tettheten til aluminium er 2,70 g/cm3, omtrent en tredjedel av stålets 7,85 g/cm3 , som direkte reduserer delvekten uten at det går på bekostning av styrken i de fleste ingeniørapplikasjoner. Med bil- og romfartsindustrien som presser på for vektbesparelser, driver denne enkeltegenskapen en massiv etterspørsel etter CNC-maskinert aluminium.
Aluminium opprettholder også et naturlig dannende oksidlag (Al2O3) som beskytter metallet mot atmosfærisk korrosjon. I de fleste industrielle miljøer krever ikke CNC-maskinerte aluminiumsdeler maling eller plettering for korrosjonsbeskyttelse alene. Anodisering anbefales fortsatt når kosmetisk utseende, fargekoding eller slitestyrke er nødvendig.
Bearbeidbarheten til aluminium er en annen avgjørende fordel. 6061-T6, den vanligste maskineringsgraden, har en maskinbarhetsvurdering på nær 90 prosent sammenlignet med friskjærende messing, som er den tradisjonelle målestokken. Dette betyr at aluminium kan freses og dreies ved høye skjærehastigheter med moderate spindelbelastninger, forkorte syklustider og redusere kostnadene per del selv når råvareprisen er høyere per kilo enn stål.
- Termisk ledningsevne: 6061-T6 leder varme med 167 W/mK, omtrent seks ganger så mye som 304 rustfritt stål, noe som gjør den ideell for kjøleribber, motorhus og deler for varmestyring.
- Elektrisk ledningsevne: Aluminium er omtrent 61 prosent like ledende som kobber, men har mindre enn halvparten av vekten, så det velges ofte for strømførende braketter og kapslingsdeler.
- Resirkulerbarhet: Aluminium kan resirkuleres i det uendelige uten å miste sine mekaniske egenskaper, og omsmelting forbruker bare omtrent 5 prosent av energien som trengs for å produsere primæraluminium.
Vanlige aluminiumslegeringer for CNC-bearbeiding: Egenskaper og utvalg
Ikke alle aluminiumslegeringer maskiner på samme måte. Legeringen du velger bestemmer styrke, korrosjonsmotstand, enkel skjæring og endelige delkostnad. Tabellen nedenfor oppsummerer de mest spesifiserte kvalitetene for CNC-maskinerte aluminiumskomponenter.
| Legering | Strekkstyrke (MPa) | Bearbeidbarhet | Korrosjonsmotstand | Typiske applikasjoner |
|---|---|---|---|---|
| 6061-T6 | 310 | Utmerket (90%) | Bra | Strukturelle rammer, bildeler, hydrauliske komponenter |
| 7075-T6 | 572 | Utmerket (90%) | Rettferdig | Luftfartsbraketter, høystresskomponenter |
| 2024-T4 | 450 | Bra | Rettferdig | Flystrukturer, tretthetsbestandige deler |
| 5052-H32 | 228 | Rettferdig (70%) | Utmerket | Drivstofftanker, marine deler, metallhus |
| 6063-T5 | 215 | Bra | Utmerket | Ekstruderte profiler, kapslinger, trimdeler |
For de fleste CNC-maskinerte applikasjoner, 6061-T6 er det beste utgangspunktet fordi det balanserer styrke, bearbeidbarhet, korrosjonsbestandighet og kostnader. Når delen er svært belastet og vekten er kritisk, gir 7075-T6 omtrent 85 prosent mer strekkfasthet, men koster omtrent 30 prosent mer og har redusert korrosjonsbestandighet. For deler som er utsatt for marine eller kjemiske miljøer, er 5052 en sterkere korrosjonseffekt, men har lavere styrke og krever litt langsommere skjæreparametere.
Hvis den tiltenkte produksjonsruten er støping i stedet for maskinering fra massiv stang, endres legeringsvalget. Pressstøpte deler bruker vanligvis A380 eller A383 aluminium-silisiumlegeringer, som har utmerket støpeevne, men lavere duktilitet sammenlignet med 6061-T6. Pressstøping av aluminium skaper nesten-nettformen, og CNC-maskinering definerer deretter de kritiske dimensjonene som støping alene ikke kan holde økonomisk.
CNC-bearbeidingsprosesser som brukes til aluminiumsdeler
Fem CNC-bearbeidingsmetoder er mest vanlige for aluminiumskomponenter. Hver produserer forskjellig geometri, toleranser og overflateegenskaper.
3-akset CNC fresing
3-akset fresing er arbeidshesten for aluminiumsdeler, med skjæreverktøyet som beveger seg langs X-, Y- og Z-aksene. Den håndterer flate plater, firkantede blokker, lommer og de fleste brakettgeometrier. For deler hvor mer enn 90 prosent av materialet fjernes fra den ene siden, er 3-akset maskinering nesten alltid det billigste alternativet.
5-akset CNC fresing
5-akset fresing vipper bordet eller hodet for å nærme seg delen fra alle retninger. Dette reduserer antall oppsett for komplekse former, forbedrer overflatefinishen og gjør underskjæringer og interne kanaler mulig. For turbinblader, impellere og komplekse manifoldblokker er 5-akset bearbeiding av aluminium den foretrukne ruten selv om maskinhastigheten er høyere.
CNC dreiing
Turning produserer runde deler som aksler, foringer og stempelkomponenter. Aluminium svinger veldig bra, og høyhastighetssving kan oppnå utmerkede dimensjonstoleranser med en veldig fin overflatefinish. CNC dreiebenker med strømførende verktøy kan også utføre frese- og boreoperasjoner i én chucking.
Boring og tapping
Boring og tapping are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Sveitsisk CNC-bearbeiding
Dreiebenker av sveitsisk type brukes til deler med liten diameter med tette toleranser, typisk under 32 mm. De tilbyr utmerket konsentrisitet og kan produsere komplekse profiler i en enkelt omgang, noe som er verdifullt for pinner, beslag og små sensorhus.
Pressstøping pluss CNC-bearbeiding
En hybridrute som i økende grad brukes i volumproduksjon er støping av den grove formen og deretter CNC-bearbeiding av kun de kritiske flatene. Støpetrinnet koster langt mindre per del enn å fjerne alt materiale fra solid stang, og maskineringstrinnet gir presisjonen som støping alene ikke kan holde. Dette er tilnærmingen foretrukket av produsenter som lager bil-, hydrauliske og elektriske komponenter i mengder på 1000 eller mer per år.
Viktige bearbeidingshensyn ved skjæring av aluminium
CNC-bearbeiding av aluminium er mer tilgivende enn maskinering av stål, men det oppstår fortsatt spesifikke problemer i produksjonen. Å forstå spondannelse, verktøyslitasje, termisk ekspansjon og bruk av kjølevæske bidrar til å unngå skrapdeler og unødvendige forsinkelser.
- Chipdannelse og evakuering: Rent aluminium produserer en lang, trevlet brikke som kan vikle seg rundt spindelen og ødelegge overflaten. Kuttere med høy skjærkraft, høye spindelhastigheter og dypt radialt inngrep bryter spon i små seksjoner. Tørrskjæring eller bruk av tåkekjølevæske bidrar også til å forhindre sponsveising.
- Verktøyvalg: Hårdmetall endefreser med polerte riller er standard for generelt aluminiumsarbeid. For høyvolumsproduksjon varer polykrystallinske diamantverktøy (PCD) betydelig lenger og kan opprettholde strammere dimensjoner. Verktøyavbøyning er vanligvis hovedbegrensningen, så korte, stive verktøyholdere foretrekkes.
- Termisk ekspansjon: Aluminium ekspanderer med 23 um per meter per grad C, omtrent det dobbelte av stål. Nøyaktige deler maskinert ved romtemperatur kan drive ut av toleranse i en ukontrollert butikk. For toleranse under /-0,01 mm anbefales temperaturkontrollerte bearbeidingsmiljøer.
- Kjølevæskestrategi: Flomkjølevæske er den vanligste metoden for aluminium; den fjerner varmen og spyler ut chips. Minimum mengde smøring (MQL) er et tørt alternativ som bruker en fin tåke og er populært i høyhastighets maskinering. Valget påvirker syklustiden, delens renslighet og verktøyets levetid.
- Graddannelse: Den siste sponkuttet på delkanten etterlater ofte en grad. Polering av faser, høymatende kuttere og en dedikert avgradingsstasjon bidrar til å produsere rene kanter uten å legge til sakte manuelt arbeid.
Rent praktisk kan de fleste maskineringsproblemene i aluminium spores tilbake til matehastighet og verktøygap. For eksempel vil en 6 mm endefres i 6061-T6 som kjører med 12 000 RPM med 0,05 mm per tannmating fjerne spon effektivt, mens det samme verktøyet ved 4000 RPM med 0,02 mm per tann ofte laster spon inn i rillene og gir dårlig overflatefinish. Butikken som justerer skjæreparametere for hver legering og verktøytype leverer mer konsistente deler.
Aluminium CNC-bearbeidingstoleranser og overflatefinish
CNC-bearbeidende aluminium kan holde toleranser fra /-0,10 mm for standard kommersielle deler ned til /-0,005 mm for presisjonsdreide eller slipte komponenter. Den oppnåelige toleransen avhenger av operasjonen, delstørrelsen og stivheten til hele maskineringssystemet, ikke bare CNC-kontrolleren.
| Drift | Standard toleranse | Presisjonstoleranse | Overflateruhet (Ra) |
|---|---|---|---|
| 3-akset fresing | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5-akset fresing | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC dreiing | /-0,025 mm | /-0,005 mm | 0,4 um |
| Sliping | /-0,005 mm | /-0,002 mm | 0,2 um |
| Bearbeiding av pressstøping | /-0,10 mm | /-0,01 mm | 1,6 um |
Vanlige etterbehandlingsalternativer for maskinert aluminium inkluderer Type II anodisering (typisk 20-25 um belegg) for korrosjonsbeskyttelse og utseende, hard anodisering (Type III) for slitestyrke, pulverlakkering for holdbar farge og strømløs nikkelbelegg for applikasjoner der ledningsevne eller loddeevne er viktige. Overflatefinish påvirker direkte disse etterbehandlingsvalgene: en glatt Ra 0,8 um overflate gir et jevnt anodisert lag, mens en grovmalt overflate kan gi ujevn beleggtykkelse.
For tetningsflater er den anbefalte overflatefinishen typisk Ra 0,8 um til 1,6 um. Pakningskontaktflater som er for grove kan ikke tette ordentlig under trykk, mens for glatte overflater noen ganger kan redusere friksjonen som trengs for at enkelte pakningsmaterialer skal holde seg på plass.
Hvordan støping og CNC-bearbeiding fungerer sammen for aluminiumsdeler
Når volumet er høyt og delens geometri er kompleks, blir det å bearbeide alt fra solid aluminiumsstang økonomisk lite attraktivt. En enklere tilnærming er å starte med et støpt emne som allerede nærmer seg den endelige formen, og deretter bearbeide bare de funksjonelle flatene. Denne hybridprosessen kan redusere materialavfall med 60-70 prosent og kutte maskineringstiden med 40-50 prosent sammenlignet med maskinering fra et solid emne.
Avveiningen er verktøykostnaden på forhånd. En støpeform av aluminium koster mellom USD 5 000 og USD 50 000, avhengig av antall hulrom og kompleksitet. For årlige volumer over ca. 1000 stykker, dekkes vanligvis formkostnaden gjennom lavere enhetspris. For lavere volum er maskinering fra stang fortsatt det beste valget.
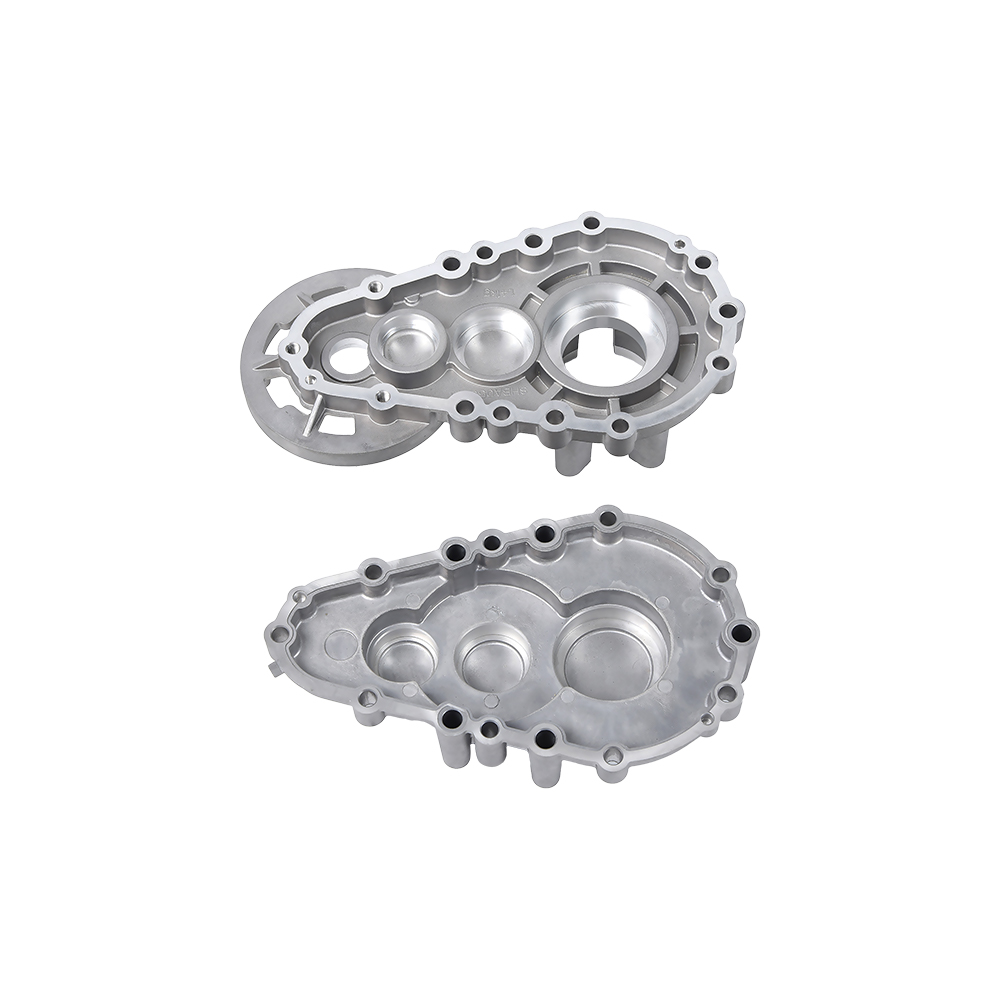
 Girkassehus i aluminium for ristransplantasjon Denne girkassen er laget av aluminiumsstøping, egnet for landbruksmaskiner som ristransplantere. Prosessen sikrer nøyaktige dimensjoner og holdbarhet, noe som gjør den til en pålitelig komponent for transmisjonssystemer. Se produkt →
Hos Ningbo Beilun Youyuan Machinery Manufacturing kombinerer selskapet verktøy, trykkstøping og CNC-maskinering under ett tak. Resultatet er en kontinuerlig produksjonskjede: pressestøpeverkstedet produserer nesten-nettformen, og maskinverkstedet fullfører det til tegningstoleranse. Kunden mottar en ferdig del, ikke et støpt emne som trenger separat leverandørkoordinering. Et slikt arrangement er viktig for girkassehus og transmisjonstilfeller der flere boltflater, boringer og tetningsflater må oppfylle strenge spesifikasjoner.
I tillegg til en standard maskinverksted, forbedrer praksisen også komponentkonsistensen. Støpeleverandører som bearbeider sine egne deler kan sortere skrap, justere støpeparametere og kompensere for små dimensjonsforskyvninger før de når CNC-programmet. Dette gjør hele produksjonsprosessen mer stabil og reduserer antall avviste sluttdeler.
For prosjekter som allerede bruker støping, fordelene med støping av aluminium inkluderer høye produksjonshastigheter og utmerket overflatedetaljer. Når CNC-bearbeiding legges til på toppen, får delen både de økonomiske fordelene ved støping og nøyaktigheten av maskineringen.
Bruk av CNC-maskinerte aluminiumsdeler
CNC-maskinerte aluminiumskomponenter vises i nesten alle industrisektorer. De vanligste kategoriene inkluderer:
Biler og nye energikjøretøyer
Motorfester, girhus, varmeavlederplater, sensorbraketter, batterihus og motorkonstruksjonsdeler er standard. Aluminiums høye styrke-til-vekt-forhold forbedrer kjøretøyets rekkevidde direkte ved å redusere totalvekten. Hver 100 kg vektreduksjon i et elektrisk kjøretøy kan øke rekkevidden på ca. 10-15 km , noe som gjør aluminium til et opplagt valg for massereduksjonsprogrammer. For eksempel har produsenter av elektriske kjøretøy erstattet stållagerbraketter med aluminiumspressstøpte som deretter er CNC-maskinert for å holde lagertoleranser på /-0,02 mm.
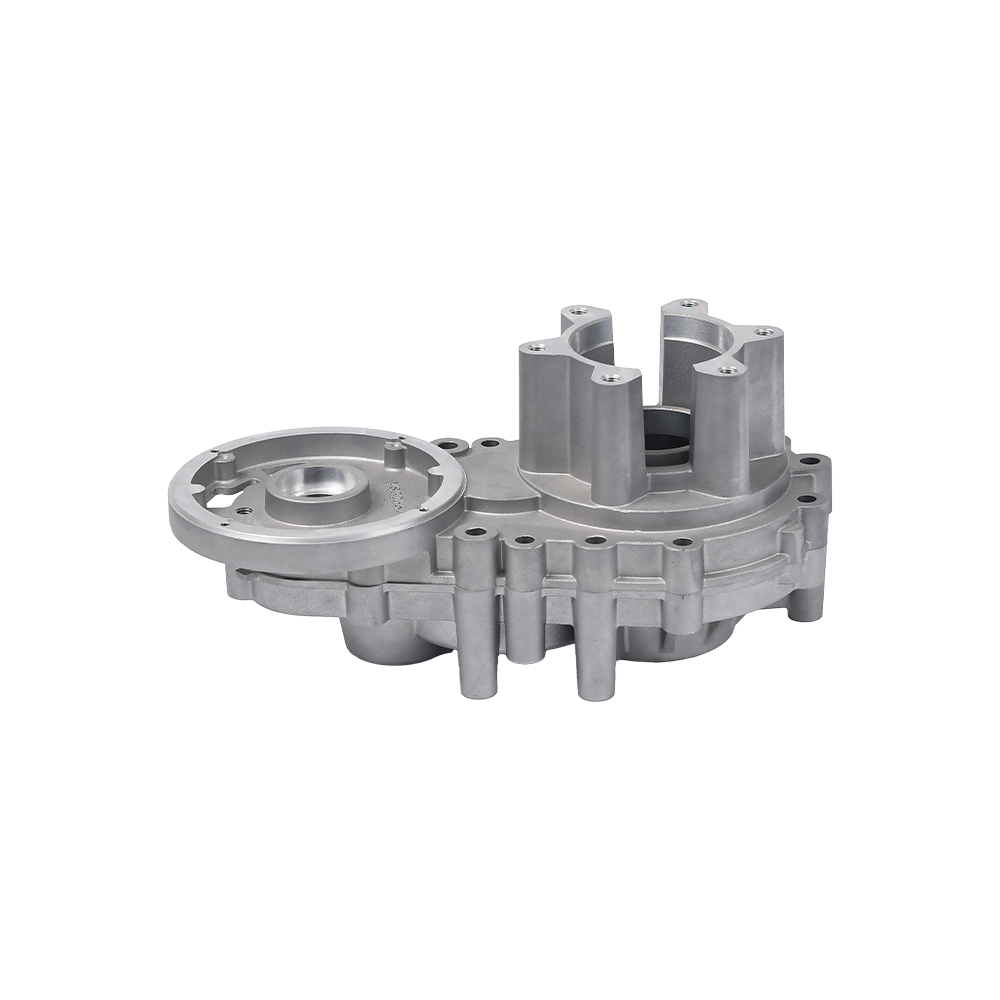
 Motorsykkel veivhus laget med aluminiumsstøping Dette motorsykkelveivhuset er produsert gjennom støping av aluminium, noe som gir styrke og lette egenskaper. Det er avgjørende for motormontering, og krever påfølgende CNC-bearbeiding for nøyaktige boringer og gjenger. Se produkt →
Elektroverktøy og små motorer
Motorsykkelveivhus, girkasser og motordeksler blir ofte støpt og deretter maskinert. Disse delene trenger gjengede hull, lagerboringer og pakningsflater, som alle er mest økonomisk produsert ved maskinering etter støping. Den samme logikken gjelder for girkasser med mikrokuler og plantemaskineri.
Hydraulikk og pneumatikk
Hydrauliske ventiler, ventilblokker, regulatorhus og pneumatiske beslag er avhengige av aluminium for lettvekt og korrosjonsbestandighet. CNC-maskinering produserer de interne boringene og gjengede portene som kontrollerer væskestrømmen. Mange ventilhus blir trykktestet etter maskinering for å bekrefte at de oppfyller den angitte trykkklassen.
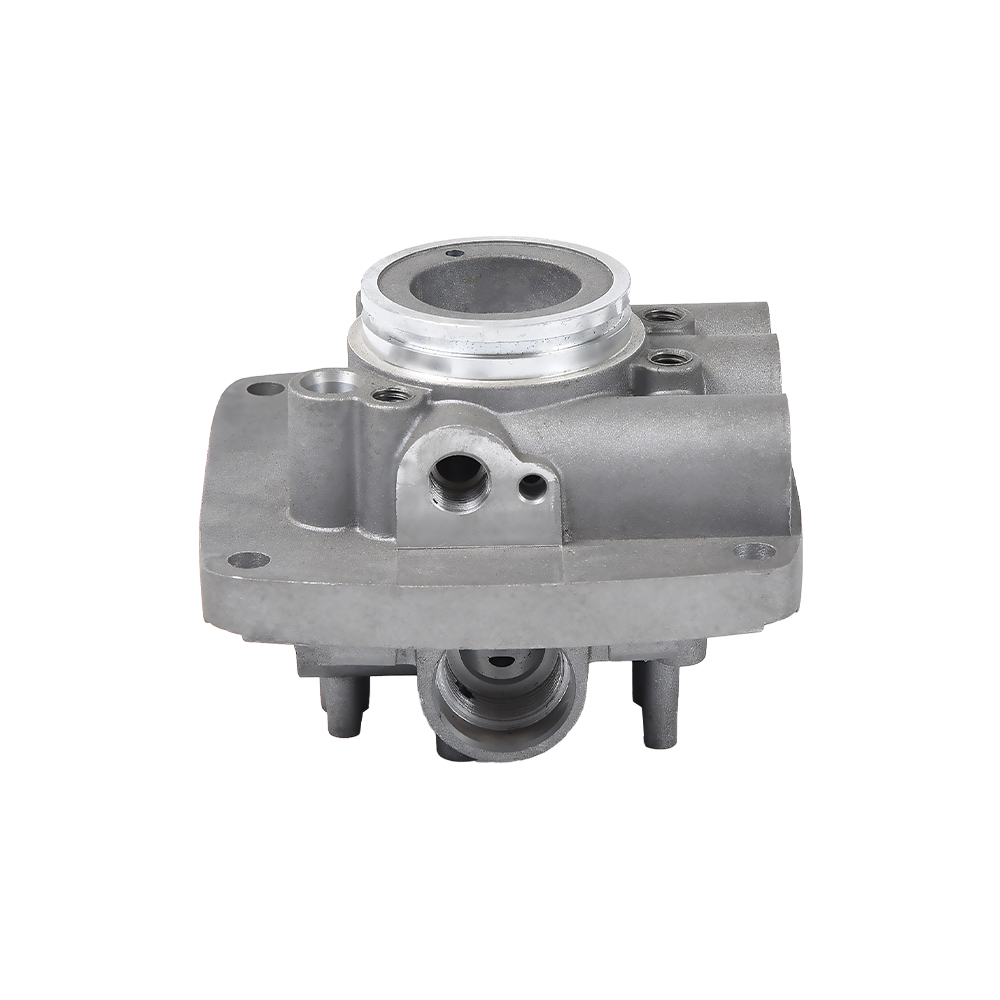
 Hydraulisk ventil i aluminium for væskekontroll Denne hydrauliske ventilen er laget av pressstøping i aluminium, og tilbyr korrosjonsmotstand og lett konstruksjon. Den brukes i væskekontrollsystemer, med interne passasjer maskinert til nøyaktige spesifikasjoner. Se produkt →
Elektronikk og termisk styring
Varmeavledere, LED-hus og elektroniske kabinetter er ofte CNC-maskinert eller støpt av aluminium. Siden aluminium sprer varme effektivt, brukes disse delene i strømforsyninger, omformere og motorkontrollere. Den lave magnetiske permeabiliteten til aluminium gjør den også egnet for sensorhus hvor materialet ikke må forstyrre magnetiske felt.
Landbruksmaskiner
Ristransplantasjonsdeler, veivhushus og girkasser blir ofte støpt og maskinert. Disse delene trenger pålitelig forsegling, boltmontering og dimensjonsutskiftbarhet. CNC-maskinering gir konsistente passformer og glatte overflater som reduserer slitasje og lekkasje i feltet.
Komponenter for medisinsk utstyr
Instrumenthus og braketter av aluminium brukes i bærbart medisinsk utstyr der vekt og korrosjonsmotstand har betydning. CNC-bearbeiding gir enheten en jevn overflate og nøyaktige dimensjoner, mens anodisering gir en ren finish som tåler gjentatt rengjøring.
Hvordan velge en CNC-bearbeidende aluminiumsleverandør
Å velge riktig leverandør for CNC-maskinert aluminium krever mer enn å sammenligne tilbud. Følgende faktorer avgjør konsekvent om et prosjekt lykkes eller lider av forsinkelser og kvalitetsproblemer.
- Spør etter maskineringskonvolutt og spindelkapasitet: Noen butikker har maksimalt 600 mm reise på X, mens andre holder 1000 mm eller mer. Vet om din største del passer før du gir bestillingen.
- Be om data for toleranse og overflatefinish: En kompetent leverandør bør fortelle deg hvilke toleranser de har i produksjonen, ikke bare hva som er mulig. For aluminiumsdeler, se etter /-0,01 mm på kritiske boringer og Ra 0,8 um på tetningsflater.
- Sjekk maskinlisten: CNC-er, fresesentre, dreiesentre og wire-cut-maskiner utgjør butikkens kapasitet. Hvis butikken i tillegg har trykkstøping, kan den produsere nesten nette former for arbeid med stort volum. Ningbo Beilun Youyuan Machinery lister opp støpe- og CNC-bearbeidingsmengder i produksjonssystemet.
- Se etter integrert verktøy og støping: En leverandør som kan produsere verktøyet, støpe delen og bearbeide den er en sterk partner for volumproduksjon. Dette reduserer koordineringskostnader og gjør kvalitetskontrollen enklere.
- Evaluer inspeksjonsoppsettet: Standardverktøy inkluderer kalipere, mikrometer, høydemålere og CMM-utstyr. Leverandøren skal kunne levere en dimensjonsrapport med den første artikkelen.
- Test med en prøvebestilling: Kjør alltid en liten batch eller prototype før du ber om produksjonsmengder. Dette verifiserer maskineringsprosessen, pakkingen og responstiden før det forpliktes til stor kapital.
For kjøpere som kjøper aluminiumsdeler i Kina, er fabrikkplasseringen viktig. Leverandøren bør demonstrere en merittliste i den spesifikke delfamilien: bil, hydraulikk, landbruk eller elektrisk. Eksemplet med et etablert støpe- og maskineringsfirma i Ningbo, med over ti års produksjonserfaring, viser verdien av tilpasning mellom leverandørens produktspekter og kundens applikasjon.
Kostnadsdrivere i CNC-bearbeiding av aluminium
Å forstå hvor pengene går hjelper kjøpere med å forhandle frem riktig pris og unngå å betale for mye for irrelevante krav.
| Kostnadsdriver | Innvirkning på delkostnad | Hvordan redusere det |
|---|---|---|
| Materialkvalitet | 7075-T6 koster omtrent 30-40 prosent mer enn 6061-T6 | Bruk 6061-T6 med mindre designet krever spesifikk styrke |
| Trykkstøpeverktøy | USD 5 000–50 000 per stansesett | Bruk kun støping når volumet rettferdiggjør verktøykostnaden |
| Maskineringstid | Vanligvis den største enkeltstående kostnadsposten | Minimer antall oppsett og kutterbaner; design for 3-akse der det er mulig |
| Overflatebehandling | Legger til fra USD 0,5 til 3 per del avhengig av type | Inkluder kun anodisering eller plettering når funksjonen eller utseendet krever det |
| Inspeksjon | Full CMM-inspeksjon legger til tid og kostnader | Inspiser kun kritiske dimensjoner i sin helhet, bruk statistisk prøvetaking for andre |
| Mengde | Faste oppsett- og verktøykostnader fordelt på flere deler | Øk bestillingsmengde der etterspørselen tillater det; små bestillinger har høye faste kostnader |
For å gi et praktisk eksempel, kan en enkel aluminiumsbrakett på 0,2 kg koste USD 2-4 å maskin fra 6061-T6 i en lavvolumsrekkefølge på 50 stykker. Den samme braketten, når den produseres som en formstøping og deretter CNC-bearbeidet i et antall på 10 000 stykker, kan falle til USD 0,8-1,5 per del, selv etter maskineringstrinnet.
FAQ: Ofte stilte spørsmål om CNC-bearbeiding av aluminium
Hva er den typiske toleransen for CNC-bearbeiding av aluminium?
Standard CNC-bearbeidende aluminium holder toleranser på /-0,10 mm for de fleste kommersielle deler. Strangere toleranser på /-0,01 mm er oppnåelig med nøye oppsett og temperaturkontroll. Presisjonssliping kan nå /-0,002 mm, men legger til betydelige kostnader per del.
Kan CNC-bearbeiding av aluminium oppnå en speillignende finish?
Ja, en speillignende finish krever en kombinasjon av høyhastighetsbearbeiding med finpolerte verktøy og ofte en etterprosess som polering eller diamantdreiing. Standard CNC-fresing gir Ra 0,8-1,6 um, som er glatt, men ikke speilaktig. For dekorative overflater legges det vanligvis til anodisering eller polering.
Hvor lang tid tar CNC-bearbeiding av aluminium for en typisk del?
For en enkel brakett er ledetiden vanligvis 3-5 virkedager. For en kompleks del med 5-akset arbeid og anodisering, tillat 2-3 uker. Hvis komponenten starter som en trykkstøping og trenger verktøy, er full ledetid ofte 4-6 uker inkludert verktøyfremstilling og første artikkelgodkjenning.
Hvordan velger jeg mellom maskinering og trykkstøping for aluminiumsdeler?
Avgjørelsen kommer ned til volum og geometri. For mengder under ca. 500 stykker er maskinering fra stang mer økonomisk. For 1000 stykker eller mer, med en kompleks nesten-nettform, sparer pressstøping pluss CNC-bearbeiding penger. Forskjellen er først og fremst verktøykostnaden for støpeformen.
Bør jeg spesifisere 6061-T6 eller 7075-T6 for CNC-maskinert aluminium?
Bruk 6061-T6 for generelle deler, maskinkomponenter og kabinetter. Velg 7075-T6 når delen er høyt belastet, for eksempel en romfartsbrakett eller et anker med høy styrke, og når den ekstra kostnaden er berettiget. Strekkfastheten til 7075 er 572 MPa mot 310 MPa for 6061, men kostnadene og korrosjonsmotstanden er mindre gunstige.
Kan CNC-maskinert aluminium sveises?
Ja, aluminium kan sveises med TIG- eller MIG-metoder. Imidlertid kan sveisevarme endre de mekaniske egenskapene til grunnmaterialet, spesielt i den varmepåvirkede sonen. Hvis delen er maskinert etter sveising, må sveisespenning og forvrengning vurderes nøye. De fleste leverandører av CNC-maskinert aluminium unngår sveising med mindre designet ikke har noe alternativ.
Hvordan vet jeg om min CNC-maskinerte aluminiumsdel vil korrodere?
Aluminium motstår atmosfærisk korrosjon godt, men det kan oppleve galvanisk korrosjon når det kombineres med stål eller kobber i et vått miljø. Anodisering, forseglet anodisering eller pulverlakkering gir hver ekstra beskyttelse. Hvis delen fungerer utendørs eller nær havet, spesifiser et tykkere anodisk belegg.
Siste takeaway på CNC-bearbeiding av aluminium
CNC-bearbeiding av aluminium er en moden, pålitelig produksjonsprosess. Aluminiums lave tetthet, naturlige korrosjonsmotstand og utmerkede bearbeidbarhet gjør det til standardmaterialet for presisjonskomponenter i bil-, elektronikk-, hydraulikk-, landbruks- og medisinsk utstyr. Toleranser ned til /-0,01 mm og overflatefinish på Ra 0,8 um er helt realistiske, og den beste leverandøren vil hjelpe deg med å velge riktig legering og prosesskombinasjon for din applikasjon.
For større volumer gir kombinasjon av støping med CNC-bearbeiding de laveste totalkostnadene uten å miste dimensjonspresisjon. Nøkkelen er å velge en produksjonspartner som kontrollerer både støpe- og maskineringstrinnene internt, og gir deg ett ansvarspunkt. Med riktig leverandør kommer CNC-maskinerte aluminiumsdeler til riktig toleranse, i tide og til en kostnad som gjenspeiler den faktiske produksjonsinnsatsen.