 SPRÅK


Hjem / Nyheter / Bransjyheter / Aluminium CNC-fresing: Komplett veiledning for prosess, toleranser og valg av leverandør
CNC-fresing av aluminium er en subtraktiv produksjonsprosess som bruker datastyrte roterende kuttere for å fjerne materiale fra aluminiumsarbeidsstykker. Den leverer høy dimensjonsnøyaktighet og utmerket overflatekvalitet, og det er standard etterbehandlingstrinn for aluminiumsstøpegods som trenger maskinerte flater, boringer og monteringsgjenger.
Hvis du kjøper tilpassede aluminiumsdeler, handler ikke avgjørelsen bare om fresing. Den mest effektive ruten starter med en støpeprosess som skaper den nesten nette formen, etterfulgt av CNC-fresing for de nøyaktige funksjonene. Hos Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd., kombinerer vi støping av aluminium med CNC-bearbeiding i én produksjonskjede for å redusere outsourcing og levere ferdige deler raskere.
Denne guiden gir deg en direkte titt på hvordan aluminium CNC-fresing fungerer, hvilke toleranser du kan forvente, hvilke aluminiumslegeringer som er enklest å maskinere, og hvordan du holder prosjektet økonomisk.
Hva er CNC-fresing av aluminium?
CNC-fresing er en fleksibel maskineringsoperasjon. I motsetning til dreiing, som roterer arbeidsstykket mot et fast verktøy, roterer fresing skjæreverktøyet og beveger det langs flere akser. For aluminiumsdeler gjør dette det mulig å lage flate overflater, spor, lommer og komplekse tredimensjonale geometrier i ett oppsett.
Moderne CNC-bearbeidingssentre er vanligvis klassifisert som 3-akse, 4-akse eller 5-akse maskiner. En 3-akset maskin beveger verktøyet i X-, Y- og Z-retninger, som dekker de fleste flate plater og monolittiske hus. En 4-akset maskin legger til et roterende bord for sylindriske funksjoner. En 5-akset maskin gir full frihet for underskjæringer og komplekse konturer, som ofte kreves for luftfarts- og bilkomponenter i aluminium.
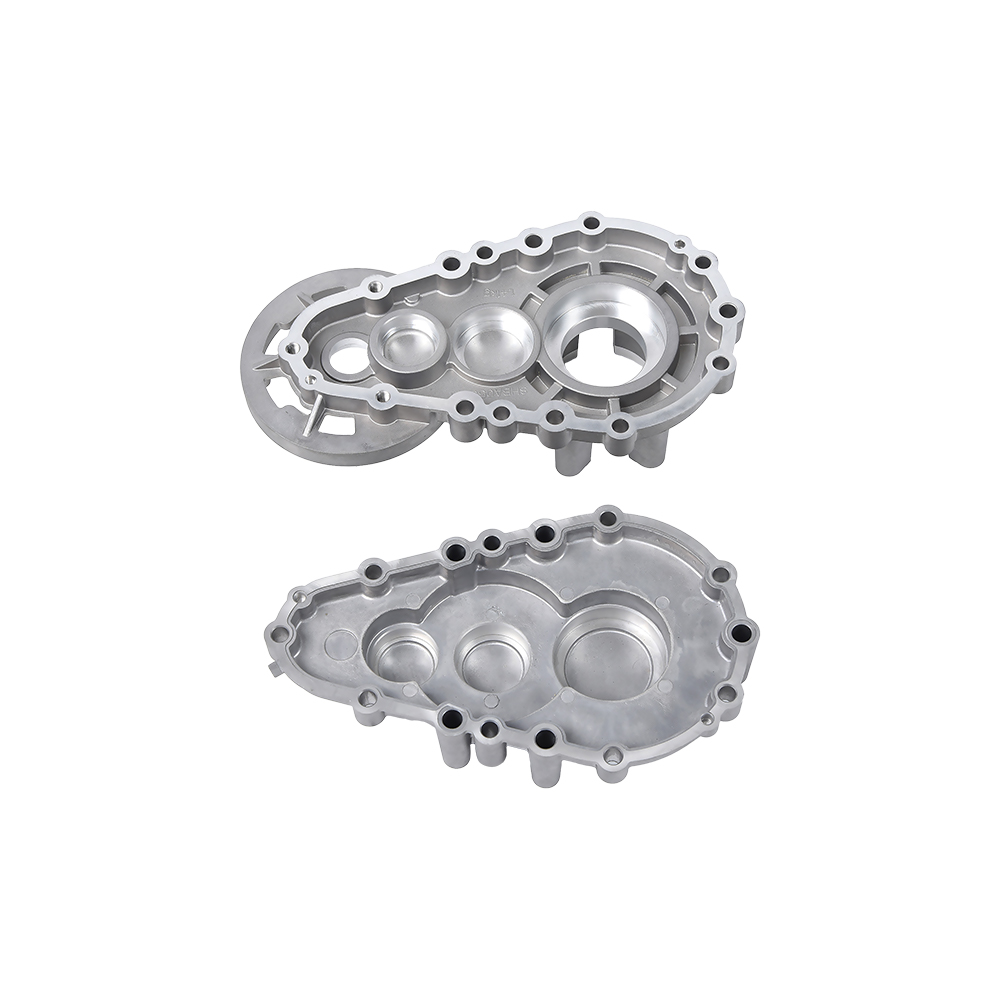
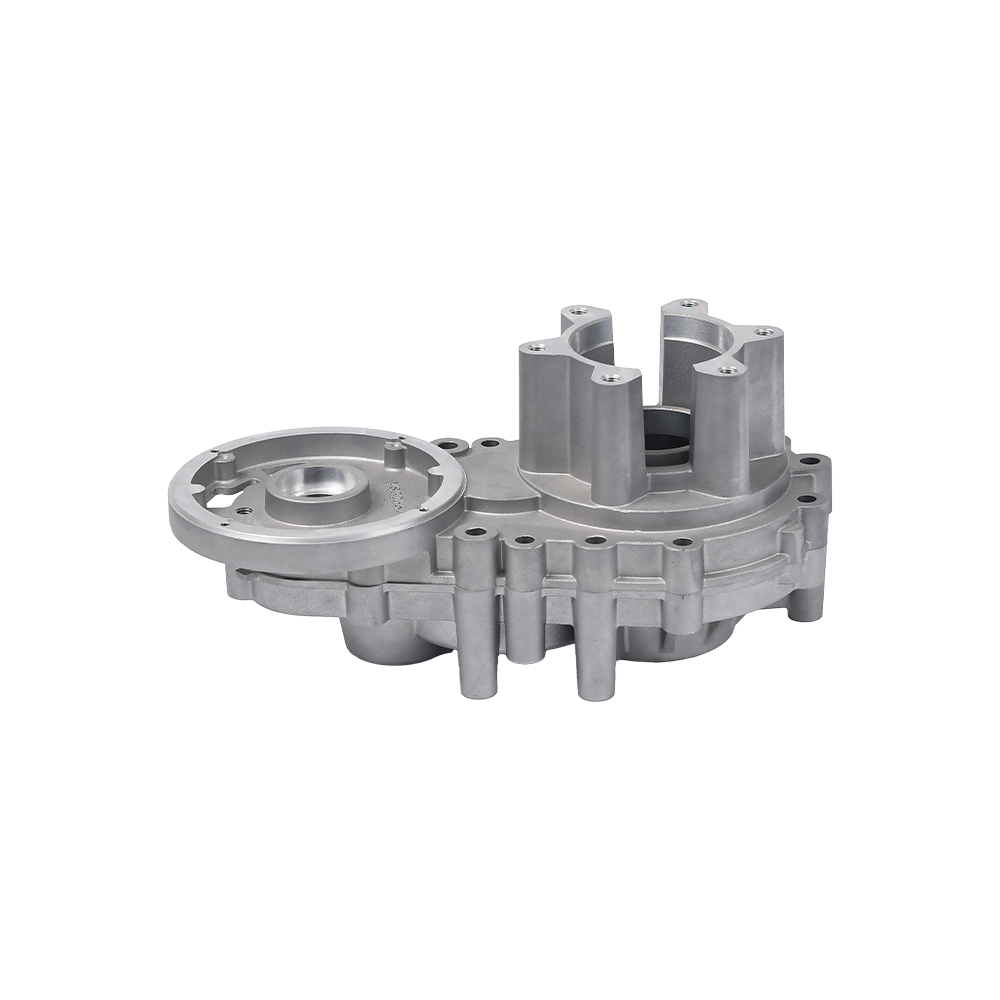
For en del som et formstøpt girkassehus , CNC-fresing brukes til å maskinere monteringsflatene, lagerboringene og boltemønstrene etter støping. Fresetrinnet fjerner gjenværende støpetrekk og bringer alle viktige overflater til endelig størrelse.
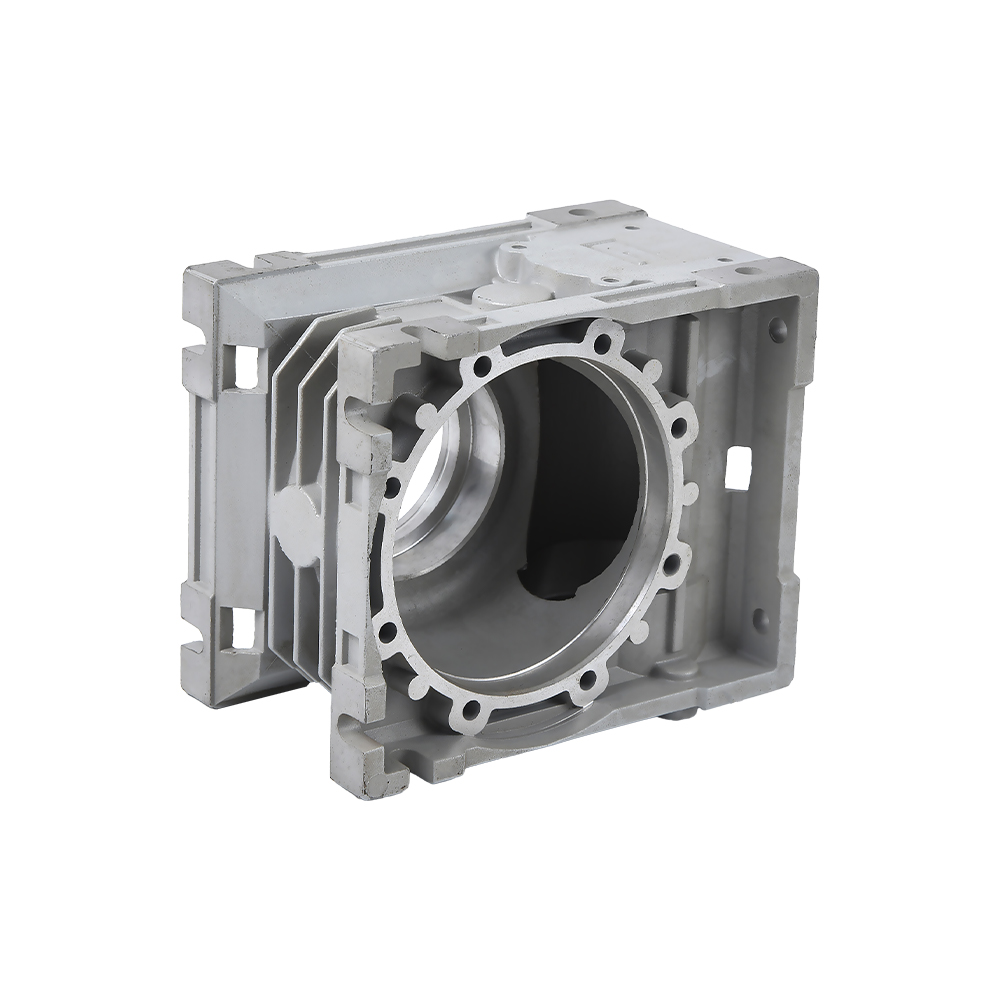 Girkassehus i pressstøping av aluminium Motorsykkel veivhus Se produkt →
Viktige aluminiumskvaliteter og bearbeidbarhet
Ikke alle aluminiumslegeringer oppfører seg på samme måte under en fres. Smidde legeringer som 6061 er viden kjent for sin konsistens og gode overflatefinish. Støpte legeringer som A380 og AD12 brukes i stor utstrekning til støping av aluminium, men deres silisiuminnhold kan fremskynde verktøyslitasje. Høyfaste legeringer som 7075 tilbyr utmerkede mekaniske egenskaper, men de er vanskeligere å maskinere og krever nøye skjæreparametere.
Utvalg er viktig fordi det påvirker syklustid, verktøykostnader og delkvalitet. Tabellen nedenfor gir en praktisk sammenligning basert på generelle maskineringsdata.
| Legering | Nøkkelegenskaper | CNC-freseatferd | Typisk applikasjon |
|---|---|---|---|
| 6061-T6 | Utmerket bearbeidbarhet, god overflatekvalitet, moderat styrke | Rask skjæring, liten verktøyslitasje | Rammedeler, deksler, braketter |
| A380 / ADC12 | Støpt legering, høy silisium, god flyt | Høyere slitasje på verktøy, bruk belagt hardmetall | Motorhus, girkasser, motordeler |
| 7075-T6 | Meget høy styrke, lavere korrosjonsbestandighet | Vanskeligere å kutte, bruk skarpe verktøy og stive oppsett | Luftfart, høystresskomponenter |
| 5052 | God korrosjonsbestandighet, sveisbar | God bearbeidbarhet, litt mykere enn 6061 | Paneler, drivstofftanker, generelle arkdeler |
Et vanlig problem i aluminiumsstøping er tilstedeværelsen av harde inneslutninger eller høye silisiumfaser. Når du freser slike deler, må du velge en kutter med riktig geometri og et belegg som motstår slitasje. I vårt eget verksted justerer vi matehastigheter og spindelhastigheter for hver legering slik at verktøyets levetid forblir forutsigbar.
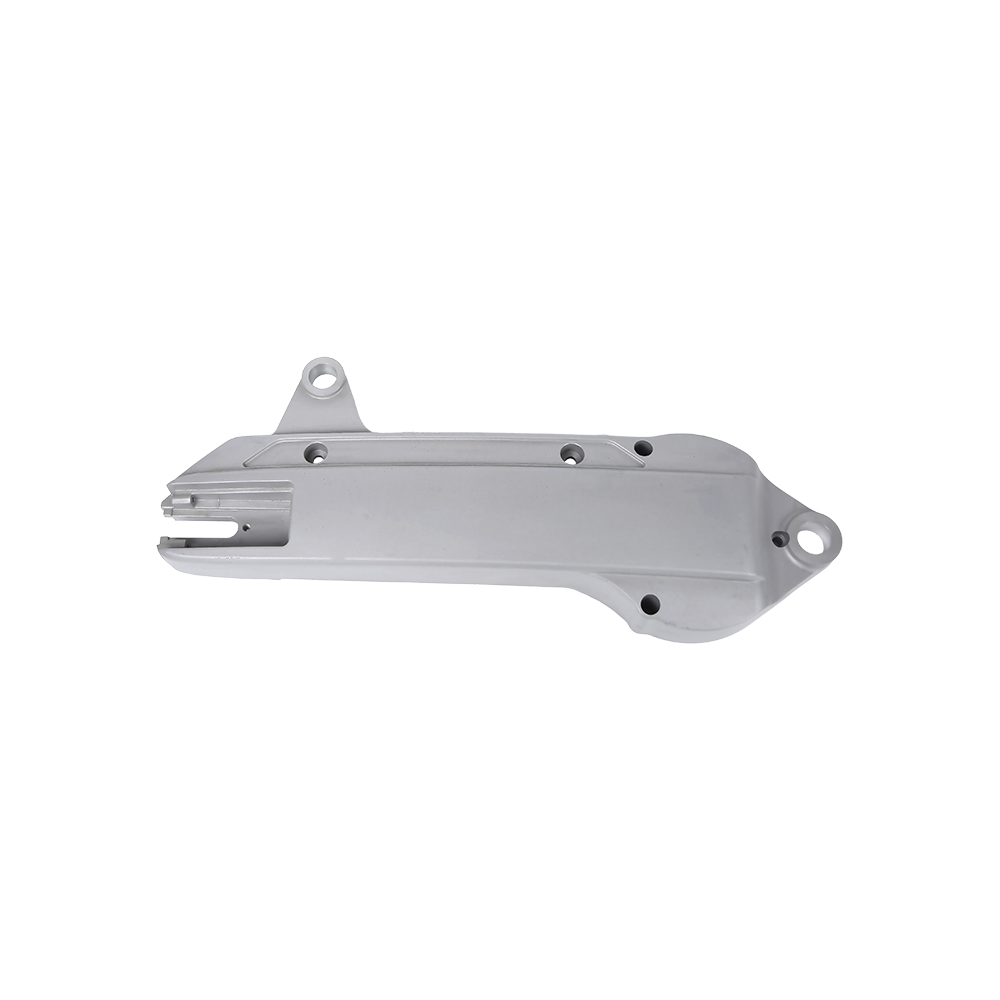
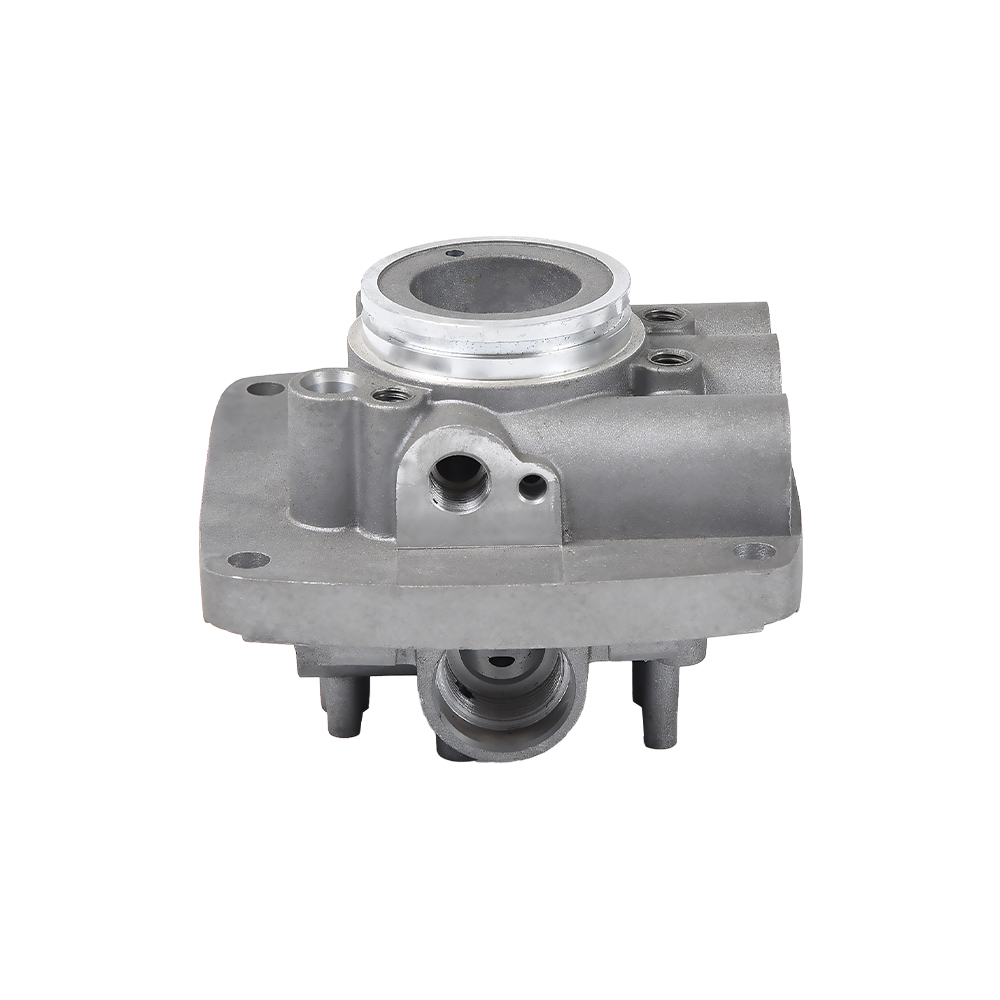
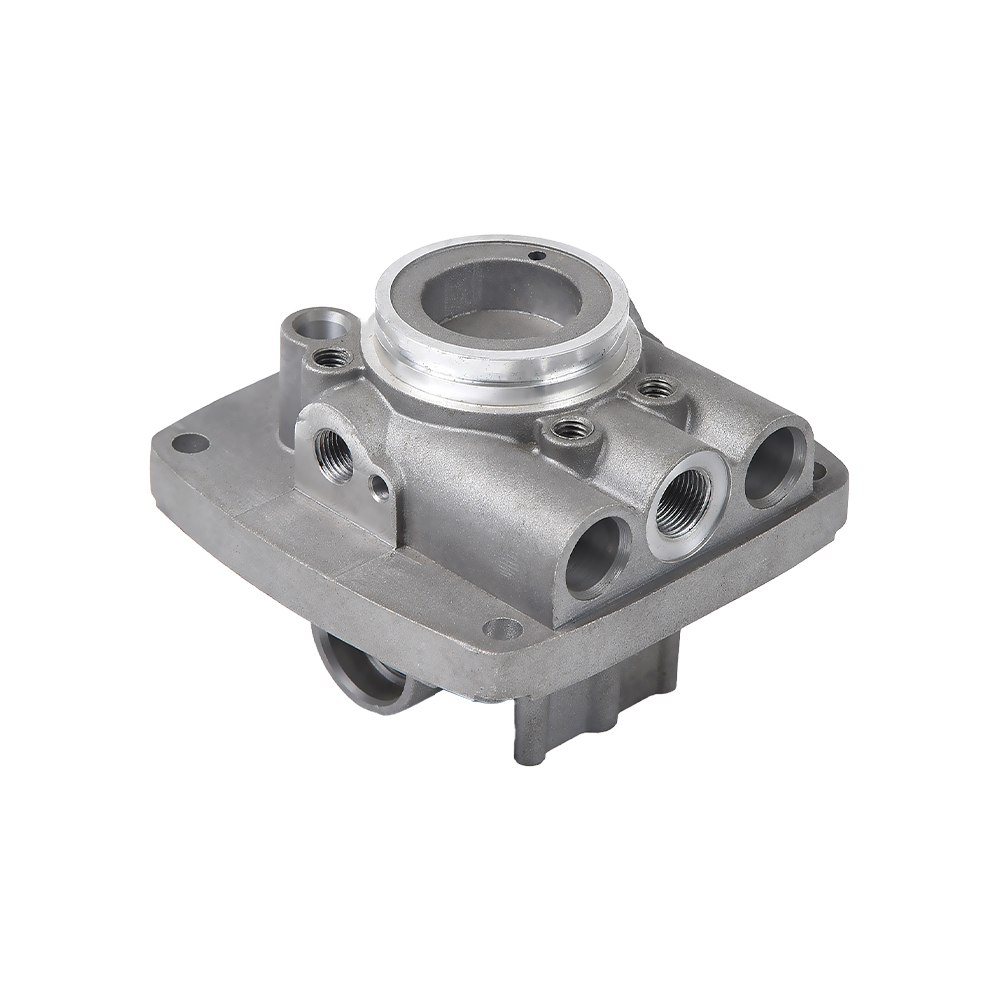 Hydraulisk ventil for støping av aluminium Motorsykkel girkasse i pressstøping av aluminium Se produkt →
Hvordan CNC-fresing kompletterer støpte aluminiumskomponenter
Pressstøping av aluminium produserer nesten nette former med komplekse indre hulrom. Prosessen er svært effektiv for volumproduksjon, men støping alene kan ikke gi strammere toleranser eller fine overflateteksturer. CNC-fresing lukker det gapet.
Når et girkassehus, ventilhus eller motorbeskyttelsesplate forlater den støpte maskinen, har den en kvote på omtrent 0,3 mm til 1,0 mm på hver maskinert overflate. CNC-fresing fjerner deretter denne tillatelsen for å oppnå de nødvendige funksjonsdimensjonene. En typisk freseoperasjon på et aluminiumsstøpegods kan holde en posisjonstoleranse på pluss eller minus 0,02 mm og en overflateruhet på Ra 0,8 mikrometer under gode forhold.
Eksempler på typiske maskineringsfunksjoner
- Maskinerte boltehull for strukturell montering
- Flate monteringsflater for tetninger og pakninger
- Lagerjournaler som krever konsentrisitet
- Gjengede porter for hydrauliske ventiler
Denne kombinerte tilnærmingen reduserer ledetiden fordi delene ikke trenger å sendes til et eksternt maskinverksted. Det forbedrer også kvalitetskontrollen, fordi det samme produksjonsteamet kan inspisere støpingen og den ferdige delen ved hver overgang.
For en dypere forståelse av casting-siden kan du lese artikkelen vår om pressestøping av aluminium .
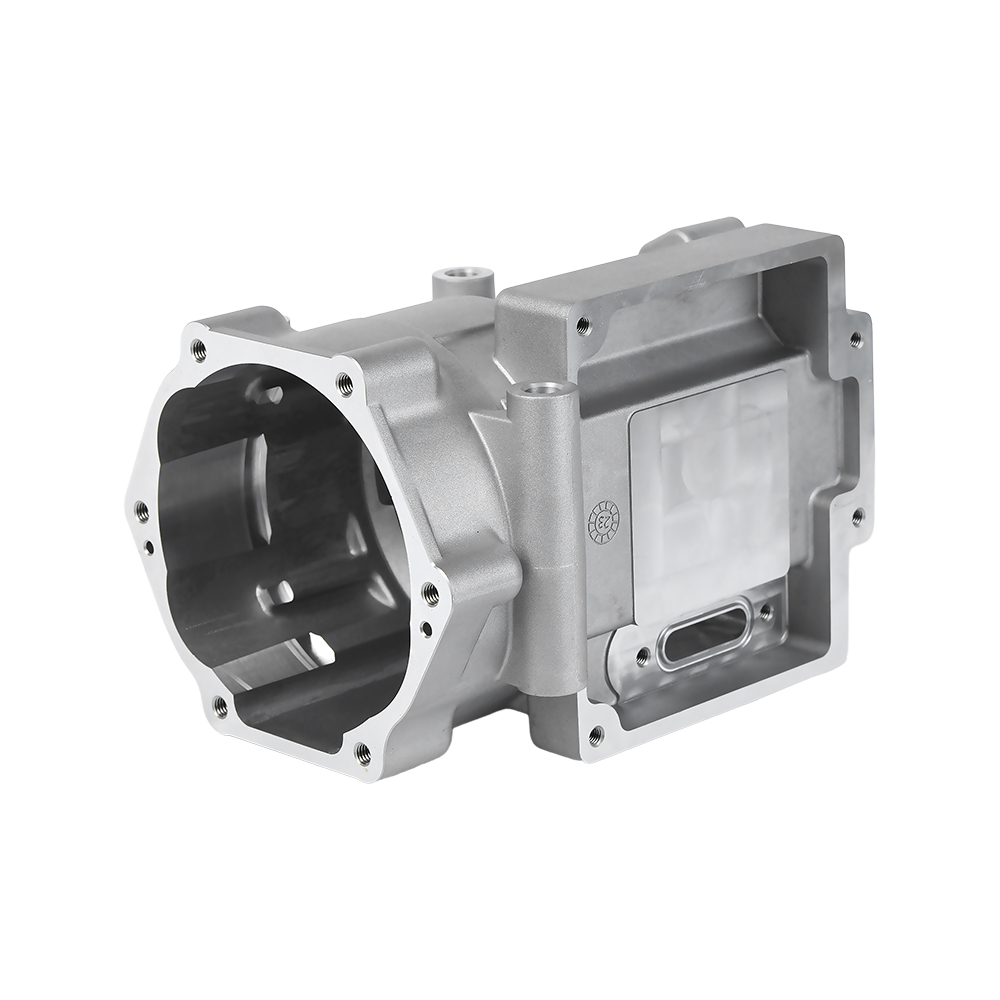 Høypresisjon høytrykks aluminium støping bildeler Motorsykkel veivhus Se produkt →
Toleranser, overflatefinish og kvalitetskontroll
Forespørselen om en spesifikk toleranse er et av de første spørsmålene en kjøper sender til en maskineringsleverandør. For CNC-fresing av aluminium avhenger svaret av delstørrelsen, geometrien og legeringen. I standard praksis kan produksjonsmaskinerte aluminiumsdeler holdes til områdene vist nedenfor.
| Funksjon | Typisk toleranse | Notater |
|---|---|---|
| Lineære dimensjoner | pluss eller minus 0,05 mm | Standard fresnøyaktighet |
| Hullposisjoner | pluss eller minus 0,02 mm | Krever CMM-inspeksjon |
| Borediametre | pluss eller minus 0,01 mm | Reaming eller kjedelig anbefales |
| Overflatefinish | Ra 0,8 til 1,6 mikrometer | Avhenger av mate- og kuttergeometri |
Kvalitetskontroll er ikke begrenset til sluttmålinger. I en pålitelig fabrikk kontrollerer maskinisten den første artikkelen, dimensjonene i prosessen og den siste batchen ved hjelp av kalibrerte instrumenter. En vanlig praksis er å bruke en koordinatmålemaskin, eller CMM, for å verifisere plasseringen av kritiske hull og flater. Ved vårt anlegg er hver produksjonskjøring dokumentert med en prøveinspeksjonsrapport.
Overflatefinish er også et funksjonskrav. For glidende overflater er en Ra 0,8 til 1,6 mikrometer finish vanlig. For kosmetiske deler kan det hende du trenger en polert eller eloksert overflate, og det endrer fresestrategien fordi du ønsker et fint snitt før etterbehandlingen.
Kostnadsfaktorer og hvordan du holder aluminium CNC-fresing økonomisk
CNC-fresekostnadene er drevet av maskineringstid, verktøy, materialhåndtering og oppsett. Aluminium er generelt lett å kutte, så hovedkostnaden er ofte antall oppsett og kompleksiteten til delen.
- Små partier: CNC-fresing er fleksibel og krever ingen dyr armatur som er vanskelig å endre. Det er økonomisk for prototype- og mellomvolumsarbeid.
- Store partier: Hvis den samme delen produseres i høyt volum, kan du redusere bearbeidingstiden ved å bruke dedikerte fiksturer og optimaliserte verktøybaner. Det er her en tilnærming til støping og fresing virkelig skinner.
- Toleransekrav: Trange toleranser øker inspeksjonstiden og avviser risiko. Å spesifisere den løseste toleransen som fortsatt fungerer sparer penger.
En annen viktig faktor er materialkostnad. Aluminiumskrot kan resirkuleres, men for støpte deler er selve støpeprosessen allerede den mest økonomiske måten å skape en nesten nettform. Fresetrinnet trenger bare å fjerne bearbeidingsgodtgjørelsen, så en godt designet støping holder avfallet lavt.
Hvis du er på designstadiet, husk disse praktiske tingene: la minst 0,5 mm lager på overflater som trenger endelig bearbeiding, unngå skarpe innvendige hjørner og bruk standard hullstørrelser. Disse beslutningene reduserer verktøykostnadene og maskineringstiden.
For et spesifikt tilbud kan du kontakt vårt ingeniørteam med dine tegninger eller 3D-modeller.
Hvordan velge en aluminium CNC-fresepartner
Å velge en maskineringspartner handler om mer enn den laveste prisen. Riktig leverandør kan hjelpe deg med å løse problemer under prosjekteringen, unngå maskineringsfeil og holde leveringsplanen.
Hos Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. har vi fungert som en mekanisk produksjonspartner siden 2010. Vår fabrikk har ca. RMB 10 millioner i anleggsmidler og en årlig produksjonsverdi på RMB 30 millioner , med utstyr som dekker pressstøping, CNC og smarte maskineringsceller. Denne skalaen tillater oss å ta på oss mellomstore produksjonsserier, samtidig som vi gir hver ordre direkte oppmerksomhet.
Hva du bør spørre før du bestiller
- Hvilke CNC-maskiner har du? Har du 4-akse eller 5-akse kapasitet?
- Kan du støpe og maskinere på én fabrikk?
- Hvordan kontrollerer du toleranse og overflatekvalitet?
- Hva er din typiske ledetid for en pilotordre?
- Kan du gi en prøve eller en inspeksjonsrapport fra første artikkel?
En leverandør som svarer tydelig på disse spørsmålene er mer sannsynlig å levere et konsistent resultat. God kommunikasjon er også avgjørende: en leverandør bør kunne forklare hvorfor en spesiell toleranse er dyr og hvordan man kan forbedre design for å redusere kostnadene.
Ofte stilte spørsmål
Hvilken toleranse kan CNC-fresing av aluminium oppnå?
Under normale produksjonsforhold kan bearbeidingstoleranser på pluss eller minus 0,01 mm til 0,05 mm oppnås på aluminiumsdeler. For svært presise boringer kan du bruke rømme- og boreoperasjoner for å nå pluss eller minus 0,01 mm eller bedre.
Er CNC-fresing egnet for små batchproduksjoner?
Ja. CNC-fresing er en av de mest økonomiske metodene for å produsere små mengder aluminiumsdeler fordi den ikke krever permanent verktøy. Hovedtiden brukes på programmering og oppsett.
Trenger jeg CNC-fresing etter støping av aluminium?
Vanligvis ja hvis delen din trenger nøyaktige monteringsflater, gjengede hull eller stramme toleranser. Pressstøping skaper nesten nette former, men fresing foredler dimensjonene som betyr noe for montering.
Hvordan kan jeg redusere kostnadene ved CNC-fresing av aluminium?
Bruk standard hullstørrelser, design med myke kanter, unngå unødvendig trange toleranser, og kombiner støping og fresing som en enkelt operasjon. Dette reduserer materialavfall og verktøyutgifter.