 SPRÅK


Hjem / Nyheter / Bransjyheter / Aluminiumslegeringer for støping: En praktisk veiledning til karakterer, egenskaper og utvalg
En tegning loger på skrivebordet ditt med en materialblokk som bare leser «aluminiumslegering». Den enkle linjen kan bety A356 for en strukturell brakett, A380 for et høyvolums støpt hus, eller B390 for en kompressorsylinder som må overleve årevis med glidende kontakt. Velg feil karakter, og de første prototypene kan se feilfrie ut – da oppstår sprekker etter maskinering, trykktestlekkasjer overflate i en batch på 2000 deler, eller anodiserte overflater blir ujevn og mørke.
Her er det direkte svaret før detaljene. For høytrykkspressstøping er de praktiske stogardene A380 and A383 , med ADC12 som asiatisk betegnelse for en lignende legering. For lavtrykk, gravitasjon og sandstøping er standardvalgene A356 and 356 . Hvis glideslitasje dominerer designet - sylinderforinger, kompressorsylindere, lagerflater - B390 fortjener vurdering. Hvis korrosjonsbestandighet og kosmetisk finish oppveier råstyrken, 518 er legeringen å teste. Resten av denne artikkelen forklarer disse konklusjonene med tall du kan ta med i en leverandørsamtale.
Hvordan støpte aluminiumslegeringsbetegnelser fungerer
Støpte aluminiumslegeringer i Nord-Amerika følger Aluminum Association firesifret system med et desimaltegn. Det første sifferet identifiserer det viktigste legeringselementet, og det sifferet alene forteller deg det meste av det du trenger å vite om legeringens oppførsel i en form og i bruk.
- 1xx.x — 99,0 % eller høyere aluminium, brukt hovedsakelig til elektriske ledere og kjemisk utstyr.
- 2xx.x — kobber som hovedelement. Denne familien produserer den høyeste styrken av alle støpte aluminiumslegeringer etter varmebehandling, men korrosjonsbestandigheten lider.
- 3xx.x — silisium tilsatt kobber og/eller magnesium. Dette er arbeidshestfamilien for både pressestøping og gravitasjonsstøping.
- 4xx.x — Silisium som hovedelement, og tilbyr utmerket fluiditet og trykktetthet for lekkasjekritiske deler.
- 5xx.x - magnesium, som gir den beste korrosjonsmotstanden og den mest konsistente anodiserte finishen.
- 7xx.x — sink, aldersherdbar med høy støpestyrke, men mindre vanlig i kommersielt støpearbeid.
Hva tallene, bokstavene og desimalene faktisk betyr
Det andre sifferet indikerer en modifikasjon av basislegeringen; de to siste sifrene identifiserer den spesifikke legeringen i familien. Desimalen har også betydning: x.x er støpeform, x.xx er ingotform. Bokstavprefikset, slik som A i A356, betyr strengere urenhetsgrenser enn den ubokstavede grunnlinjelegeringen. I praksis er en spesifikasjon som A356-T6 en komplett instruksjon: legeringsfamilie 3xx.x, modifisert 356-sammensetning, tettere urenheter og T6 varmebehandling.
Temperamentbetegnelser forklart kort
Temperering er skrevet etter legeringen, atskilt med en bindestrek. T6 betyr løsningsvarmebehandling etterfulgt av kunstig aldring - temperamentet som oftest spesifiseres når en strukturell støping må bære last. T5 betyr at delen er avkjølt fra støping og deretter kunstig eldet, og hopper over løsningstrinnet, som vanligvis brukes til støpegods for å unngå forvrengning og blemmer. F betyr as-fabrikert, som er hvordan de fleste pressstøpegods leveres. Disse distinksjonene påvirker flytegrensen direkte: A356-T6 når omtrent 186 MPa flytegrense , mens as-cast A356 sitter rundt 125 MPa .
De vanligste aluminiumslegeringene for støping
I følge Metal Casting Institute er de vanligste legeringene for sandstøping, gravitasjonsstøping og lavtrykksstøping. 356 og 357 6% og 7% silisium. En materialvitenskapelig oversikt publisert på ScienceDirect bekrefter mønsteret, og bemerker at A319 (Al-6Si-3Cu-1Fe-1Zn) og A356 (Al-7Si-0.25Cu-0.2Fe-0.4Mg) står for de fleste industrielle anvendelser innen gravitasjonsstøping. For høytrykkspressstøping viser veiledning for valg av legering at 3xx.x-serien dominerer, etterfulgt av 4xx.x, 5xx.x og 2xx.x.
| Legering | Si % | Cu % | mg % | Fe maks % | UTS (MPa) | Utbytte (MPa) | Forlengelse % | Typisk prosess |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Lavtrykk / gravitasjon / sand |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Lavtrykk / gravitasjon / sand |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Tyngdekraft / sand |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (som støpt) | 160 (som støpt) | 3.5 | Pressestøping |
| A383 / ADC12 | 9.5–11.5 | 2,0–3,0 | 0.10 | 1.3 | 310 (som støpt) | 150 (som støpt) | 3.5 | Pressestøping |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (som støpt) | 240 (som støpt) | 1 | Pressestøping |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (som støpt) | 190 (som støpt) | 4–7 | Pressestøping |
Eiendomsverdiene ovenfor følger publiserte ASM International-data for separat støpte teststaver. Behandle dem som utgangspunktet for teknisk evaluering, ikke som en garanti for en spesifikk delgeometri.
Hvordan støpeprosessen begrenser valg av legering
Støpeprosessen er det første filteret i valg av legeringer. Hver prosess fyller formen forskjellig, og legeringen må tåle fyllingsforholdene.
Høytrykkspressstøping: hastighet og tynne vegger
Den støping av aluminium injiserer smeltet metall i en herdet ståldyse under trykk mellom 10 og 175 MPa. Fyllingstidene måles i millisekunder, så legeringen må være ekstremt flytende ved støpetemperaturen. A380 og A383 er de dominerende valgene fordi deres silisiuminnhold gir den flyten som trengs for tynne vegger og komplekse ribber. A356 kan støpes, men dets lavere silisiuminnhold gjør det vanskeligere å fylle tynne seksjoner rent og øker risikoen for støpelodding.
Lavtrykksstøping: ren fylling og færre porer
Lavtrykksstøping fyller dysen fra en ovn under, og skyver smelten oppover gjennom et stigerør under kontrollert gasstrykk. Strømmen er jevn og laminær sammenlignet med høytrykksinjeksjon. Porøsitetsnivåer har en tendens til å være lavere, og mekaniske egenskaper er mer repeterbare - det er grunnen til at hjul, opphengsarmer og strukturelle braketter er laget på denne måten. A356 i T6 er standardkombinasjonen for disse komponentene. Når porøsitet er hovedårsaken til avvisning, er det verdt å verifisere med en leverandør at lavtrykkspressstøping kan redusere gasshull nok til å oppfylle lekkasjeteststandarden din.
Tyngdekraft og sandstøping: allsidighet med tykkere seksjoner
Gravity permanent mold støping bruker enkel bunnfylling eller tilt-pour geometri, mens sandstøping gir den bredeste formfriheten. Begge prosessene er mer tilgivende for lavere fluiditet, så A356, 356, 319 og 357 ser mest bruk. Fordi avkjølingen går langsommere enn ved støping, er mikrostrukturen grovere, og du kompenserer ved å spesifisere en varmebehandling i stedet for å prøve å holde tette as-cast egenskaper.
Hvilke legeringsegenskaper betyr noe i virkelige komponenter
Utover strekkfasthet må en støpelegering overleve selve støpeprosessen og yte i det endelige miljøet. Disse seks egenskapene bestemmer de fleste valgene i den virkelige verden.
Motstand mot varme sprekker
Sprekker dannes under størkning når legeringen har et bredt fryseområde og utilstrekkelig tilførsel av flytende metall mellom dendrittene. Kobberrike 2xx.x-legeringer er de verste forbryterne her. A356 stivner over et smalt område, noe som gir den sterk motstand mot varmesprekker og forklarer hvorfor den dominerer strukturelle gravitasjonsstøpte.
Dyseloddingstendens
Smeltet aluminium kan reagere med ståldyseoverflater og sveise seg selv til verktøyet. Jern i legeringen demper dette ved å danne jernrike intermetalliske faser som reduserer fukting. Presse-legeringer spesifiserer derfor jern opptil 1,3 %, mens gravitasjonsstøpte legeringer som A356 holder jern nede på 0,20 % fordi det ikke er noen dyse å lodde til. Hvis du tar en gravitasjonsstøpt legering og prøver å formstøpe den, kan du forvente loddeproblemer.
Trykktetthet
Hydrauliske ventilhus, pumpehus og transmisjonshus møter alle lekkasjetestkrav. A413 med omtrent 12 % silisium har utmerket trykktetthet. A356 og A380 fungerer også bra. B390, med 16–18 % silisium, er mindre pålitelig for trykktette støpegods fordi de primære silisiumpartiklene forstyrrer kontinuiteten til matrisen og kan skape mikroporøsitetsnettverk.
Korrosjonsbestandighet
518 er den sterkeste kandidaten i de fleste utendørs- eller saltvannsmiljøer blant støpelegeringer, takket være magnesiuminnholdet på 7,5–8,5 %. Kobberholdige legeringer som A380 og 319 korroderer raskere i saltholdig luft. A356 sitter i midten og er akseptabel for de fleste maskiner og biler under panseret hvis riktig overflatebeskyttelse brukes.
Bearbeidbarhet
A380 og 319 maskinbrønner, produserer korte ødelagte spon og gir god verktøylevetid ved høye skjærehastigheter. Det høye magnesiuminnholdet til 518 produserer trevlete spon som kan floke seg rundt verktøy, så skarpere innsatser og sponbrytergeometri er nødvendig. Hvis din del vil trenge omfattende boring og tapping, ta det med i legeringsavgjørelsen.
Denrmal conductivity
Denrmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , mens A380 måler ca 96 W/(m·K) . Hvis en del fjerner varme fra en elektrisk motor eller kraftelektronikk, endrer den forskjellen på omtrent 55 W/(m·K) overgangstemperaturen betydelig.
Applikasjonsdrevet legeringsutvalg
Valg av legering er vanligvis et skjæringspunkt mellom strukturelle krav og økonomien i støpeprosessen. Tabellen nedenfor kartlegger vanlige komponenter til karakterene som støpere faktisk driver for dem.
| Søknad | Anbefalte karakterer | Hva driver beslutningen |
|---|---|---|
| Motor sylinder deler | A380, A383, B390 | Volum, trykktetthet, slitestyrke |
| Girkasse og girhus | A380, A383 | Stivhet, lekkasjetetthet, dimensjonsnøyaktighet |
| Oljepumper og vannpumper | A356, A380 | Trykktetthet, machinability, thermal fatigue |
| Hydrauliske ventiler og blokker | A356, A380 | Lekkasjetetthet, styrke, maskinerte tetningsflater |
| Motorhus og endedeksler | A380, ADC12 | Tynnveggfylling, dimensjonsnøyaktighet, styrke |
| Landbruksgirkasser | A356, 319 | Seighet, utmattelsesmotstand i tyngdekraft/sandstøping |
| Varmeavledere for nye energikjøretøyer | A383, A356 | Denrmal conductivity, flatness, thin-wall detail |
| Smarthus og medisinske kabinetter | A383, ADC12 | Kompleks geometri, kosmetisk overflate, tynne vegger |
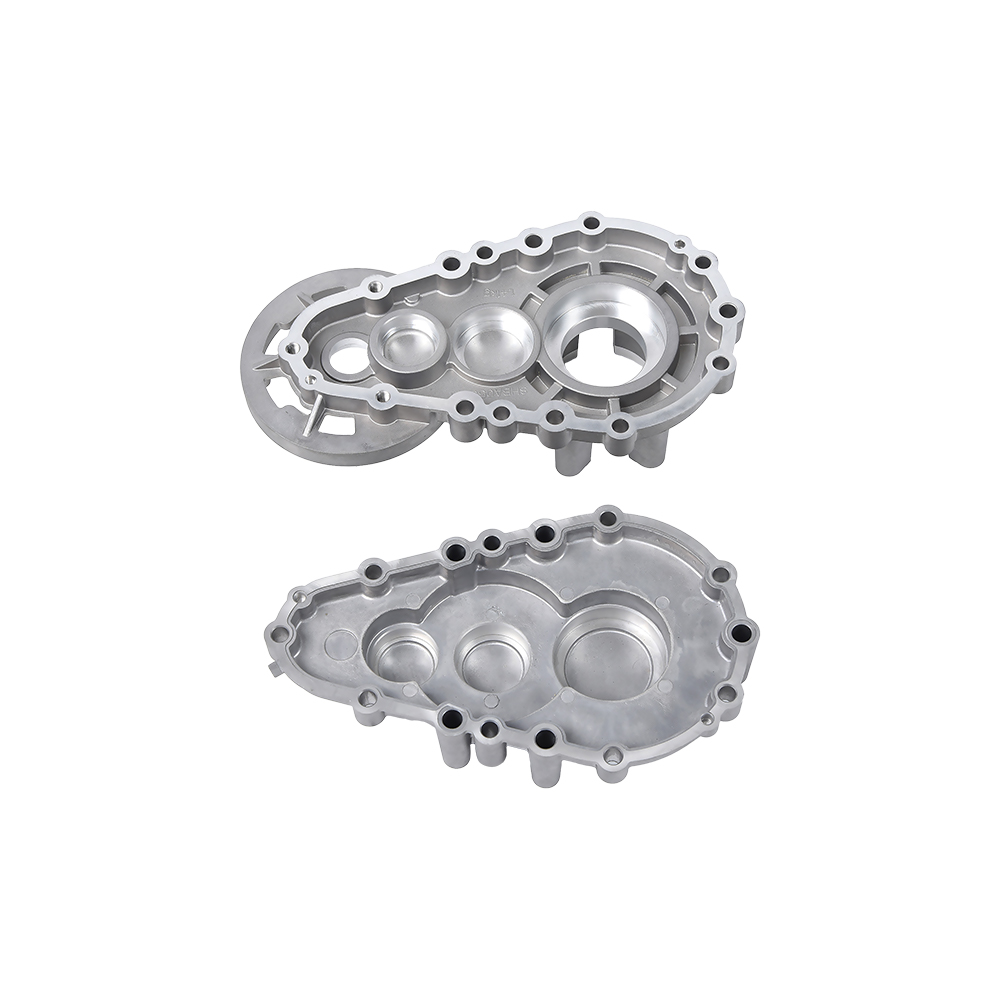
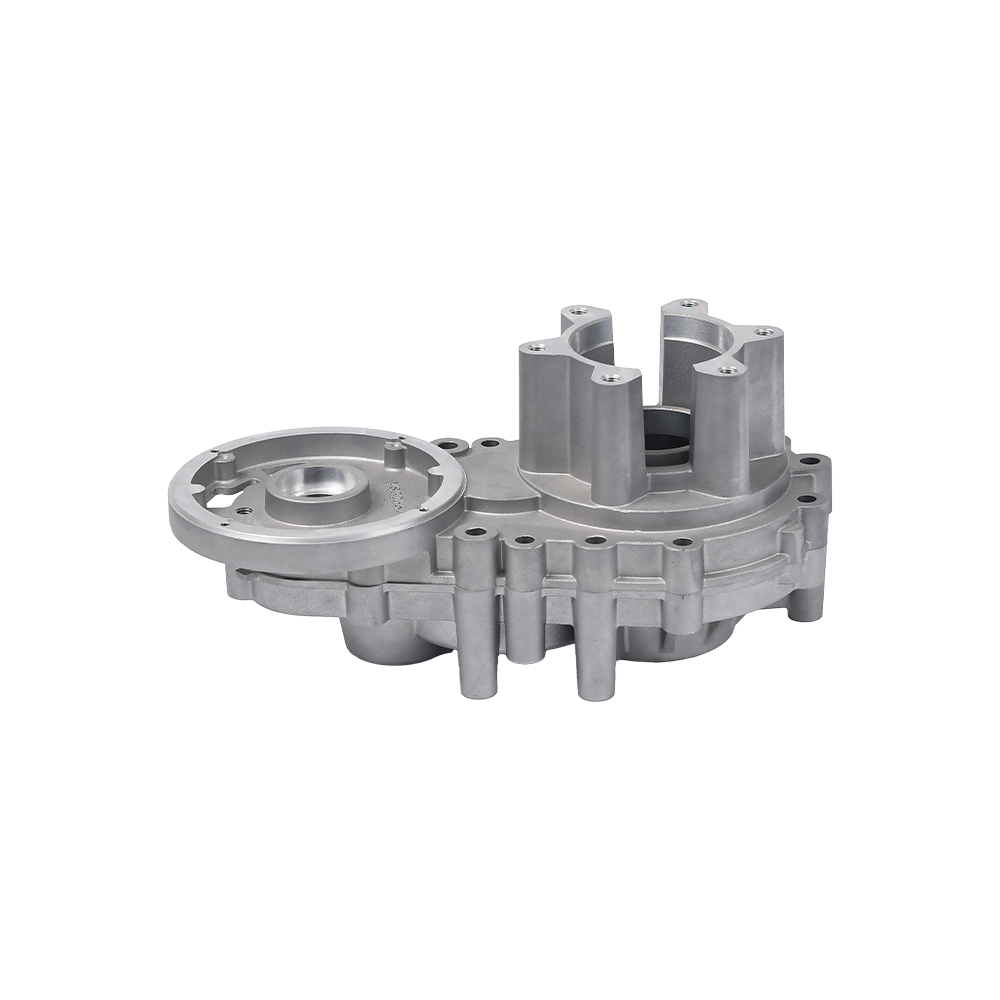
For drivverk og strukturelle applikasjoner produserer leverandørene vanligvis girkassehus i formstøpt aluminium i A380 eller A383 fordi disse legeringene gir den stivheten og trykktettheten som trengs ved overføringstjeneste. Når et girkassehus i tillegg skal overleve vibrasjonstretthet, er A356 med T6-temperering verdt å vurdere selv om syklustiden er lengre.
 Gearbokshus til støping av aluminium - Ningbo Beilun Youyuan Maskinprodusent Den aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Se produkt →
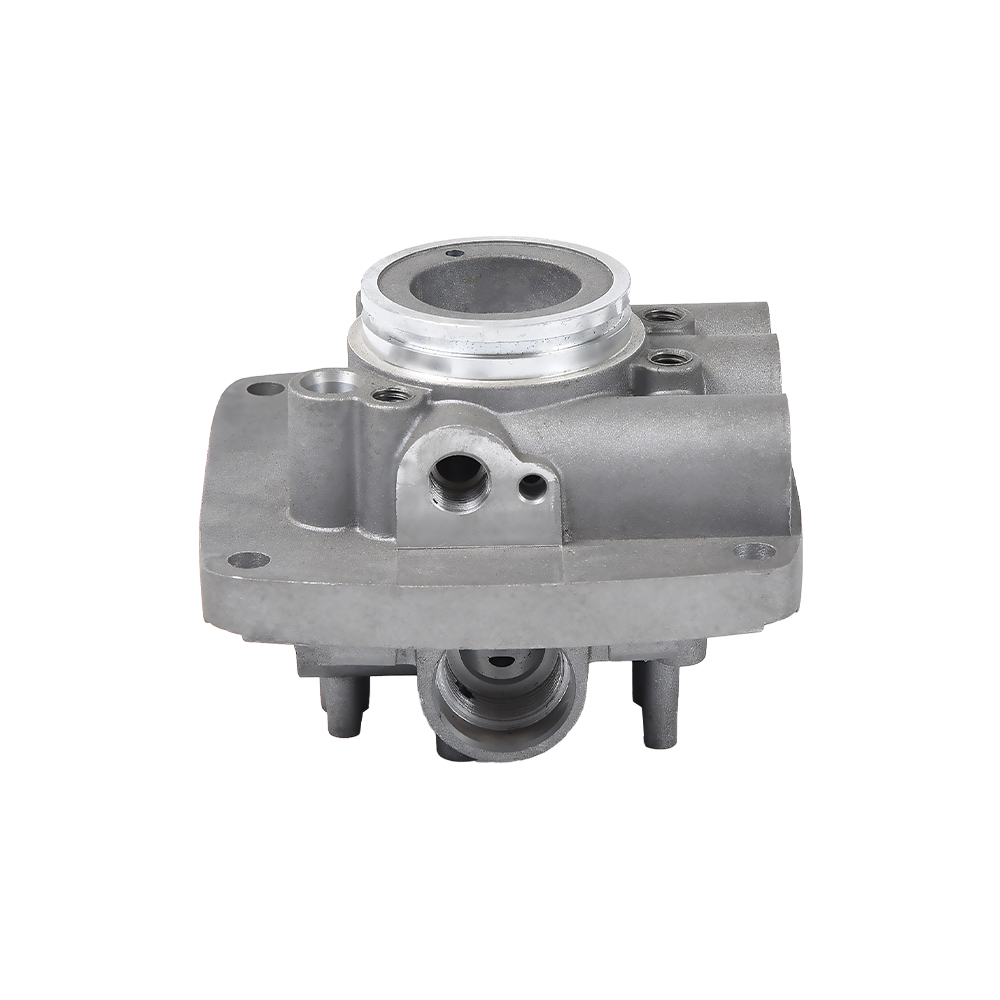
I kategorien bilmotorer, aluminiums motorsylinderdeler er vanligvis spesifisert i A356-T6 når strukturell integritet og kjøleytelse betyr noe, eller A380 når produksjonsvolumet krever lavest mulig kostnad per stk. B390 velges når sylinderboringsområdet trenger høy motstand mot glideslitasje uten separat foring.
 Produsenter av spesialtilpassede aluminiumsmotorsylinderdeler. OEM-leverandører - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd er en Kina OEM/ODM Aluminium Auto Engine Sylinder Parts-produsenter og Aluminium Auto En... Se produkt →
For væskekraftkomponenter, hydraulikkventil i trykkstøpt aluminium kropper er vanligvis støpt i A380 fordi det maskineres rent inn i flate tetningsflater og holder trykket uten makroporøsitet. For moderate serier med høyere tretthetsbehov er A356 i T6 fortsatt referansen.
 Hydrauliske ventilprodusenter av spesialtilpasset aluminium. OEM-leverandører - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd er en Kina OEM/ODM aluminiumsstøpingshydraulikkventilprodusenter og aluminiumsstøpemaskiner... Se produkt →
Designhensyn som påvirker valg av legering
Den alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Veggtykkelse
- Pressestøping - minimum vegger på 0,8–1,5 mm for små komponenter; 2–3 mm er det praktiske gulvet for mellomstore hus med ribber og bosser.
- Lavtrykksstøping — minimum vegger på 2,5–4 mm avhengig av legeringens fryseområde.
- Tyngdekraft og sandstøping — minimum vegger på 3–5 mm for å unngå feilløp og krympefeil.
Dimensjonstoleranser
- Pressestøping holder omtrent ±0,1 mm på små dimensjoner og ±0,3–0,5 mm over 100 mm. Dette er grunnen til at de fleste presisjonshus og braketter er formstøpte.
- Lavtrykks- og gravitasjonsstøping kjører vanligvis ±0,5 mm over 100 mm. A356-T6 strukturelle deler maskineres etter varmebehandling hvis det kreves tettere nøyaktighet.
- Sandstøping gir ±0,8 mm eller mer, og maskinering er nesten alltid nødvendig på funksjonelle flater.
Utkastvinkel
Pressstøping trenger minst 1–2 grader trekk på yttervegger og 1,5–2,5 grader på innvendige kjerner for å trekke ut delen rent. Lavtrykks- og gravitasjonsverktøy trenger også trekk, men litt mindre fordi fyllings- og utkastingskreftene er lavere. Hvis designet ditt tillater null trekk på grunn av monteringskrav, kan du forvente en samtale om maskineringsgodtgjørelser eller glidehandlinger som øker kostnadene.
Varmebehandling og forvrengning
T6 varmebehandling øker flytegrensen betydelig, men det fører også til forvrengning fra bråkjølingstrinnet. På tynnveggede støpegods kreves ofte en retteoperasjon etter T6. Pressstøpte aluminiumslegeringer brukes vanligvis i F-temperering fordi gassinnholdet fanget ved høytrykksinjeksjon kan forårsake overflateblemmer under oppløsningsvarmebehandling. Bekreft om din del virkelig trenger T6; oppgradering fra F til T6 kan legge til både prosesskostnad og skrothastighet.
Overflatebehandlingskompatibilitet
Pulverlakkering og maling fungerer på hver legering i denne artikkelen. Anodisering er unntaket. Silisiumnivåer over ca. 7 % gir et mørkere, flekkete anodisk belegg, og støpte skinn inneholder ofte et fint porøsitetslag som ser dårlig ut etter anodisering. Hvis du trenger en dekorativ anodisert finish, spesifiser du enten en lavsilisiumlegering som 518, eller planlegger å maskinere av den støpte overflaten før anodisering. Eksempelreferansene for en ren produksjonsfinish viser hvordan applikasjoner for støping av aluminium stoler i økende grad på overflateforberedende trinn for å oppfylle kosmetiske standarder.
Ofte stilte spørsmål om aluminiumslegeringer for støping
Hvilken aluminiumskvalitet er best for støping?
Denre is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
Er ADC12 det samme som A383?
Deny are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
Kan støpte aluminiumsdeler anodiseres?
Ja, men resultatet avhenger av silisiuminnholdet. A380 og A383 anodiserer til en mørk, ujevn finish som ikke samsvarer med arkitektoniske spesifikasjoner. Trykkstøpelegeringer med lavt silisiuminnhold som 518 gir et mye bedre anodisk belegg. For et konsistent utseende, maskin eller slip overflaten før anodisering, og test pre-produksjonsprøver fra den faktiske formen før du forplikter deg til en finishspesifikasjon.
Hva betyr T6 i A356-T6?
T6 er tempereringsbetegnelsen for løsningsvarmebehandling, bråkjøling og kunstig aldring. For A356 øker dette flytegrensen fra omtrent 125 MPa i støpt tilstand til omtrent 186 MPa, samtidig som det beholder 5–10 % forlengelse. Det er standard temperament for strukturelle støpegods som vil møte betydelig mekanisk belastning.
Hvilken aluminiumsstøpelegering har best trykktetthet?
A413, med rundt 12 % silisium, er mye sitert som den mest trykktette støpelegeringen. A356 fungerer også bra for gravitasjons- og lavtrykksstøpegods som trenger å holde på olje eller hydraulikkvæske. Unngå 2xx.x kobberlegeringer for trykktette applikasjoner, og design delen med jevn veggtykkelse for å forhindre krympingsporøsitet uavhengig av legering.
Hvorfor brukes B390 til kompressor- og motorsylinderapplikasjoner?
B390 inneholder 16–18 % silisium og 4–5 % kobber. Det høye silisiuminnholdet danner harde primære silisiumpartikler som gir eksepsjonell glidemotstand, noe som er essensielt i sylinderboringer og kompressorsylindere. Avveiningene er lavere duktilitet, vanskeligere maskinering og dårligere trykktetthet, så det velges kun når slitasje er den dominerende feilmodusen.
En praktisk avslutningsanbefaling
Legg legeringsavgjørelsen på bordet før terningen kuttes. Spør støpeleverandøren din hvilke legeringer de kjører regelmessig på utstyret sitt – et støperi som produserer A380-deler hver dag vil sitere dem med korte syklustider og forutsigbare skraphastigheter, mens en førstegangs A356-pressstøpt del har utviklingsrisiko som kjøperen til slutt betaler for. På den annen side, hvis din del blir sertifisert for tretthet eller lekkasjetetthet, kan skifte fra leverandørens foretrukne legering til en nærmere tilpasning for applikasjonen redusere feltfeil nok til å rettferdiggjøre den høyere stykkprisen. Verifiser den kjemiske sammensetningen gjennom en sertifisert materialtestrapport, bearbeid en testbatch under produksjonsforhold, og kontroller at de mekaniske egenskapene fra den faktiske delens geometri oppfyller tegningskravene. Den sekvensen vil alltid være billigere enn å oppdage en legeringsfeil under en kunderevisjon.